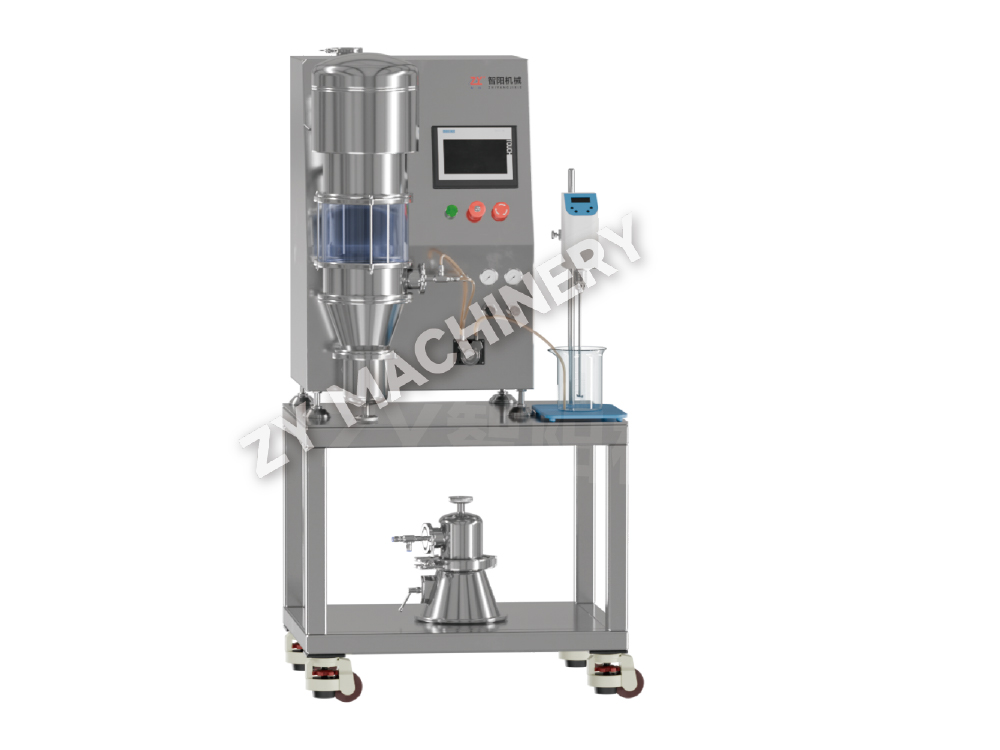
Machine de pelletisation centrifuge QWL
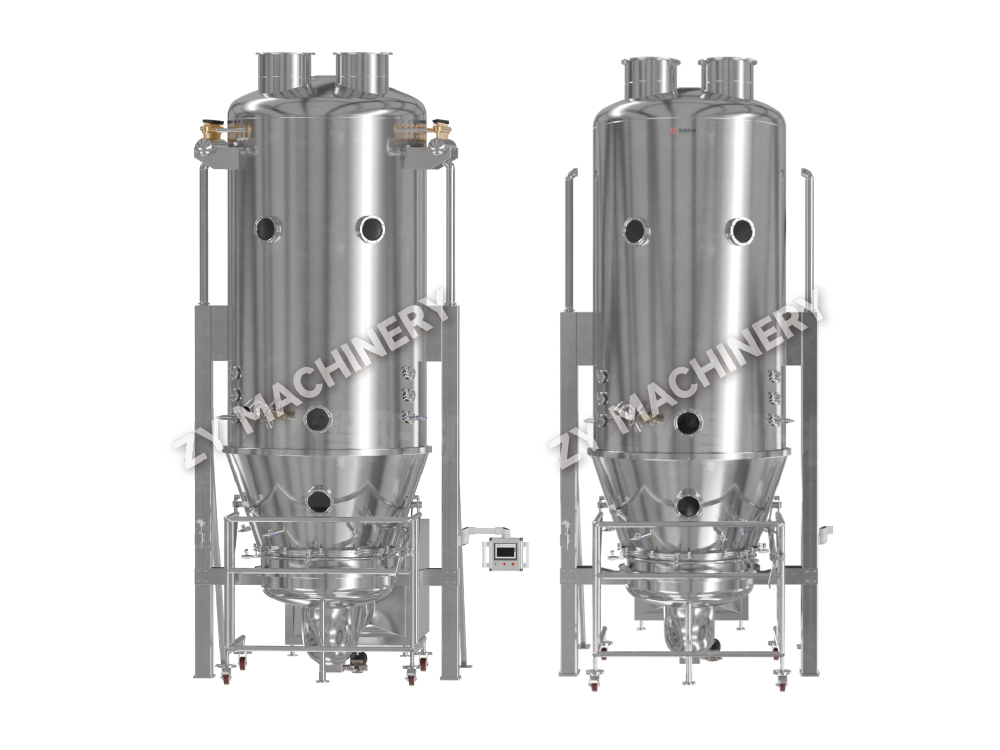
La machine QWL est conçue pour transformer des granulés humides en granu.....

Sur la plupart des lignes de dosage oral solide, la principale source d'exposition à la poudre et de variabilité d'un lot à l'autre n'est pas le granulateur, le séchoir ou la presse à comprimés. C'est tout entre eux : le basculement du tambour, le ramassage ouvert et le levage manuel qui déplacent le matériau d'une étape du processus à la suivante. C'est pourquoi les systèmes de transport destinés à l'industrie pharmaceutique doivent être spécifiés avec la même rigueur que les principales machines de traitement. Une chaîne de transfert bien conçue maintient la poudre fermée, protège les opérateurs et préserve l'uniformité du mélange dont dépend votre travail de validation ; un choix mal choisi érode les trois à la fois.
Dans une usine pharmaceutique, le convoyage décrit deux tâches qui se ressemblent mais qui échouent de manière très différente. En amont de la compression, le défi consiste à déplacer les poudres, les granulés et les mélanges intermédiaires entre les opérations unitaires : charger les matières premières dans les broyeurs, alimenter les granulateurs, transférer les granulés humides vers les séchoirs à lit fluidisé et livrer les mélanges finaux à la presse à comprimés ou au remplisseur de capsules. En aval, le défi se déplace vers le transport des comprimés, des gélules et des produits emballés via l'inspection, le tri et le conditionnement. Le côté amont présente le risque de confinement le plus élevé, car c'est là que le produit est ouvert sur la pièce et que les opérateurs travaillent le plus près de celui-ci.
En raison de cette division, de nombreux fournisseurs d’équipements de dosage solide organisent leurs machines autour d’une cartographie des processus plutôt que d’un catalogue flou. Une coordination série d'équipements de transfert et de transport qui couvre les alimentateurs sous vide, les élévateurs de bacs, les stations de charge et les systèmes de dosage sous une seule logique d'ingénierie est beaucoup plus facile à valider, à nettoyer et à entretenir qu'une mosaïque de machines assemblées à partir de sources indépendantes. Le tableau ci-dessous cartographie les quatre technologies que vous rencontrerez le plus souvent selon leurs fonctions et leurs principales préoccupations de conception.
| Système | Ce que ça bouge | Position typique dans le processus | Problème de conception principal |
|---|---|---|---|
| Transport sous vide | Poudres et granulés | Alimentation des granulateurs, broyeurs, presses à comprimés et remplisseuses de gélules à partir de fûts ou de conteneurs en vrac | Confinement et prévention de la ségrégation du mélange pendant le transfert |
| Systèmes de levage de bacs et de trémies | Bacs intermédiaires et IBC | Relier la granulation, le séchage, le broyage, le mélange et la compression | Levage sécurisé de charges lourdes et interfaces propres et reproductibles |
| Bornes de recharge sans poussière | Poudres brutes provenant de sacs et de fûts | Distribution et chargement initial au début du processus | Exposition à la poussière des opérateurs et contrôle de la contamination croisée |
| Convoyeurs à bande | Comprimés, gélules, produits emballés | Lignes d'inspection, de tri et de conditionnement | Surfaces hygiéniques et manipulation douce des formes posologiques finies |
Le transport sous vide est devenu la solution par défaut pour le transfert de poudre en circuit fermé, et le raisonnement est simple. Un alimentateur sous vide aspire le matériau à travers des tubes scellés depuis un tambour, un conteneur ou un Big Bag directement dans la machine de réception, de sorte que la poudre ne rencontre jamais l'air ambiant. Les avantages pratiques s'accumulent rapidement : les opérateurs ne soulèvent plus de fûts lourds jusqu'aux entrées de la machine, les matériaux puissants ou irritants restent confinés, le risque de contamination croisée aéroportée entre les lots diminue fortement et les mélanges arrivent à la presse à comprimés sans la ségrégation provoquée par le versement à l'air libre.
Lorsque vous évaluez un alimentateur sous vide, les détails qui comptent concernent moins la puissance d'aspiration que l'aptitude pharmaceutique : un média filtrant adapté à la distribution granulométrique de vos particules, des pinces à dégagement rapide pour le démontage, des surfaces de contact sans crevasses, des tubes antistatiques pour les poudres fines ou à faible humidité et un débit adapté à la consommation réelle de la machine en aval. L'alimentation d'un granulateur à cisaillement élevé, le remplissage d'une trémie de presse à comprimés en milieu de lot et le chargement d'un broyeur imposent chacun des cycles de service différents sur la même machine, alors dimensionnez le système en fonction de votre cas le plus exigeant plutôt que de votre cas moyen.
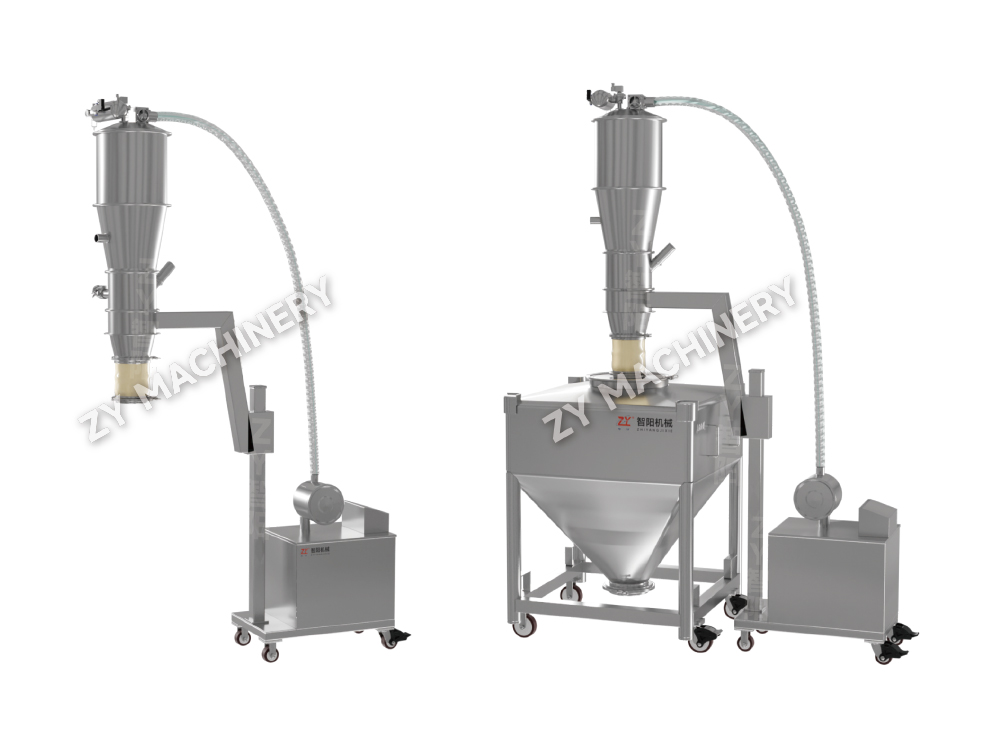 Machine d'alimentation sous vide ZKS pour le transfert de poudre Ce convoyeur sous vide déplace les poudres et les granulés à travers des lignes scellées vers des trémies, des presses et des mélangeurs avec contrôle automatique du niveau. Cela convient à la discussion sur les cycles de service d'alimentation et le dimensionnement par rapport au cas en aval le plus exigeant. Voir le produit →
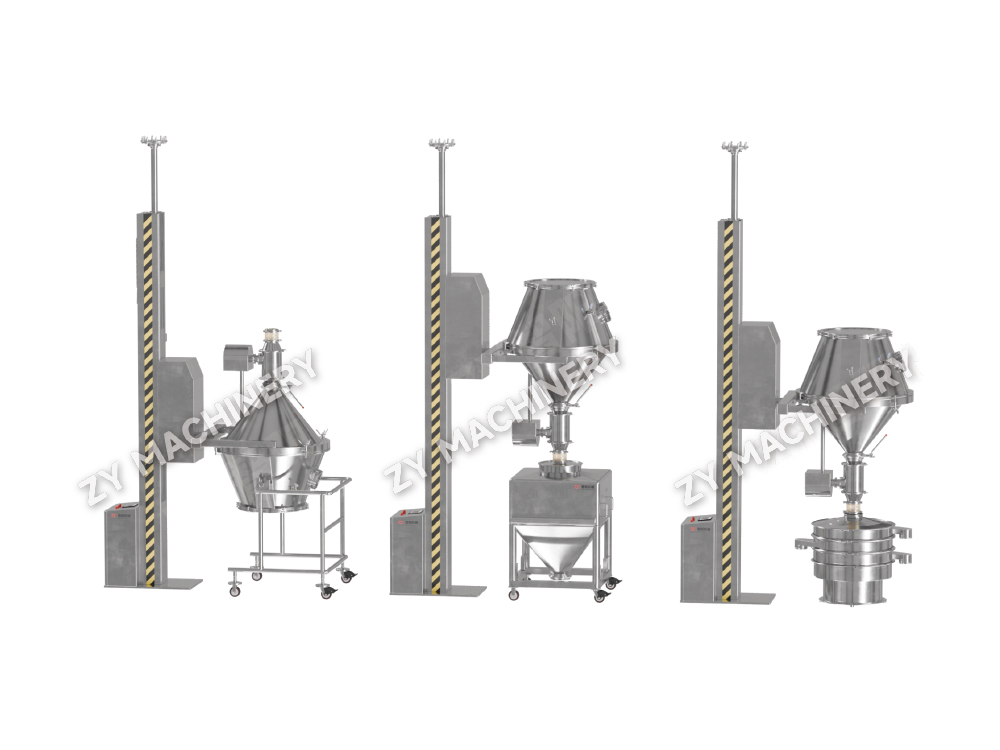
La deuxième tâche en amont consiste à déplacer les intermédiaires, les granulés humides, les granulés séchés et les mélanges finaux, entre les opérations unitaires, et c'est là que la fabrication par bacs a remplacé la pelle. Dans un flux de travail en bac, le matériau reste dans le même conteneur scellé, du granulateur à cisaillement élevé au séchoir à lit fluidisé en passant par le broyeur de dimensionnement, ce qui signifie moins de contacts produit-surface à nettoyer et beaucoup moins de pertes de transfert. Des machines de levage et d'alimentation complètent la chaîne : une machine d'alimentation à levage fixe élève un bac jusqu'à l'entrée d'une presse à comprimés, une version mobile télescopique dessert plusieurs machines sur un seul étage et des ascenseurs inter-étages manipulent des usines où la granulation et la compression se trouvent à différents niveaux.
Les détails qui déterminent si cela fonctionne dans la pratique ne sont pas glamour. Les tailles des bacs doivent être cohérentes sur chaque machine visitée par le bac, le cadre de levage doit atteindre à la fois la hauteur d'amarrage du bac et l'entrée de réception, et l'interface d'accouplement doit se fermer proprement à chaque fois, sans adaptateurs ni improvisation. Spécifiez ces interfaces comme une seule famille sur toute la ligne, et non machine par machine, et la chaîne de transfert se comportera comme un système unique au lieu d'un ensemble d'exceptions.
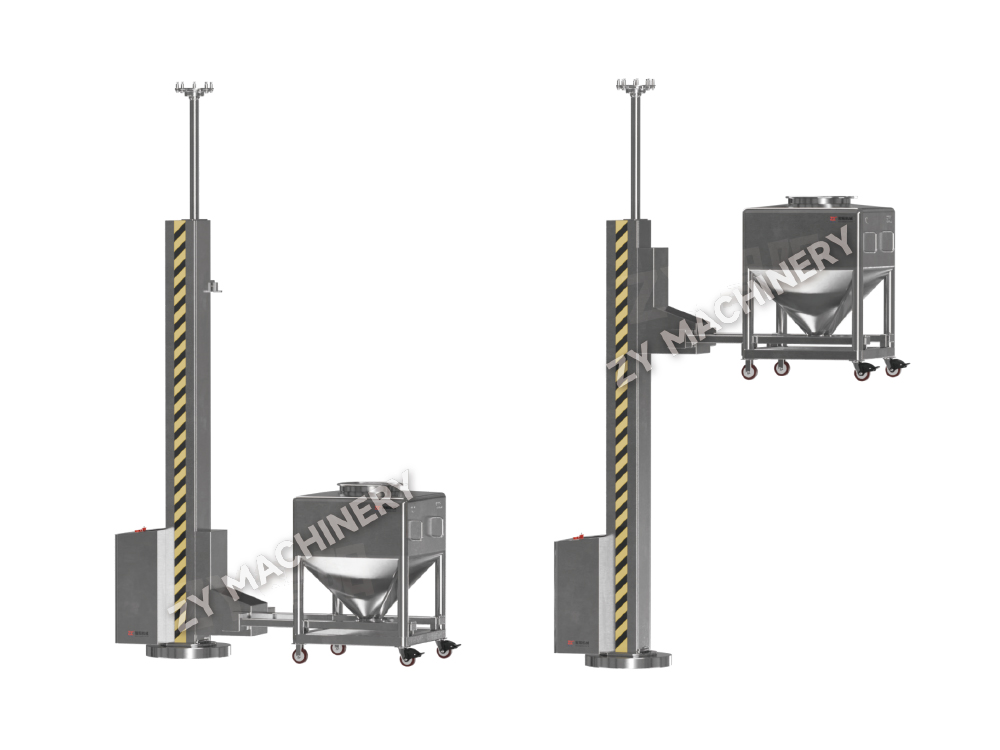 Machine de levage et d'alimentation de bacs NTD Cet élévateur soulève les bacs et les fixe de manière scellée sur les mélangeurs, les presses à comprimés et les remplisseurs de capsules pour un transfert fermé. Cela correspond à l’idée d’interfaces de bac cohérentes et de connexions d’accouplement propres tout au long de la chaîne de transfert. Voir le produit →
Le contrôle de la contamination croisée échoue généralement au premier moment d’ouverture du processus, c’est-à-dire au moment où la matière première y pénètre. La vidange manuelle des sacs et des fûts dans un broyeur ou un granulateur libère un nuage de poussière qu'aucun contrôle en aval ne peut annuler et met l'opérateur en contact direct avec le matériau. Les stations d'alimentation sans poussière résolvent ce problème à la source : le matériau est chargé à travers une ouverture contrôlée avec une extraction là où la poussière est réellement générée, de sorte que l'opérateur manipule le conteneur sans que la pièce ne manipule la poussière. L'association du point de chargement avec les plis de pesée intégrés assure la précision et le confinement de la distribution en une seule étape, ce qui raccourcit le trajet de distribution et supprime entièrement un transfert intermédiaire.
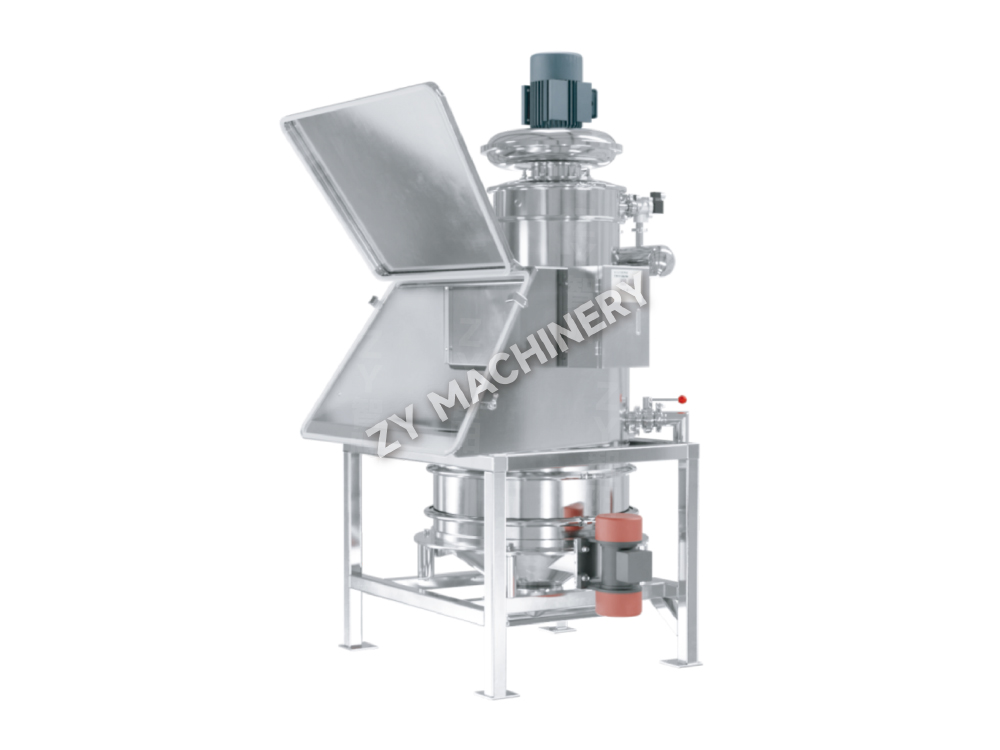 Station d'alimentation sans poussière TLZ pour le chargement des matières premières Cette station de charge capture la poussière au point d'ouverture avec un flux d'air unidirectionnel, des filtres nettoyés par impulsion et des fonctions de pesée en option, traitant du confinement au niveau de la source et de la précision de distribution abordés dans le texte environnant. Voir le produit →
Quelles que soient les technologies que vous combinez, une poignée de critères séparent les équipements qui passent sans problème la qualification des équipements qui deviennent un combat quotidien. Parcourez-les avant d’acheter :
La plupart des déceptions véhiculées remontent à quelques décisions prévisibles. La solution la plus courante consiste à choisir le système de transfert en dernier lieu, une fois les machines de traitement verrouillées, ce qui oblige le convoyage à s'adapter aux entrées et hauteurs restantes. D'autres incluent le mélange des tailles de bacs entre les machines, l'oubli que chaque point de transfert ajoute du temps de nettoyage au changement de lot et l'acceptation d'équipements qui arrivent sans la documentation dont votre équipe qualité a besoin pour l'installation et la qualification opérationnelle. Aucun de ces problèmes n’est technique ; ce sont des problèmes de séquencement, peu coûteux à éviter au stade de la planification et coûteux à corriger après l'installation.
Considéré comme un itinéraire de processus plutôt que comme une ligne d'achat, le convoyage devient l'une des améliorations les plus efficaces disponibles pour une usine de dosage de solides : il réduit le temps de changement, supprime les tâches les plus poussiéreuses de la journée de l'opérateur et protège l'uniformité du mélange pour laquelle vous avez déjà payé. Partez des caractéristiques de vos matériaux et de votre schéma de flux de matériaux, choisissez un transfert fermé là où le produit pourrait autrement rencontrer l'air ambiant, et insistez sur le fait que chaque interface de la chaîne est conçue pour être nettoyée. Ces trois décisions résolvent la plupart des risques avant même que le premier devis ne soit rédigé.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide