Comment juger de l'uniformité du revêtement avant de passer à l'échelle
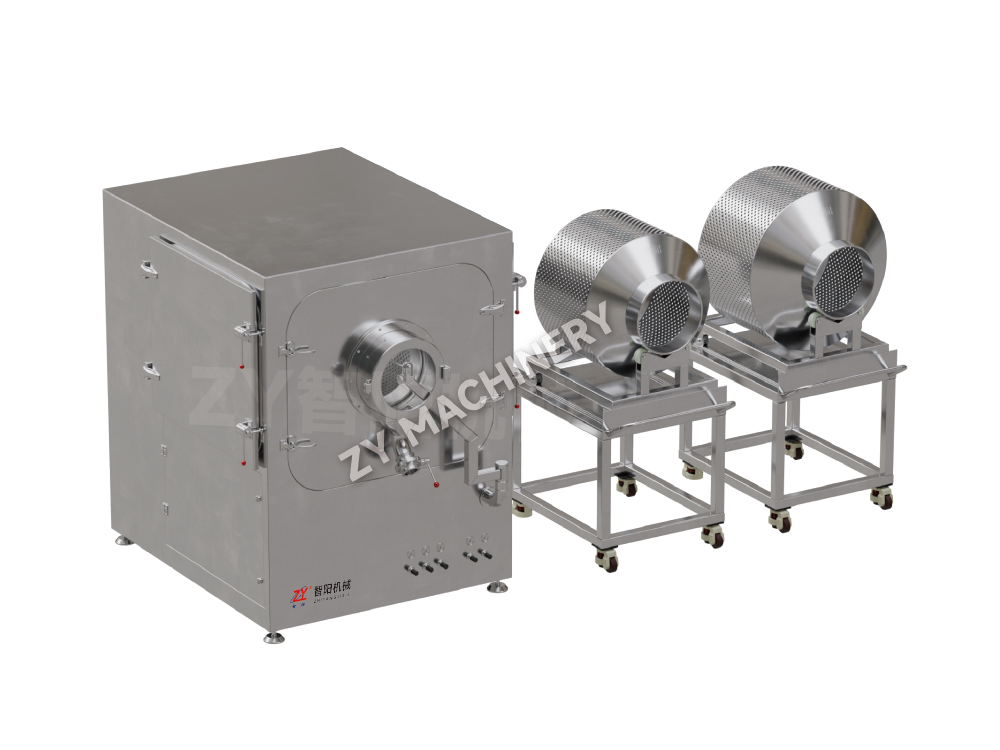
Pour les acheteurs potentiels de machines de pelliculage , l'apparence uniforme n'est que le résultat le plus visible. Des indicateurs plus importants incluent la cohérence du gain de poids, la douceur de la surface, la couverture des bords, la répartition des couleurs, la stabilité au séchage et l'absence de traces de collage, de pelage, de marbrures ou de pulvérisation.
Au cours d'essais en laboratoire ou pilotes, de petits changements dans le débit de pulvérisation, la condition de l'air d'entrée, la vitesse du tambour ou la pression d'atomisation peuvent produire des résultats sensiblement différents. Un essai utile devrait donc enregistrer les paramètres du processus ainsi que les observations d'enrobage, plutôt que de juger les comprimés finis uniquement sur leur apparence.
Observations pratiques lors d'un lot d'essai
- Que le lit de matériau culbute en continu sans zones mortes ni chocs excessifs.
- Si les gouttelettes sèchent après le dépôt au lieu de provoquer un mouillage excessif et un collage local.
- Si la solution de revêtement est distribuée uniformément tout au long de la période de pulvérisation.
- Si les produits finis présentent une couverture constante après refroidissement et manipulation.
À ZY , nous utilisons les caractéristiques des matériaux, la capacité cible et les objectifs du processus comme point de départ pour la configuration de l'équipement, aidant ainsi les acheteurs à passer des résultats des essais à un itinéraire de production réalisable.
Équilibrer le culbutage, la pulvérisation et le séchage en un seul processus
Un processus de revêtement devient stable lorsque le mouvement du lit de matériau, l'apport de liquide de revêtement et l'élimination de l'humidité restent adaptés. L’augmentation d’un seul paramètre améliore rarement le résultat en soi. Par exemple, augmenter le débit de pulvérisation sans capacité de séchage suffisante peut augmenter le risque de collage, tandis qu'un air chaud excessif peut créer un séchage rapide de la surface avant que le film ne soit correctement nivelé.
| Variable de processus | Quand c'est trop bas | Quand c'est trop haut | Point d'évaluation de l'acheteur |
|---|---|---|---|
| Rotation du tambour | Faible turnover et exposition inégale | Collision excessive ou dommages au produit | Lit culbutant stable et uniforme |
| Livraison par pulvérisation | Délai de traitement long ou couverture incomplète | Mouillage excessif, adhérence ou défauts de surface | Atomisation contrôlée et application reproductible |
| Air de séchage | Humidité résiduelle et collage | Revêtement rugueux ou séchage prématuré | Élimination efficace de l'humidité sans formation de film dommageable |
Le résultat de revêtement le plus fiable provient d’un contrôle coordonné du culbutage, de la pulvérisation et du séchage, et non de la maximisation d’un seul paramètre. Nous configurons ZY solutions de pelliculage autour de cet équilibre de processus.
Que confirmer lors du traitement de différentes formes matérielles
Machines de pelliculage peuvent être sélectionnés pour les comprimés, les granulés, les pellets ou d’autres matériaux solides, mais il ne faut pas supposer que la même configuration opérationnelle convient à tous les produits. La forme, l’état de surface, la densité, la friabilité, la sensibilité à l’humidité et la fonction de revêtement souhaitée influencent tous le parcours de traitement recommandé.
Questions utiles avant la sélection du matériel
- Le produit nécessite-t-il un revêtement d’apparence, une protection contre l’humidité, un masquage du goût ou un autre objectif fonctionnel ?
- Le matériau est-il résistant aux culbutages répétés ou nécessite-t-il une manipulation mécanique plus douce ?
- La formulation tolère-t-elle la chaleur et le flux d’air pendant le séchage ?
- La production nécessitera-t-elle des changements de produits fréquents, une vérification du nettoyage ou plusieurs tailles de lots ?
- La capacité cible est-elle basée sur la charge nominale, les performances des lots validées ou les futurs plans d'expansion ?
Pour les applications pharmaceutiques, biopharmaceutiques, nutraceutiques, vétérinaires, additives et connexes, ces questions permettent d'éviter un surdimensionnement, un sous-dimensionnement ou la sélection d'une machine qui ne peut pas reproduire la qualité d'enrobage prévue. ZY se concentre sur la conversion de ces détails de processus en un plan d'équipement pratique pour le fonctionnement réel.
Des lots d’essai à la mise en production
Les travaux en laboratoire et pilotes devraient faire plus que confirmer qu’un revêtement peut être appliqué. Il doit identifier une plage de paramètres stables, confirmer la compatibilité des formulations, établir les attentes en matière de nettoyage et de manipulation et fournir des preuves pour les futures décisions à l'échelle de la production.
Registres à conserver pendant le développement du processus
- Nom du matériau, taille du lot, forme, densité et toute sensibilité à l’abrasion ou à l’humidité.
- Méthode de préparation de la solution de revêtement, teneur en matières solides, état de viscosité et consommation.
- Vitesse du tambour, temps de pulvérisation, conditions d'atomisation, observations de l'air d'entrée et d'échappement et durée de séchage.
- Résultats du produit fini, y compris l’apparence, l’adhérence, la cohérence du gain de poids, les défauts et le rendement.
- Temps de nettoyage, emplacements des résidus, observations d’accessibilité et exigences pour les lots suivants.
La mise à l’échelle est plus fiable lorsqu’elle s’appuie sur le comportement du processus enregistré plutôt que sur la seule taille de l’équipement. Depuis 2010, ZY a développé des machines autonomes, des systèmes modulaires et des solutions de lignes de production en gardant à l'esprit cette approche axée sur les processus.