Connaissance de l'industrie
L'état de la masse humide détermine la stabilité de l'extrusion
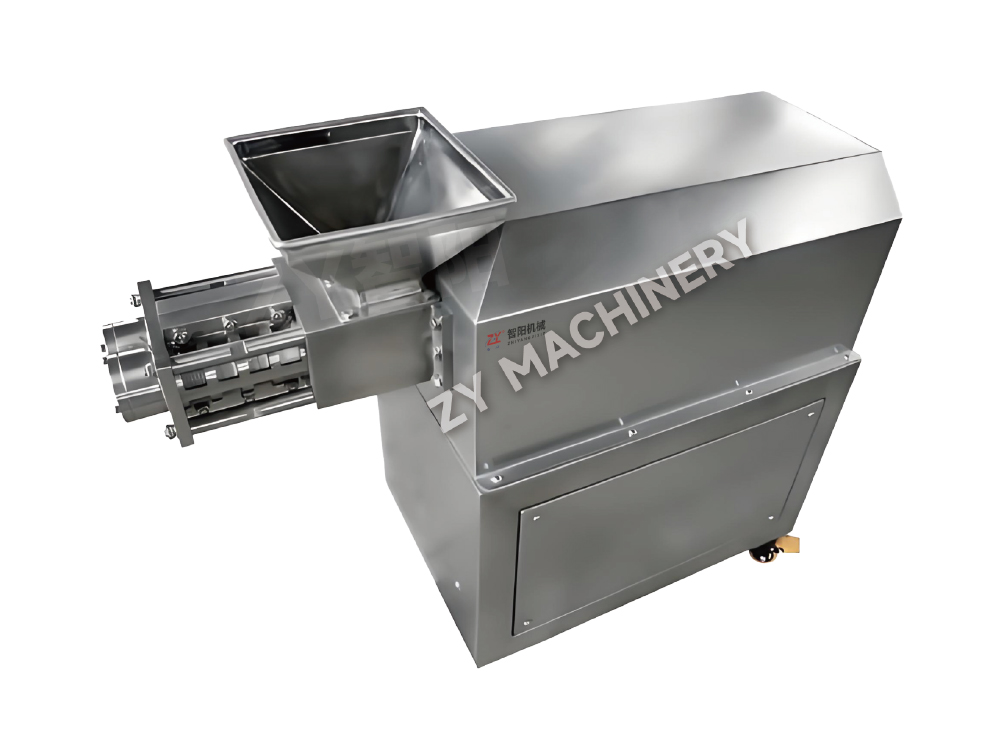
Pour Granulateurs par extrusion , la variable en amont la plus influente n'est souvent pas la pression d'extrusion elle-même, mais l'état de la masse humide entrant dans le fût. La répartition du liant, l'uniformité de l'humidité, le temps de mélange et la séquence de mouillage déterminent si le matériau s'écoule de manière continue ou alterne entre blocage et formation de brins faibles.
Signes pratiques observés lors des essais
| Observations | Cause possible du processus | Ajustement d'essai |
|---|---|---|
| Les brins se cassent immédiatement après la décharge | Plasticité insuffisante ou répartition inégale du liant | Vérifier le taux d'ajout de liquide et le temps de mélange humide |
| Les trous de matrice bloquent par intermittence | Masse trop humide, poudre agglomérée ou mauvais pré-mélange | Vérifiez le niveau d’humidité et l’uniformité du mélange sec |
| Le diamètre du brin fluctue | Incohérence des aliments ou densité de masse humide non uniforme | Stabiliser l'alimentation et confirmer la cohérence du mélange des lots |
Une masse humide stable et uniformément plastifiée réduit généralement le travail de correction en aval plus efficacement qu'une augmentation de la force d'extrusion. Chez ZY, nous utilisons des essais de matériaux pour relier les paramètres de mélange au comportement d'extrusion avant de proposer une configuration de production.
Choix des ouvertures de filière autour du parcours des granules cibles
La sélection de l'ouverture de la filière doit être basée sur le résultat requis en aval plutôt que sur l'apparence du fil uniquement. Les trous de filière circulaires sont généralement sélectionnés lorsque les extrudés entrent dans une étape de sphéronisation, tandis que les ouvertures profilées peuvent être pertinentes lorsque la géométrie des brins ou le comportement au séchage ont un objectif fonctionnel.
Questions du côté de l'acheteur qui méritent d'être confirmées avant la sélection de l'équipement
- Le produit doit-il rester sous forme d'extrudat ou sera-t-il arrondi dans un sphéroniseur ?
- Quelle gamme de tailles de particules est acceptable après séchage et criblage ?
- La formulation contient-elle des ingrédients collants, abrasifs, sensibles à la chaleur ou hautement élastiques ?
- Plusieurs produits nécessiteront-ils des plaques filières interchangeables ou un nettoyage facile entre les lots ?
Des ouvertures plus petites peuvent supporter des cibles de granules plus fines, mais elles peuvent également augmenter la résistance et rendre plus visible une mauvaise préparation de la masse humide. Des ouvertures plus grandes peuvent améliorer le potentiel de débit tout en produisant des brins nécessitant des conditions de sphéronisation et de séchage différentes.
Notre approche d'ingénierie ZY consiste à faire correspondre la sélection de la matrice avec les caractéristiques des matériaux, la capacité attendue et le parcours en aval prévu plutôt que de traiter la plaque de matrice comme un accessoire isolé.
L'extrusion et la sphéronisation doivent être évaluées comme un seul lien de processus
Lorsque des granulés ou des pellets ronds sont nécessaires, les performances d'extrusion ne peuvent pas être jugées uniquement en fonction de la production de brins continus. Le toron doit également avoir une résistance, un état d'humidité et une plasticité appropriés pour une rupture et un arrondi contrôlés pendant la sphéronisation.
Comment le rendement de l'extrusion influence la qualité des granulés
| État d'extrusion | Effet de sphéronisation probable | Point d'évaluation |
|---|---|---|
| Trop sec ou cassant | Génération de fines plus élevée et particules irrégulières | Niveau de liant et répartition du liquide |
| Trop mou ou collant | Agglomération ou masses humides surdimensionnées | Niveau d’humidité et point final du mélange humide |
| Cohérent et plastique | Arrondi et répartition des tailles plus contrôlables | Répétabilité entre les lots |
Pour pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY peut intégrer les considérations d’extrusion et de sphéronisation dans un seul processus pratique.
Que vérifier avant de passer des lots d'essai à la production
La mise à l'échelle doit préserver l'état du matériau qui a produit des granulés acceptables pendant le développement. Un plus grand Granulateur par extrusion ne reproduit pas automatiquement les résultats de laboratoire à moins que l'uniformité du mélange, l'ajout de liquide, le temps de séjour de la masse humide, la charge d'extrusion, le comportement de décharge et la manipulation en aval soient pris en compte ensemble.
Dossiers utiles pour la confirmation des équipements et des processus
- Documentez la séquence de mélange sec, la méthode de préparation du liant, le temps d’ajout du liquide et la durée du mélange humide.
- Enregistrez la continuité des brins, l'état de surface, la tendance au blocage de la filière, la tendance de la charge du moteur et la température de décharge, le cas échéant.
- Comparez la distribution granulométrique humide, la forme des particules sphéroniques le cas échéant, la réponse au séchage et le rendement final après criblage.
- Confirmez l'accès au nettoyage, les exigences de changement de produit, la construction en contact avec les matériaux et l'espace d'installation disponible.
Pour pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
Chez ZY, nous développons des propositions d'équipement autour de paramètres de processus testables et de conditions de mise en œuvre sur site, aidant ainsi les acheteurs à passer des essais de formulation à une ligne de granulation exploitable avec moins d'hypothèses de mise à l'échelle.