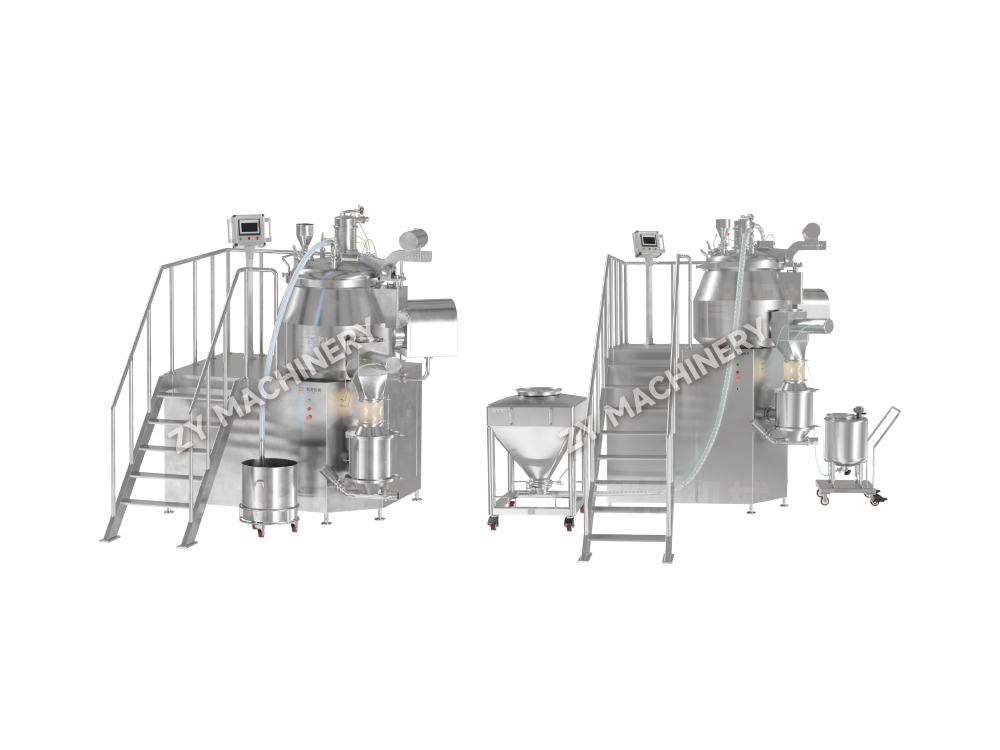
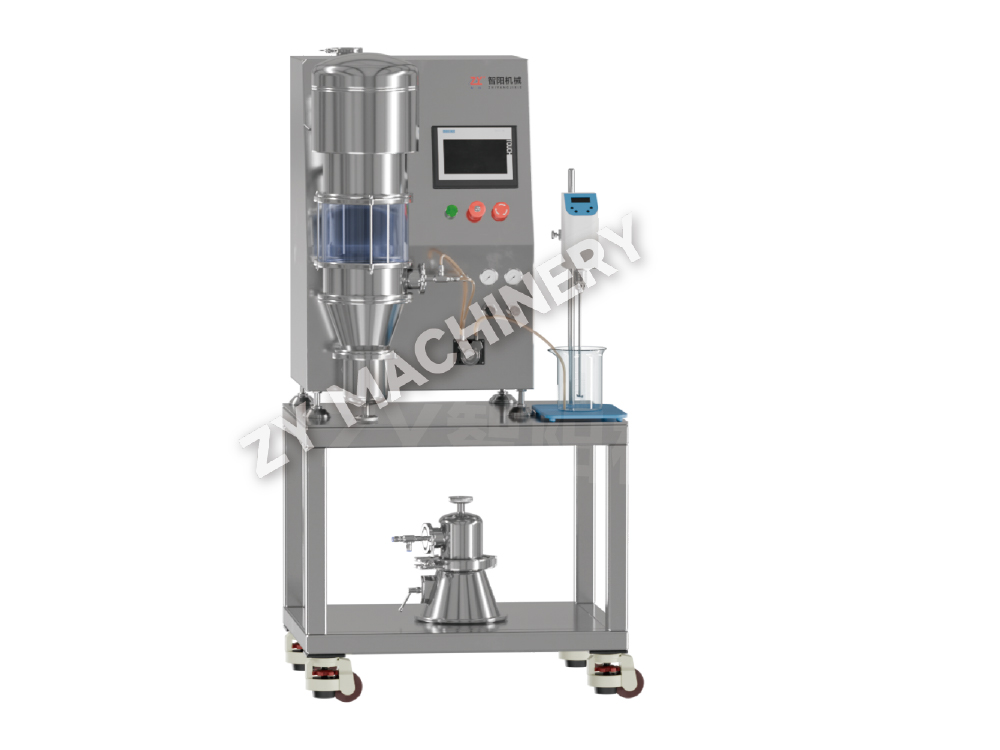
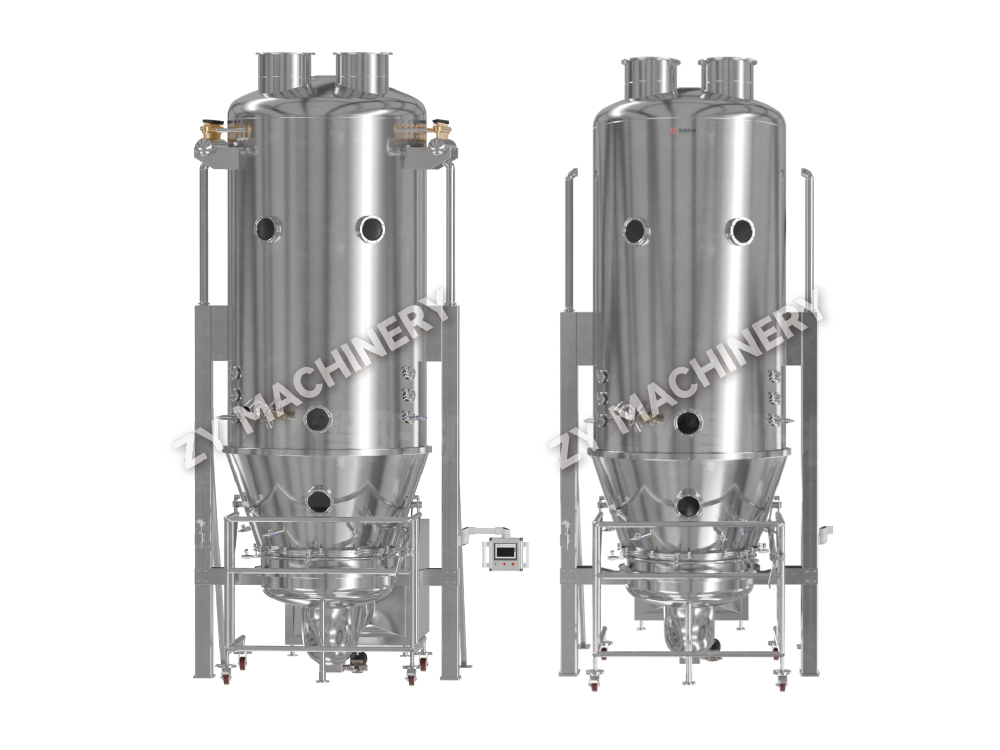
Granulateur de mélange à grande vitesse GHL
La machine de mélange et de granulation à grande vitesse GHL est un syst.....

La véritable capacité des équipements de mélange à grande vitesse n'est pas définie uniquement par la puissance du moteur, mais par la vitesse de pointe et taux de cisaillement généré au niveau de la tête de mélange. Un disperseur à grande vitesse fonctionnant à une vitesse de pointe de 4 000 à 6 000 pieds/min peut réduire les agglomérats de particules dans une dispersion de pigment de 50 µm à moins de 10 µm en moins de 15 minutes, une tâche qui prendrait des heures à un mélangeur conventionnel à basse vitesse. Cette réduction spectaculaire du temps de traitement, associée à une qualité de dispersion supérieure, est la principale raison pour laquelle ces systèmes dominent les industries, des revêtements aux produits pharmaceutiques.
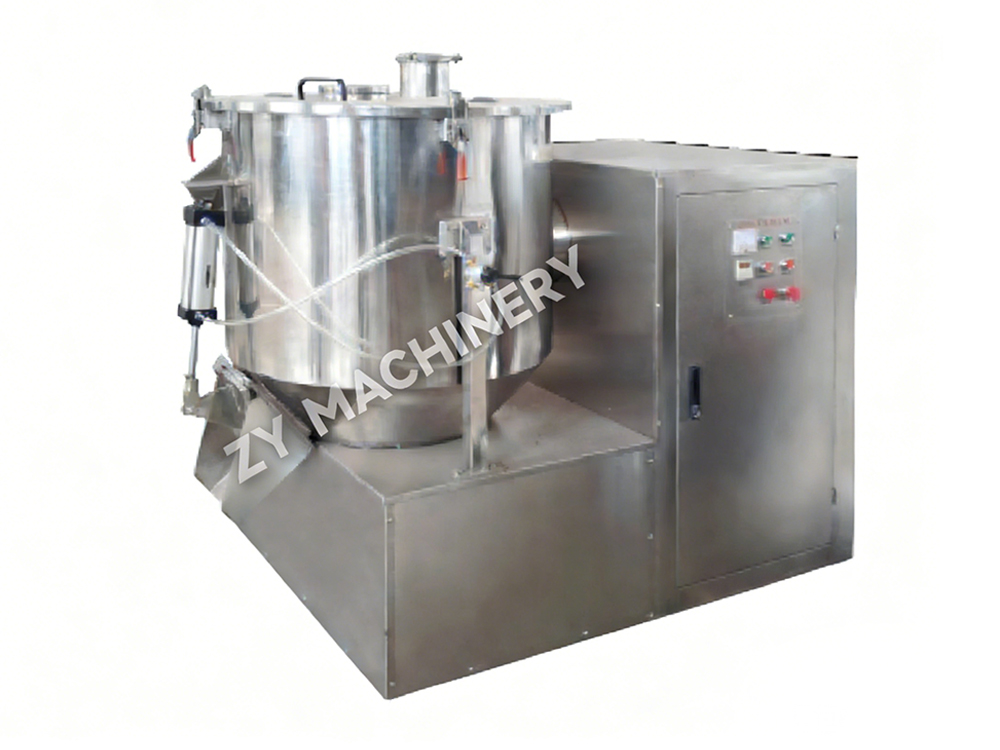
Équipement de mélange à grande vitesse englobe une famille de machines conçues pour transmettre une énergie mécanique intense à un mélange fluide ou poudreux. Contrairement au mélange doux, ces outils s'appuient sur des turbines, des rotors ou des pales à haute vitesse pour créer un fort cisaillement, des turbulences et une cavitation. Le résultat est un mouillage rapide des poudres, une désagglomération des particules, une émulsification des liquides non miscibles et une suspension uniforme des solides. La conclusion directe est claire : La sélection d'un mélangeur à grande vitesse nécessite d'adapter l'intensité de cisaillement et le modèle d'écoulement requis à l'objectif de traitement spécifique, et pas simplement de choisir le moteur le plus rapide.
La vitesse de pointe – la vitesse linéaire au bord extérieur de la lame de mélange – est la variable la plus critique. Pour une lame disperseuse en dents de scie, chaque augmentation de 1 000 pi/min de la vitesse de pointe d'environ double la contrainte de cisaillement agissant sur les agglomérats. Les essais sur le terrain dans la fabrication d'encre montrent que l'augmentation de la vitesse de pointe de 3 200 pieds/min à 5 000 pieds/min réduit le temps de broyage sur un broyeur à trois rouleaux de trois passes à une seule passe, car la qualité de prédispersion est déjà proche de l'objectif. Le taux de cisaillement, mesuré en secondes inverses (s⁻¹), quantifie le gradient de vitesse au sein du fluide. Un disperseur standard à grande vitesse génère 10 000 à 50 000 s⁻¹ , alors qu'un mélangeur rotor/stator à cisaillement élevé peut dépasser 100 000 s⁻¹ . Ce saut permet de réduire la taille des gouttelettes de 10 µm à 0,5 µm dans les émulsions, ce qui améliore directement la stabilité et la durée de conservation du produit.
| Type de mélangeur | Plage de vitesse de pointe (pieds/min) | Taux de cisaillement typique (s⁻¹) | Fonction principale |
|---|---|---|---|
| Disperseur en dents de scie | 3 500 – 5 500 | 10 000 – 50 000 | Dispersion de pigments/agglomérats |
| Rotor/Stator (lot) | 3 000 – 10 000 | 40 000 – 120 000 | Émulsification, désagglomération submicronique |
| Mélangeur en ligne à cisaillement élevé | 4 500 – 11 000 | 60 000 – 200 000 | Émulsion fine continue, broyage humide |
| Agitateur à grande vitesse | 1 500 – 3 000 | 2 000 – 10 000 | Mélange de liquides, transfert de chaleur |
Alors que la vitesse de pointe dicte le cisaillement, le puissance par unité de volume (P/V) détermine l'uniformité avec laquelle ce cisaillement est délivré. Les données de laboratoire montrent que pour une dispersion de noir de carbone dans l'eau, obtenir une lecture de jauge Hegman de 7 nécessite un P/V d'au moins 0,3 ch/gal lors de l'utilisation d'une lame en dents de scie ; en dessous de 0,15 hp/gal, les agglomérats non dispersés restent quel que soit le temps de mélange prolongé. Les équipements à grande vitesse y parviennent en concentrant l’énergie mécanique dans une petite zone à fort cisaillement, puis en s’appuyant sur le flux en vrac pour faire recirculer l’ensemble du lot à travers cette zone.
Le modèle de flux est tout aussi important. Un disperseur à flux radial pousse le matériau vers l'extérieur vers la paroi du récipient, créant ainsi un fort retournement de haut en bas. Lorsque le rapport entre le diamètre du lot et le diamètre de la lame est maintenu entre 2,8:1 et 3,5:1 , un vortex unique se forme qui aspire la poudre de la surface sans entraînement d'air excessif. En revanche, une turbine à flux axial à grande vitesse est mieux adaptée aux matériaux sensibles à la chaleur car elle déplace le fluide verticalement le long de l'axe de la cuve avec un cisaillement local plus faible, réduisant ainsi l'augmentation de la température tout en assurant une homogénéité rapide. Dans une application de bouillon de fermentation, le passage d'un mélangeur radial à un mélangeur axial à grande vitesse a réduit l'augmentation moyenne de la température de 4°C à puissance absorbée identique, préservant l’activité enzymatique.
Lorsqu’un disperseur conventionnel ne peut pas fournir la réduction granulométrique requise, un ensemble rotor/stator devient nécessaire. Ces dispositifs forcent le produit à travers un espace précis, généralement 0,1 mm à 0,5 mm —entre un rotor à grande vitesse et un stator stationnaire. A 3 600 tr/min, un écart de 0,3 mm génère des taux de cisaillement supérieurs 180 000 s⁻¹ , capable de briser les gouttelettes d'huile d'une crème cosmétique jusqu'à un D90 de 1 µm en un seul passage. Les conceptions rotor/stator à plusieurs étages, qui empilent deux ou trois anneaux concentriques avec des fentes de plus en plus fines, peuvent atteindre Valeurs D50 inférieures à 0,2 µm dans des émulsions de silicone sans utilisation d'homogénéisateurs à haute pression.
Le choix entre la configuration par lots et en ligne dépend du volume et de la viscosité. Les unités en ligne excellent lorsque les volumes de traitement dépassent 500 gallons car elles garantissent chaque élément fluide connaît la même histoire de cisaillement élevé , éliminant les zones mortes. Un exemple concret : un mélangeur rotor/stator en ligne continu traitant 80 gal/min d'un additif pour fluide de forage a augmenté la limite d'élasticité de 22 % par rapport à un disperseur discontinu de puissance nominale identique, en raison de l'élimination du contournement dans le réservoir.
Un processus de sélection pratique commence par les exigences finales en matière de dispersion, et non par le mélangeur. La hiérarchie de questions suivante, tirée de l'expérience de l'ingénierie sur le terrain, évite le surdimensionnement et la sous-performance.
Les données d'une dispersion de pigments illustrent le cadre : un disperseur de laboratoire de 50 gallons à 5 000 pieds/min a produit une mouture Hegman de 7,5 en 20 minutes. Pour reproduire cette qualité dans un récipient de production de 500 gallons, les ingénieurs ont maintenu la même vitesse de pointe et le même rapport diamètre de la pale/réservoir de 0,33 , tout en ajustant la puissance pour maintenir le P/V constant à 0,35 ch/gal. Le premier lot de production a répondu aux spécifications en 18 minutes, confirmant que la similarité géométrique et la puissance constante par volume sont les paramètres de mise à l'échelle les plus fiables.
On croit souvent à tort que faire fonctionner un mélangeur à grande vitesse au régime maximum donne toujours le meilleur résultat. Dans la fabrication d'adhésifs, une vitesse de pointe excessive peut rendre une solution polymère plus fine au point de la rendre plus fine. le mélange dispersif cesse et le mélange surchauffe . Les opérateurs peuvent utiliser une simple courbe puissance-temps pour identifier le point final optimal : lorsque la consommation d'énergie se stabilise pendant 2 à 3 minutes, la dispersion a atteint sa distribution granulométrique d'équilibre et un mélange supplémentaire n'apporte aucun avantage supplémentaire. Dans un système de prémélange époxy, s'arrêter à ce plateau au lieu de fonctionner permet d'économiser 15 minutes supplémentaires 18% en énergie électrique et éliminé le besoin de refroidissement actif.
La géométrie des pales influence également directement l’efficacité. Une lame de dispersion avec des dents radiales et inclinées alternées crée poches de macrocavitation qui s'effondrent violemment, produisant un cisaillement local intense sans nécessiter une vitesse de moteur plus élevée. Des essais comparant une lame en dents de scie standard à une conception améliorée par cavitation à un régime identique ont montré un 30% de réduction du temps de mélange pour atteindre une lecture de jauge Hegman de 7 pour une dispersion de dioxyde de titane. De plus, le montage de la pale décentrée dans le réservoir (généralement à une distance de 1/3 du rayon du réservoir par rapport à la paroi) perturbe le tourbillon et augmente la fréquence des collisions de haute intensité entre les agglomérats et la pointe de la pale.
L’énergie mécanique intense qui rend efficace le mélange à grande vitesse accélère également l’usure. Une usure de 1 à 2 mm sur une lame en dents de scie sur le bord de la dent peut réduire la vitesse de pointe de jusqu'à 8% et nécessitent une augmentation du régime pour compenser, ce qui à son tour augmente la consommation d'énergie. Un programme préventif qui remplace les lames de dispersion toutes les 800 à 1 200 heures de fonctionnement, ou lorsque la largeur des dents diminue de 15 %, maintient une qualité constante d'un lot à l'autre. Les unités rotor/stator nécessitent une inspection des écarts toutes les 300 heures pour les formulations abrasives ; une augmentation de l'espace de 0,3 mm à 0,5 mm peut déplacer la gouttelette d'émulsion D50 de 0,8 µm à 1,5 µm.
La mise à l’échelle du projet pilote à la production suit systématiquement la règle de vitesse de pointe égale et nombre égal de passages à travers la zone de cisaillement élevé . Pour un rotor/stator en ligne, cela signifie maintenir le même rapport diamètre du rotor/largeur de fente et le même temps de séjour, ce qui nécessite souvent des boucles de recirculation du flux. Le succès documenté d'un transfert de crème cosmétique a montré que l'adaptation de la vitesse de pointe à 8 000 pieds/min et la recirculation du lot six fois à travers l'unité en ligne sur une échelle de 2 000 litres reproduisaient la distribution de la taille des gouttelettes d'un lot pilote de 50 litres dans un délai de 2 000 litres. ±5% sur D90. Cette approche centrée sur le processus, fondée sur des paramètres de cisaillement et d'écoulement mesurables, est ce qui transforme l'équipement de mélange à grande vitesse d'un outil de force brute en un actif de fabrication de précision.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide