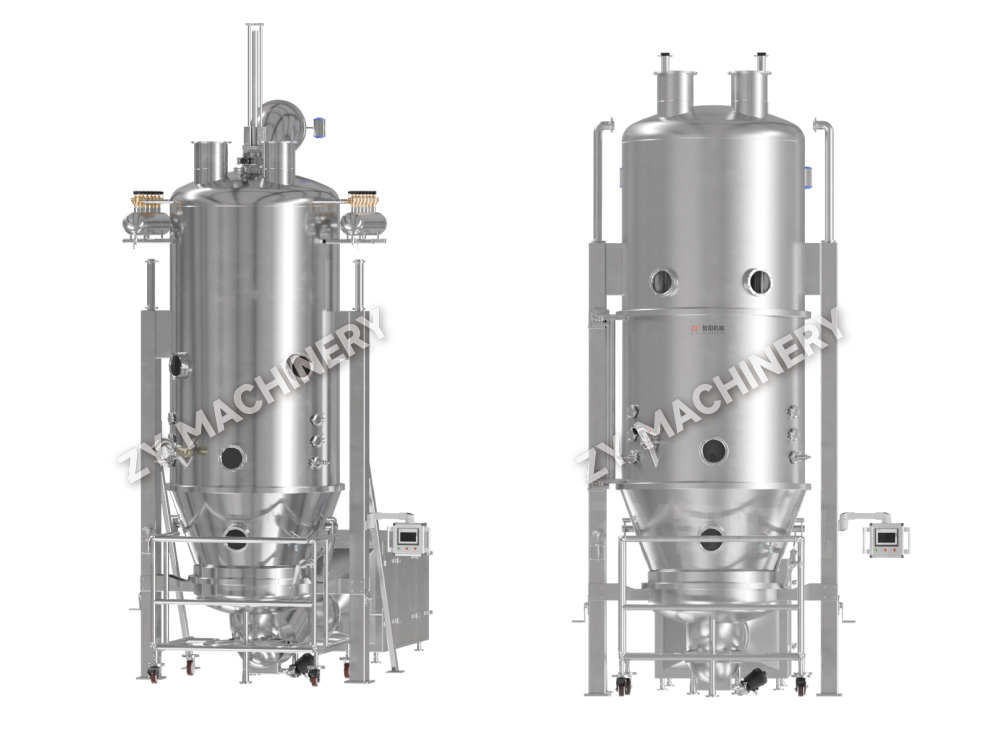
Machine de granulation et de séchage à lit fluidisé FL-B (granulateur en une étape)
La machine de granulation et de séchage à lit fluidisé FL-B est conçue p.....

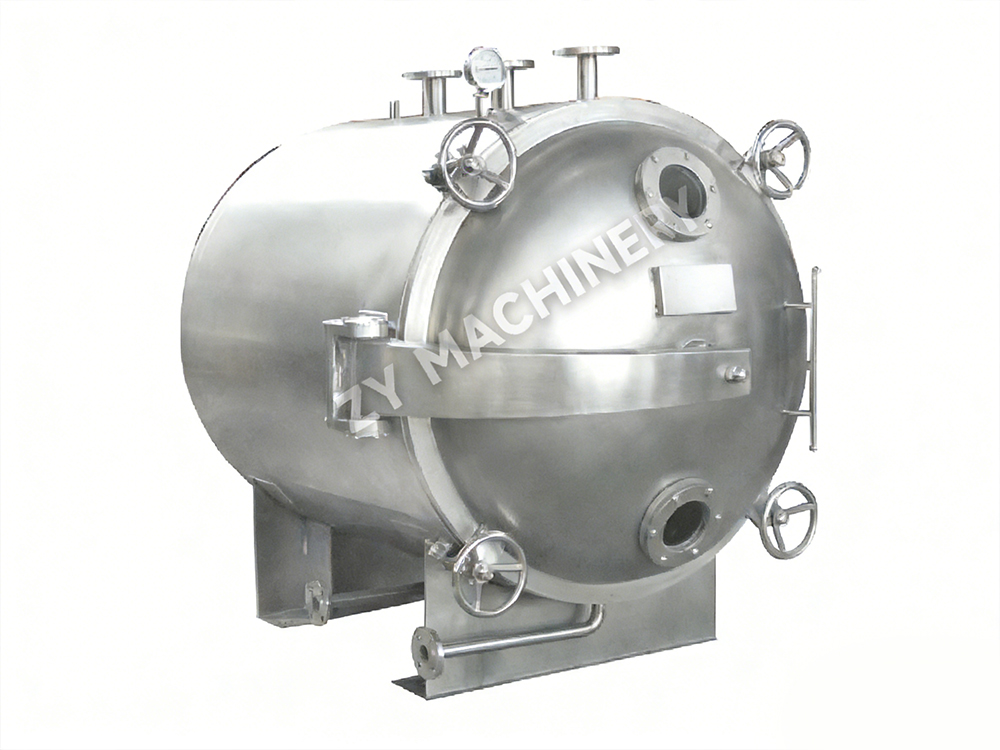
Équipement de séchage sous vide pharmaceutique permet un séchage rapide à basse température qui préserve la stabilité de l'API, réduit les solvants résiduels en dessous des limites réglementaires (généralement ≤ 0,5 % ou 500 ppm) et permet une récupération des solvants jusqu'à 95 %. Les données provenant des mises à l'échelle industrielle montrent que le passage des fours à air chaud conventionnels aux séchoirs sous vide réduit les températures de séchage de 30 à 50 °C, réduit le temps de traitement de 40 à 60 % et assure une répartition uniforme de l'humidité résiduelle avec un écart type relatif (RSD) inférieur à 5 %. La sélection du bon type de séchoir (à plateau statique, à vis rotative ou conique agitée) nécessite des propriétés de matériaux, une échelle de lot et des besoins de confinement adaptés. Cet article fournit des mesures de performances spécifiques et des critères de conception cGMP pour guider votre décision.
Le séchage sous vide fonctionne en réduisant la pression absolue au-dessus d'un solide humide, ce qui abaisse le point d'ébullition des solvants et accélère le transfert de masse sans dégradation thermique. Par exemple, l'eau bout à 45 °C à 100 mbar absolus contre 100 °C à pression atmosphérique, ce qui permet de sécher en toute sécurité les ingrédients pharmaceutiques actifs (API) sensibles à la chaleur. Le gradient amélioré de pression de vapeur à l’intérieur du séchoir double le taux de séchage par rapport aux fours à air pulsé.
Dans une étude séchant un API antifongique exclusif à partir d'un gâteau humide avec 35 % d'alcool isopropylique (IPA), un séchoir à vis conique sous vide a réduit l'IPA résiduel de 8,2 % à 0,12 % (1 200 ppm) en 6 heures à une température de chemise de 45°C et 80 mbar. Le même matériau séché dans un four à plateaux conventionnel à 60°C a nécessité 22 heures pour atteindre 0,5 % de solvant résiduel et a montré une augmentation de 12 % des substances associées en raison de l'oxydation. Les séchoirs sous vide avec purge par gaz inerte (par exemple azote) empêchent complètement la dégradation oxydative.
De plus, les systèmes de vide en boucle fermée condensent et récupèrent les solvants évaporés. Pour un batch traitant 500 kg de produit humide avec 300 kg d'acétone, le système de récupération a capté 285 kg (95% de récupération) , réduisant ainsi les coûts d'achat des solvants et les émissions de COV. Le solvant récupéré répondait aux spécifications de pureté interne (> 99,5 %) et a été réutilisé.
Le choix de la bonne technologie de séchage sous vide a un impact direct sur le rendement des lots, le temps de traitement et les coûts d'exploitation. Le tableau ci-dessous fournit des données concrètes pour trois classes d'équipements courantes basées sur des installations de production réelles.
| Paramètre | Sécheur à plateaux sous vide (VTD) | Sécheur rotatif sous vide (RVD) | Séchoir à vis conique (CSD) |
|---|---|---|---|
| Taille typique du lot (kg) | 10 – 200 | 50 – 2000 | 20 – 3000 |
| Coefficient de transfert thermique (W/m²·K) | 5 – 20 | 30 – 60 | 50 – 150 |
| Plage de température de séchage (°C) | 30 – 85 | 20 – 120 | 10 – 150 |
| Humidité résiduelle typique (%, p/p) | 0,1 – 0,5 | 0,05 – 0,3 | 0,02 – 0,2 |
| Temps de séchage relatif (normalisé à VTD=1) | 1.0 | 0.55 | 0.35 |
| Efficacité de récupération des solvants (%) | 70 – 85 | 85 – 95 | 90 – 97 |
Les séchoirs à vis coniques offrent le transfert de chaleur le plus élevé et l'humidité résiduelle la plus faible en raison de l'agitation continue et de la couverture complète de la veste. Par exemple, un RVD traitant 800 kg d'un intermédiaire moelleux a atteint une humidité finale de 0,25 % en 12 heures, tandis que le même lot dans un CSD a atteint 0,08 % d'humidité en 4,5 heures, avec une réduction de 40 % de la consommation d'azote.
La conformité réglementaire des équipements de séchage sous vide pharmaceutique nécessite des conceptions validées qui empêchent la contamination croisée, garantissent la nettoyabilité et maintiennent l'intégrité du processus. Les principales caractéristiques de conception avec des limites de validation spécifiques incluent :
Une installation récente d'un séchoir à vis conique de 1 200 L dans une installation européenne API a satisfait à tous les protocoles de validation : taux de fuite de 0,003 vol %/h, uniformité de la température ± 1,2 °C et humidité résiduelle RSD de 3,8 % sur 12 points d'échantillonnage, bien en dessous du critère d'acceptation de 6 %.
Trois paramètres interdépendants régissent les performances de séchage. Leur optimisation peut réduire la durée des lots de 30 à 50 % sans compromettre la qualité.
Commencez avec un vide modéré (200-300 mbar) pour éviter les chocs violents lorsque le solvant libre s'évapore. Après 1 à 2 heures, passez au vide final (20 à 50 mbar). Pour un gâteau humide API contenant 40 % d'acétate d'éthyle, le vide progressif a réduit la perte de fines de 4,2 % à 0,7 % par rapport au vide complet immédiat.
Réglez la température de la gaine à 10-15°C en dessous du début de dégradation de l'API. Pour les produits thermolabiles (dégradation T début = 60°C), limiter la jaquette à 45°C et utiliser vide jusqu'à 20 mbar pour maintenir une force motrice de 15°C pour l’évaporation du solvant. Des capteurs de température des produits en temps réel évitent les surchauffes locales.
Dans les séchoirs agités (RVD, CSD, séchoirs à palettes), le mélange intermittent améliore l'homogénéité sans trop de cisaillement. Un protocole typique : 5 tr/min pendant 2 min toutes les 15 min pendant la période à taux constant, puis 3 tr/min en continu pendant la période à taux décroissant. Cette séquence a réduit la friabilité d'un granulé mou de 8,2 % à 2,1 % tout en maintenant un temps de séchage de 5 heures. Pour les VTD statiques, retournez les plateaux (tournez ou retournez) toutes les 2 heures pour minimiser les gradients d'humidité.
L'application de ces optimisations à un lot de 250 kg d'API amorphe a réduit le temps de séchage total de 16 heures à 9 heures. tout en atteignant un n-heptane résiduel < 400 ppm, bien en dessous de la limite ICH Q3C de 5 000 ppm.
Une organisation de fabrication sous contrat (OCM) avait besoin de sécher un gâteau humide API à haute puissance (taille du lot 300 kg) contenant 35 % de tétrahydrofurane (THF) avec une teneur en eau de 12 %. L'API se dégrade au-dessus de 55°C et est extrêmement hygroscopique. À l’aide d’un séchoir sous vide à palettes doté d’une auge à chemise et d’un agitateur central, le protocole suivant a été exécuté :
Test final : THF résiduel = 0,08 % (800 ppm), teneur en eau = 0,12 % (1 200 ppm) et les produits de dégradation étaient inférieurs à 0,1 %. Le cycle de séchage total de 8 heures se compare favorablement aux 24 heures prévues pour un séchoir à plateaux sous vide. La récupération du solvant via un condenseur réfrigéré (liquide de refroidissement à -10°C) a permis de récupérer 95 litres de THF avec une pureté de 99,2 %, compensant ainsi les coûts opérationnels de 18 % par lot. Le CMO a ensuite standardisé les séchoirs à palettes sous vide pour tous les lots humides de THF.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide