
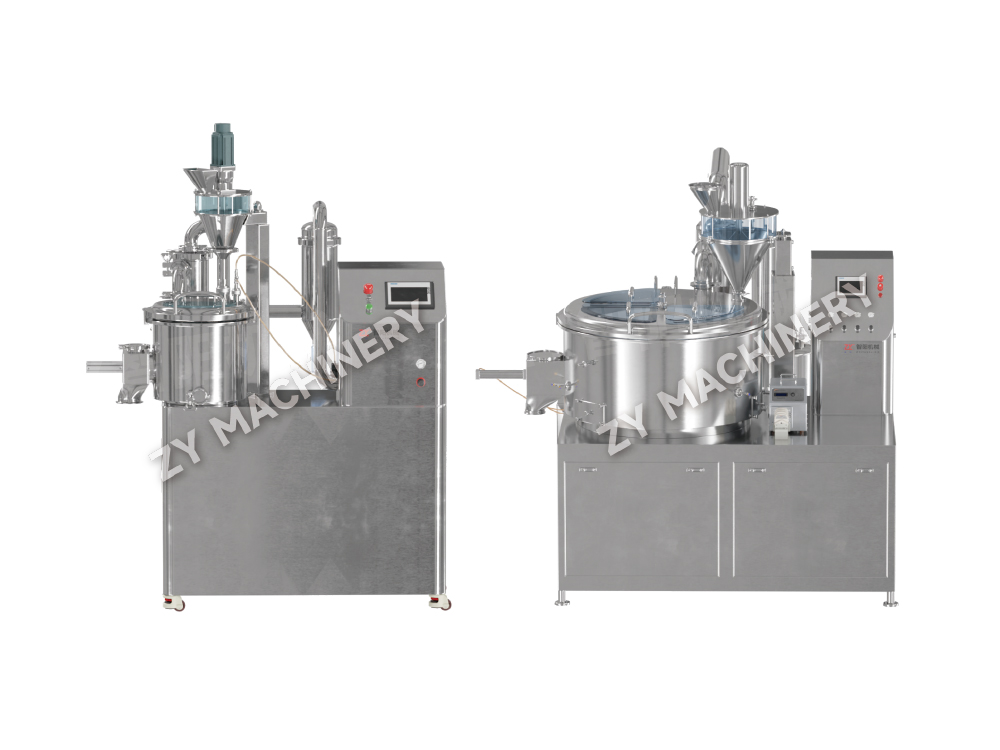
Machine de revêtement à haut confinement et haute efficacité BGB HR&D
La machine d'enrobage à haut confinement BGB HR&D est conçue pour a.....

En 2026, plus de 70 % des produits candidats en oncologie sont classés comme API très puissants (HPAPI), c'est-à-dire des composés dont la limite d'exposition professionnelle (VLEP) est inférieure à 10 µg/m³. Un seul milligramme de certains HPAPI peut déclencher des effets thérapeutiques chez un patient de 70 kg, mais la même dose inhalée ou absorbée par un opérateur de production peut provoquer des dommages irréversibles. Cette double nature – une puissance exceptionnelle associée à une toxicité extrême – oblige chaque décision en matière de conception des installations, de sélection des équipements et de validation du nettoyage à être fondée sur des données et pondérée en fonction des risques.
La fabrication HPAPI ne tolère pas les solutions génériques. Un réacteur à couvercle ouvert de 200 litres n’a pas sa place dans un processus où une particule en suspension dans l’air peut dépasser la limite d’exposition moyenne pondérée dans le temps de 8 heures. Ce guide analyse les technologies de confinement, les protocoles de mise à l'échelle et les stratégies de nettoyage qui séparent les lignes de production HPAPI réussies des lignes dangereuses - avec des matrices de décision, des comparaisons d'équipements et une étude de cas réel qui a fait passer un composé cytotoxique de lots cliniques de 10 kg à un approvisionnement commercial de 500 kg sans aucun incident d'exposition d'un seul opérateur.
Un API très puissant est tout composé pharmaceutique qui produit une réponse biologique à une dose inférieure à 10 mg par jour ou dont la VLEP est égale ou inférieure à 10 µg/m³ en moyenne pondérée dans le temps sur 8 heures. L'Agence européenne des médicaments (EMA) associe la classification HPAPI à l'exposition quotidienne acceptable (ADE), où les valeurs inférieures à 10 µg/jour signalent qu'un composé est puissant, tandis que le projet de lignes directrices de la FDA américaine sur la sécurité des composés puissants s'appuie sur les bandes VLEP et l'activité pharmacologique. Les définitions réglementaires varient, mais l'industrie s'est largement standardisée autour de bandes de contrôle d'exposition (ECB) basées sur les performances.
La plupart des fabricants utilisent un système de bandes à quatre ou cinq niveaux, souvent appelé OEB 1 à OEB 5, pour lier la toxicité des composés aux exigences de confinement. Plus le numéro OEB est élevé, plus la concentration aéroportée admissible est faible – et plus des contrôles techniques deviennent obligatoires.
Les composés OEB 5 typiques comprennent des charges utiles de conjugués anticorps-médicament (ADC) et des cytotoxiques spécifiques comme la monométhylauristatine E (MMAE). Ces substances nécessitent des solutions de confinement qui atteignent des concentrations dans l'air inférieures à 0,1 µg/m³ — un régime dans lequel les tests d'intégrité des gants, la surveillance continue de l'air et les sas de matériaux cessent d'être facultatifs et deviennent l'épine dorsale de la sécurité des opérateurs.
Trois risques interconnectés définissent la fabrication HPAPI. Premièrement, la toxicité directe pour les opérateurs – aiguë et cumulative – en cas d’échec des contrôles techniques. Deuxièmement, les brèches de confinement qui libèrent des poussières ou des vapeurs puissantes dans les salles de production, exposant le personnel lors de tâches de routine telles que l'échantillonnage, la distribution ou le nettoyage. Troisièmement, la contamination croisée de produits non puissants fabriqués dans des installations partagées, qui peut entraîner des rejets de lots coûteux ou nuire aux patients si elle n'est pas détectée. Ces risques ne sont pas théoriques : dans une lettre d'avertissement de la FDA, un établissement a reçu une citation après que des échantillons prélevés sur une ligne non puissante ont révélé des résidus cytotoxiques provenant d'un processus HPAPI adjacent.
| Source de risque | Rayon d'impact | Atténuation |
|---|---|---|
| Toxicité de l'opérateur | Équipe individuelle et immédiate | Isolateurs de confinement, respirateurs à épuration d'air motorisés (PAPR), surveillance de l'air en temps réel |
| Échec du confinement | À l’échelle de la suite, multi-lots | Équipements à haut confinement (OEB 4/5), passages double porte, cascades de pression |
| Contamination croisée | Installation complète, plusieurs produits | Suites dédiées, protocoles de nettoyage vérifiés, limites de contamination de 10 ppm, sensibilité des méthodes analytiques |
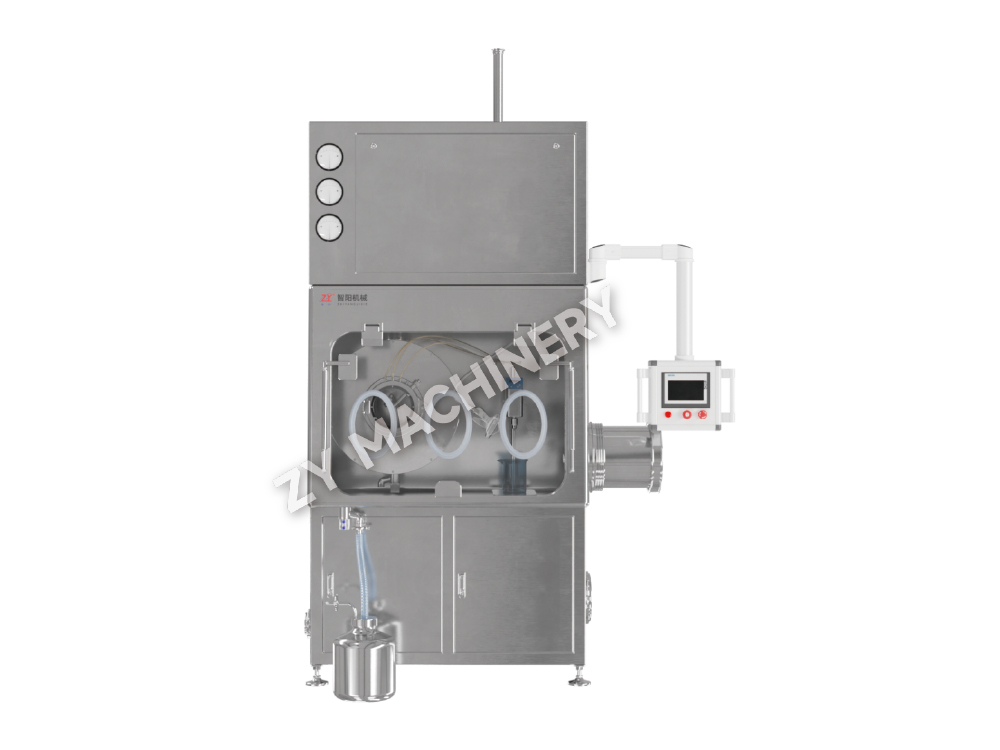
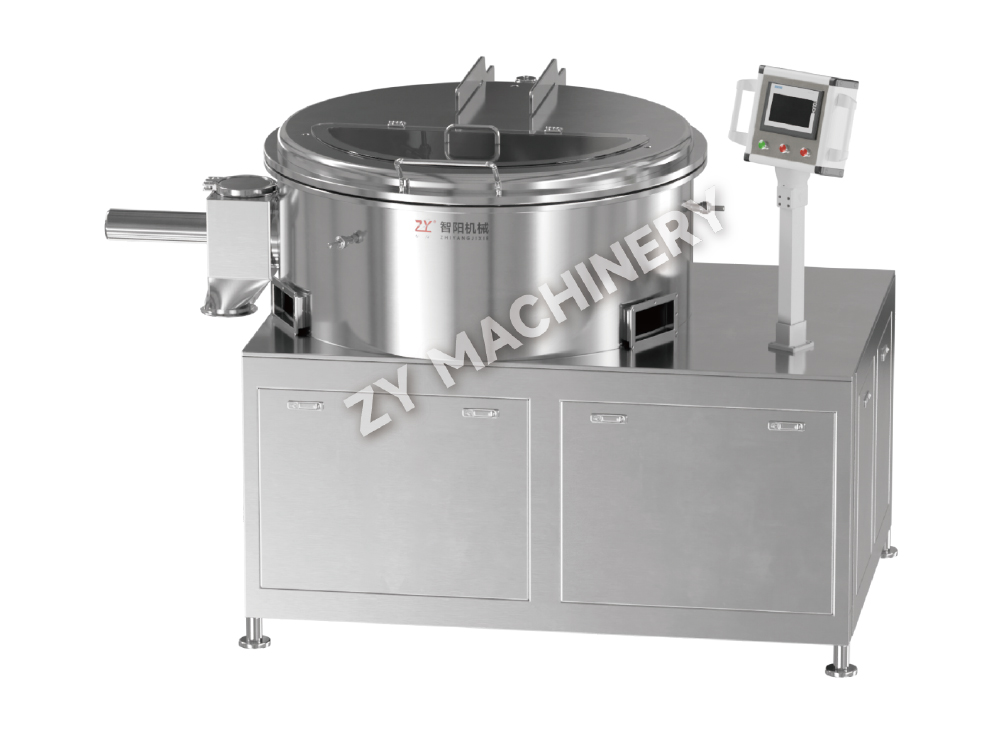
L'atténuation des risques commence par l'équipement lui-même. Les transferts ouverts – prélever manuellement la poudre d'un fût dans un granulateur ou un mélangeur – sont inacceptables au-delà de la norme OEB 2. Au lieu de cela, les granulateurs à haut confinement avec gants isolants intégrés et ports de transfert fermés doit créer un environnement scellé où tout contact matériel se produit derrière des systèmes de barrière validés. Ce passage d’un recours aux équipements de protection individuelle (EPI) uniquement à un confinement technique est la décision la plus importante prise par un fabricant lorsqu’il se lance dans la production de HPAPI.
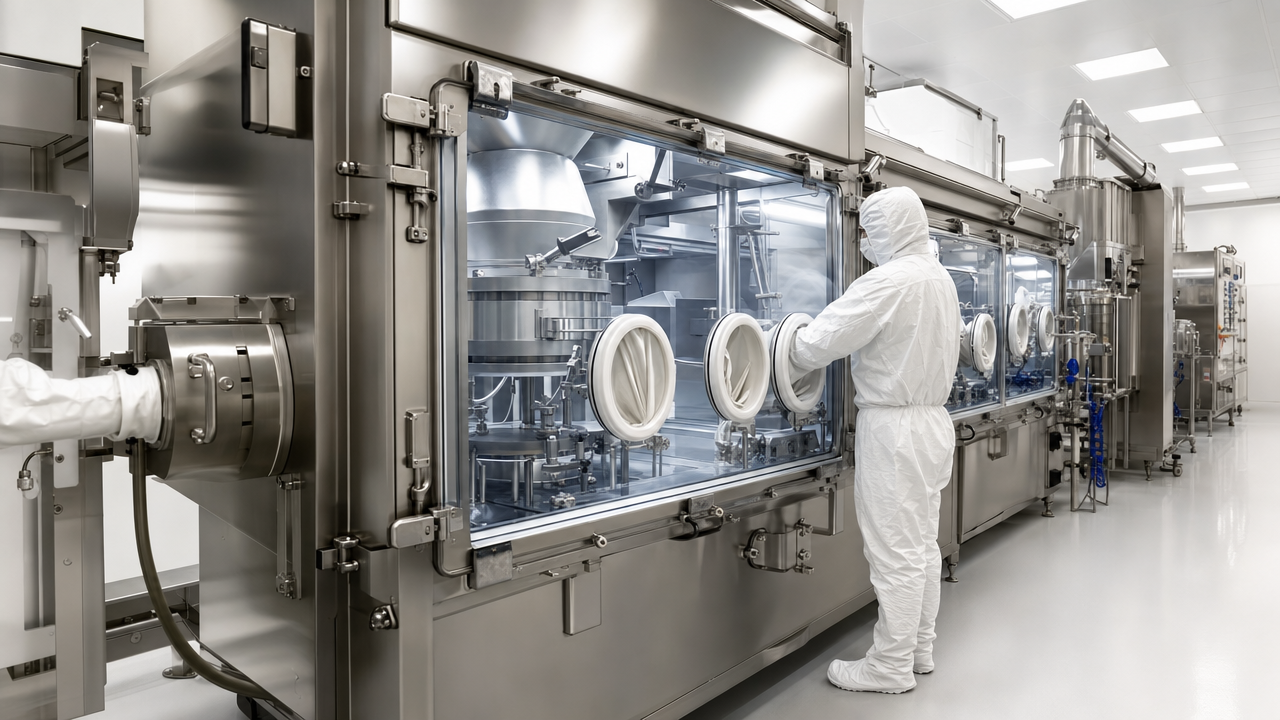
Les formes posologiques orales solides (OSD) – comprimés et gélules – représentent une part croissante des produits HPAPI. Pourtant, les produire en toute sécurité nécessite une philosophie de confinement différente de celle des injectables stériles. Les processus OSD impliquant la granulation, le mélange, la compression et l'enrobage génèrent d'importantes poussières, souvent de tailles de particules inférieures à 100 microns, qui restent en suspension dans l'air pendant des heures. Le bon choix d'équipement transforme ce danger d'une menace constante en un événement contrôlé.
Trois opérations unitaires dominent les lignes OSD HPAPI : granulation humide ou sèche, mélange et mélange, et enrobage des comprimés. Chacun a des variantes spécialisées à haut confinement. Un mélangeur à haut confinement, par exemple, doit assurer une étanchéité à l'air pendant le chargement et le déchargement, généralement via des vannes papillon divisées ou des revêtements continus. Une coucheuse à confinement élevé nécessite des enceintes à pression négative avec des capacités d'échappement filtrées HEPA et de lavage sur place (WIP) pour éviter les interventions de nettoyage manuelles. Les granulateurs, l'étape la plus gourmande en poussières, doivent être choisis avec des performances OEL vérifiables par la surveillance de l'hygiène industrielle, et pas seulement par les promesses des fournisseurs.
La matrice de décision ci-dessous compare les principales catégories d'équipements pour un processus OSD HPAPI typique ciblant l'OEB 4 (1 à 10 µg/m³). Les tailles de lots supposent une ligne commerciale de volume moyen.
| Type d'équipement | VLEP typique réalisable | Capacité CIP/WIP | Gamme de lots (kg) | Caractéristique clé |
|---|---|---|---|---|
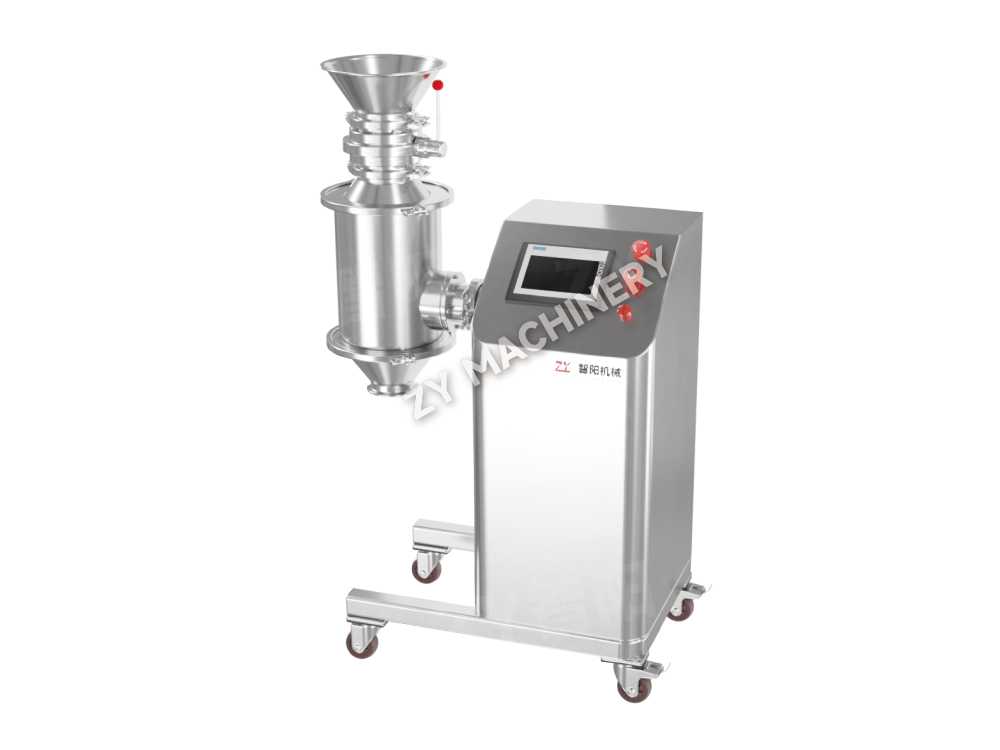
| Granulateur à haut confinement (humide) | 0,5 à 5 µg/m³ | Effacement manuel des en-cours | 5 à 500 | Cuve et évacuation intégrées à l'isolateur |
| Granulateur à haut confinement (sec) | 1–10 µg/m³ | Risque de poussière limité et élevé | 2 à 200 | Compactage au rouleau avec broyage confiné |
| Mélangeur mélangeur à haut confinement | 0,3 à 3 µg/m³ | WIP à travers des boules de pulvérisation | 10 à 1 000 | Station d'accueil à valve divisée pour GRV |
| Enrobeuse de comprimés à haut confinement | 0,5 à 5 µg/m³ | Entièrement CIP | 50 à 600 | Joints de fûts à pression négative |
La connexion de ces opérations unitaires nécessite des systèmes de transfert de matériel confinés. Les conteneurs pour vrac intermédiaires (IBC) équipés de vannes divisées alpha-bêta dominent les configurations OEB 3-4, tandis que les revêtements continus passifs (PCL) gagnent du terrain pour l'OEB 5 car ils éliminent l'interface vanne à vanne qui est un point de fuite courant. Le choix se répercute également sur la validation du nettoyage : les lignes basées sur IBC nécessitent des stations de nettoyage séparées, tandis que les PCL sont à usage unique et suppriment entièrement la charge de validation du nettoyage, mais à un coût de consommables plus élevé.
Une séquence de sélection pratique commence par l’étape la plus risquée – généralement la granulation. Si le granulateur ne peut pas maintenir son objectif OEL, même une coucheuse parfaite en aval ne sauvera pas la suite. Pour cette raison, de nombreuses installations commencent leur investissement en équipement HPAPI avec un ligne de granulation à haut confinement , puis introduction progressive contenue systèmes de mélange et enfin une coucheuse haut de gamme.
Faire passer un procédé HPAPI d'un réacteur de laboratoire de 1 litre à une ligne commerciale de 500 kg n'est pas seulement un problème d'ingénierie : c'est un problème de confinement qui se resserre à chaque augmentation d'ordre de grandeur. Une sorbonne de laboratoire qui fonctionne à 50 grammes n'offre aucune protection à 50 kilogrammes, où le transfert de poudre génère des concentrations dans l'air qui peuvent être multipliées par 1 000 lors du déversement ou du ramassage des sacs.
La voie de mise à l’échelle doit être segmentée en trois régimes de confinement distincts, chacun avec son propre ensemble d’équipements et ses propres exigences de vérification.
L’évaluation de la contenance est une activité essentielle de mise à l’échelle. Il mappe chaque opération ouverte (chargement, échantillonnage, déchargement, changement de filtre) à une solution de confinement et évalue le risque résiduel après les contrôles. Pour un HPAPI cytotoxique pesant entre 10 kg et 500 kg, l'évaluation de la contenance a identifié cinq étapes à haut risque, dont trois ont nécessité des modifications techniques (ajout d'un port d'échantillonnage confiné, mise à niveau vers une station d'accueil IBC à double vanne et installation d'une découpeuse de sacs automatisée). Après la mise en œuvre, les échantillons d’air personnels sont passés d’une moyenne géométrique de 12 ng/m³ à 0,8 ng/m³ – une amélioration de 15 fois qui a dépassé la limite d’alerte basée sur la VLEP.
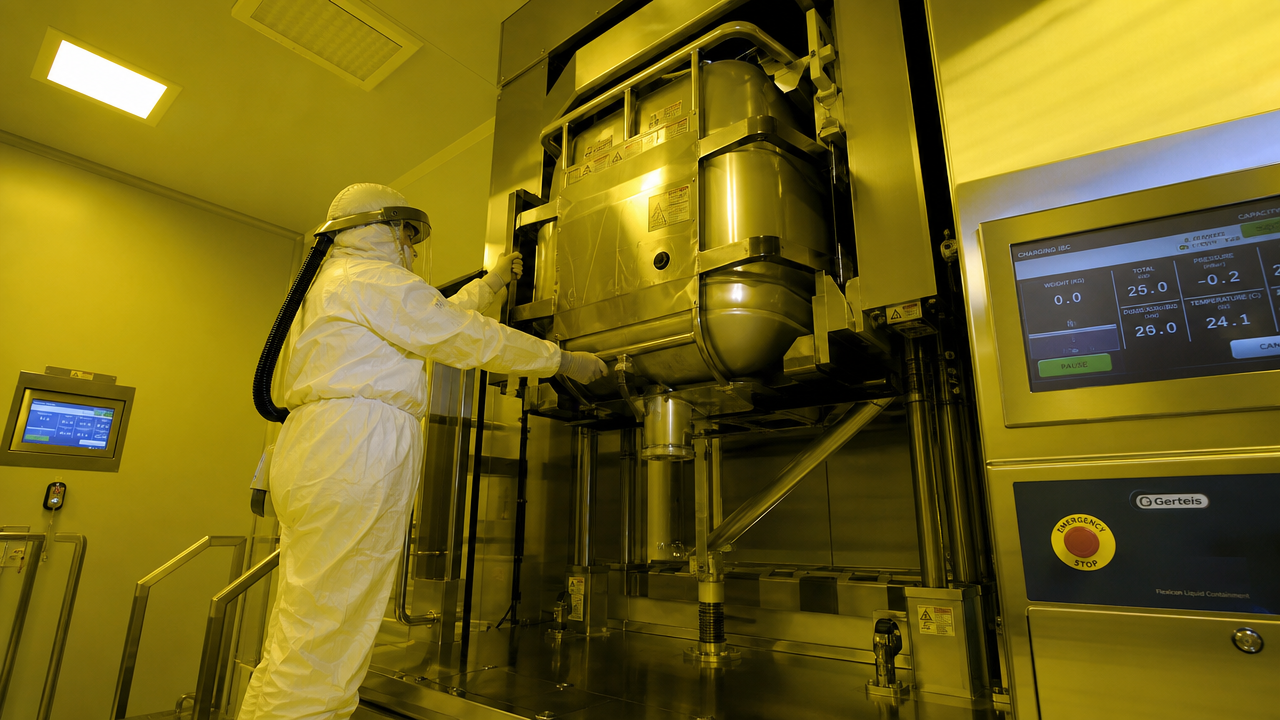
Aucune ligne HPAPI n'est sûre sans une validation de nettoyage qui prouve l'élimination des résidus puissants à des niveaux qui ne présentent pas de risques de contamination croisée pour le produit suivant. La mesure de base est la limite d'exposition basée sur la santé (HBEL), souvent exprimée sous forme d'exposition quotidienne autorisée (PDE) ou ADE. Une limite de rémanence courante est de 10 ppm du produit précédent dans la dose quotidienne maximale suivante, mais pour les HPAPI, ce chiffre de 10 ppm est souvent trop élevé. Pour un composé avec un ADE de 1 µg/jour, un transfert de 10 ppm dans un comprimé de 500 mg délivrerait 5 µg, soit cinq fois la limite de sécurité. Ainsi, les limites de nettoyage doivent être calculées spécifiquement par composé et non empruntées à des programmes non puissants.
La stratégie de nettoyage se divise en nettoyage automatisé sur place (CIP) et nettoyage manuel. Le CIP domine les équipements HPAPI car il élimine l'exposition de l'opérateur pendant le nettoyage. Les boules de pulvérisation, les têtes de jet rotatives et les buses à grande vitesse atteignent les surfaces internes sans rompre le confinement. Pourtant, le CIP à lui seul ne peut pas éliminer tous les résidus des joints et des branches mortes : ceux-ci nécessitent un essuyage manuel, qui doit être effectué à l'intérieur des isolateurs ou à travers les ports des gants avec un EPI complet.
| Méthode d'échantillonnage | Avantages | Limites | Meilleure application |
|---|---|---|---|
| Essuyage de surface (écouvillon) | Mesure directement les résidus sur les surfaces des équipements ; peut cibler les emplacements les plus défavorables | Récupération dépendante de la technique ; ne peut pas échantillonner les zones inaccessibles | Vérification post-CIP des surfaces critiques (cuve, goulotte de déchargement) |
| Échantillonnage d'eau de rinçage | Intègre les résidus de grandes surfaces ; non intrusif | Doit supposer une dissolution uniforme ; il peut manquer des résidus insolubles | Rinçage final des cuves, mélangeurs et lignes de transfert |
| Surveillance du COT en ligne | Données en temps réel ; réduit les délais d'exécution du laboratoire ; tendance | Non spécifique au composé ; faux positifs des agents de nettoyage | Vérification continue des cycles de rinçage et des retours d'eau CIP |
Les critères d'acceptation sont fixés au niveau du PDE, traduits en un report maximum autorisé (MAC) par surface. Pour un granulateur de 500 litres avec une surface interne de 12 m² et une MAC de 1 mg total, la limite par surface est de 0,083 mg/100 cm². Les échantillons de frottis doivent montrer des résidus inférieurs à cette limite, avec des facteurs de récupération appliqués. Toute excursion déclenche une analyse des causes profondes, indiquant souvent une branche morte non contactée par le spray CIP ou un joint qui emprisonne l'API. La refonte de ces zones pour qu'elles soient drainables et lisses (Ra < 0,8 µm) évite les récidives.
Un programme de validation de nettoyage HPAPI réussi exécute au moins trois analyses réussies consécutives, comprend à la fois une inspection visuelle et des tests analytiques, et revalide chaque fois que la taille du lot, les paramètres de nettoyage ou la configuration de l'équipement changent. Les sites qui intègrent la surveillance en ligne du COT après le CIP ont réduit leur charge de tests d'écouvillonnage en laboratoire de 40 à 60 %, accélérant ainsi la libération des lots sans sacrifier la sécurité.
Pour tester ces principes, un CDMO de taille moyenne a fait passer un HPAPI cytotoxique BCS de classe II du stade avancé de la production clinique (lot de 10 kg) à l'échelle commerciale (lot de 500 kg) sur une période de 18 mois. Le composé avait une VLEP de 0,3 µg/m³ — fermement dans le territoire OEB 5 — et la ligne pilote existante, utilisant des isolateurs à façade ouverte et des transferts IBC manuels, a enregistré des niveaux d'exposition personnelle d'une moyenne de 1,5 ng/m³ mais avec des pics à 22 ng/m³ lors des changements de filtre.
La conception à grande échelle a remplacé l’étape de chargement manuel par une découpeuse de sacs automatisée à l’intérieur d’un isolateur à haute intégrité. L'étape de granulation humide s'est déplacée vers un granulateur à cisaillement élevé contenu avec une décharge de bol à valve divisée qui se connecte directement à un mélangeur IBC de 500 kg. La coucheuse a été mise à niveau vers une unité à pression négative, compatible NEP, et tous les boîtiers de filtres ont été repensés pour le changement bag-in/bag-out (BIBO) avec confinement continu du revêtement.
Après la mise en service, la surveillance environnementale a montré une exposition personnelle moyenne géométrique de 0,09 ng/m³, soit une réduction de 85 % par rapport aux données pilotes. Des écarts nuls au-dessus de la limite d'alerte de 0,3 ng/m³ se sont produits sur 22 lots commerciaux. La validation du nettoyage a réussi trois essais consécutifs avec des résultats d'eau de rinçage inférieurs au MAC dérivé de la PDE, et les récupérations par écouvillon étaient en moyenne de 92 % pour le composé cible. L'investissement total en capital s'est élevé à 4,2 millions de dollars, mais le projet a atteint sa production commerciale 9 mois avant la date prévue, car les défaillances du confinement – qui avaient provoqué deux arrêts de 6 semaines au cours de campagnes pilotes – ont été complètement éliminées.
De nombreux responsables des opérations considèrent les équipements à haut confinement comme un centre de coûts. Cette perspective ignore les dépenses cachées liées à la manipulation à l’air libre : taux de combustion des équipements de protection individuelle, excursions de surveillance environnementale, pertes de lots dues à une contamination croisée et temps d’arrêt réglementaire. Une comparaison du coût total de possession (TCO) sur une période de 5 ans pour une ligne HPAPI OEB 4 par lots de 200 kg révèle une inversion frappante : la ligne de confinement coûte 18 % de plus en capital mais réduit les dépenses d'exploitation annuelles de 37 %.
| Catégorie de coût | Ligne de confinement | Ligne ouverte |
|---|---|---|
| Installation de biens d'équipement | 3 200 | 2 600 |
| EPI et consommables annuels | 80 | 340 |
| Validation du nettoyage annuel (écouvillons, laboratoire) | 45 | 120 |
| Temps d'arrêt annuel (pannes de confinement) | 0 (projeté) | 210 |
| Coût total sur 5 ans (incluant le capital) | 3 825 | 5 950 |
La plus grande économie provient des temps d’arrêt évités. Les opérations de la ligne ouverte passaient en moyenne 14 jours par an à enquêter et à remédier aux sorties de confinement, tandis que les contrôles techniques de la ligne fermée éliminaient les risques de sortie à la source. Le coût des consommables à usage unique pour les systèmes de transfert confinés – tels que les revêtements continus passifs – a été entièrement compensé par la réduction de 65 % de la consommation d’EPI et de 60 % du volume de tests sur écouvillon. Pour un fabricant sous contrat facturant 2 000 $ par heure de production, 14 jours de production supplémentaires se traduisent par plus de 670 000 $ de recouvrement de revenus annuels.
Le coût des installations est une autre dimension. Une ligne confinée avec isolation par pression négative peut raisonnablement partager un bâtiment avec des opérations non puissantes sans nécessiter une séparation physique complète. Une ligne HPAPI ouverte nécessite régulièrement une aile dédiée avec un flux de CVC, d'habillage et de matériaux séparé, ce qui ajoute 1,5 à 2 millions de dollars en capital d'installation, que le calcul du TCO ci-dessus intègre déjà dans le chiffre du capital de la ligne ouverte. Le résultat : le confinement n'est pas une option premium mais une stratégie d'optimisation des coûts à long terme pour tout produit HPAPI dont l'approvisionnement commercial s'étend sur plus de trois ans.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide