


Machine de levage et d'alimentation de bacs NTD
La machine de levage et d'alimentation de bacs NTD est utilisée pou.....

Une équipe de projet a passé huit mois sur l'aménagement d'une installation pour découvrir lors de l'ingénierie de base que le bâtiment ne supporterait pas les cascades de pression requises pour un bloc à haut confinement. La cause fondamentale était simple : ils ont commencé à dessiner des murs avant d’avoir terminé une base de conception formelle. Pour la fabrication de doses orales solides (OSD), chaque conception d'usine réussie commence par trois réponses non négociables : les formes posologiques exactes et les caractéristiques du produit, la production annuelle prévue en kilogrammes ou en comprimés et les principales juridictions réglementaires (FDA, EMA, NMPA, etc.). Sans cela, le dimensionnement des équipements, la classification des salles blanches et même la largeur des couloirs restent des conjectures.
Un document de base de conception ne doit pas se limiter au nom de la molécule à succès. Il doit définir la bande d'exposition professionnelle (OEB) de l'API, sa sensibilité à l'humidité et à la chaleur, la plage de tailles de lots et si le processus inclut des solvants qui déclenchent le zonage ATEX. Si l'usine doit traiter à la fois des comprimés à libération immédiate et à libération modifiée, l'installation doit disposer de lignes de granulation séparées ou au minimum de procédures de nettoyage validées entre les campagnes. Les usines polyvalentes ajoutent de la flexibilité mais multiplient les efforts de validation – un compromis qui doit être quantifié dès le début.
| Forme posologique | Qualité minimale pour salle blanche | Condition spéciale typique de CVC | Matériel d'équipement clé | Risque de confinement |
|---|---|---|---|---|
| Tablettes OSD standard | D | Contrôle général de l'humidité 40–55 % RH | Pièces en contact avec le produit en acier inoxydable 316L | Faible (OEB 1-2) |
| Comprimés effervescents | D avec suite à faible humidité | Point de rosée <10 °C, pièce fermée | 316L, étanchéité spéciale | Faible à modéré |
| Inhalateurs de poudre sèche | C | Contrôle strict des particules, faible humidité | Acier inoxydable de qualité pharmaceutique | Modéré (OEB 2-3) |
| OSD puissant (hormones, cytotoxiques) | D (contenu) | Cascades à pression négative, air à passage unique | 316L, électropoli, compatible CIP | Élevé (OEB 4-5) |
Une fois la base de conception verrouillée, l’étape suivante consiste à faire du mouvement des matériaux le principe organisateur de l’ensemble de l’aménagement. Ce changement de mentalité évite une erreur courante : concevoir un bâtiment puis intégrer le processus à l’intérieur.
Dans une usine OSD bien conçue, la distance parcourue par une poudre entre la salle de distribution et la machine de compression détermine non seulement la productivité, mais également le risque de contamination croisée. Chaque réduction de 10 mètres de la distance de transfert manuel réduit la probabilité de dispersion aérienne des ingrédients actifs d'environ 15 % et réduit de près de 8 % les heures de travail direct par lot. C’est pourquoi le schéma de flux des matériaux doit être rédigé avant que la première ligne architecturale ne soit tracée.
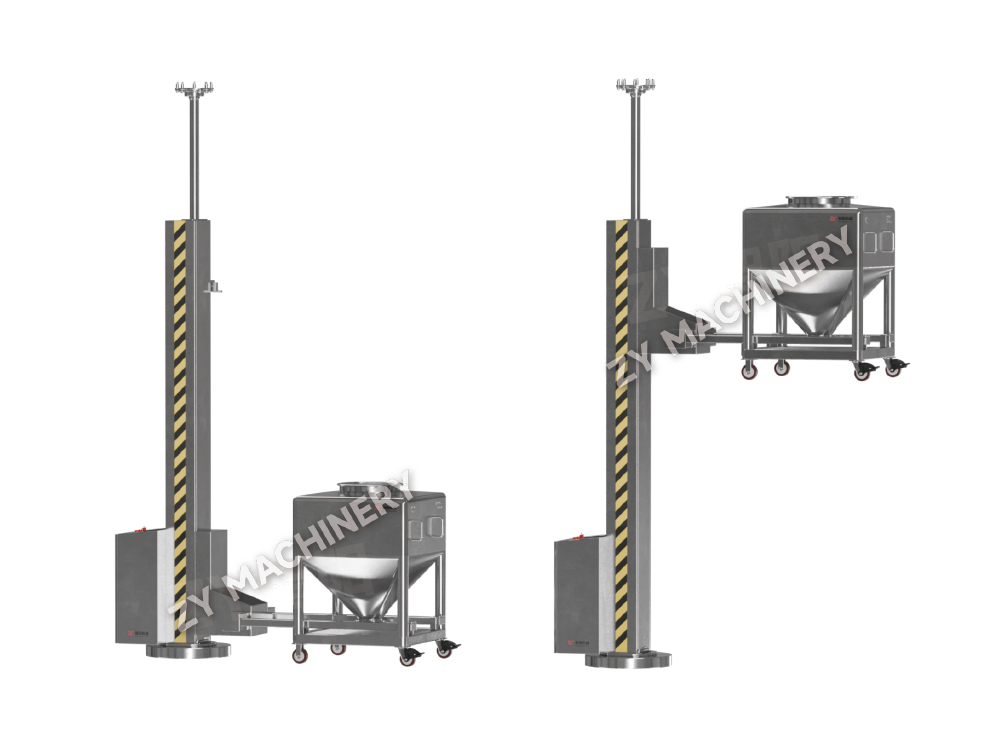
Le flux typique d'une ligne de comprimés (distribution, granulation humide ou sèche, séchage, réduction de taille, mélange, compression, enrobage et emballage) crée des zones fonctionnelles naturelles. Ces zones doivent suivre un chemin unidirectionnel sans retour en arrière. Des sas pour le personnel et le matériel isolent chaque zone, et mélangeurs à tambour avec colonnes élévatrices peut éliminer le besoin de transporter des bacs à travers les couloirs en transférant les GRV directement du mélange à la compression via des goulottes à gravité ou des véhicules à guidage automatique. Cette approche n’est pas seulement simple ; il réduit le nombre de cascades de pression requises et simplifie le zonage CVC.
Les suites de granulation et de compression sont généralement séparées par un mur doté d'un système de transfert ou d'un système de transfert semi-automatisé. Si le produit est sensible à l'humidité, la structure du matériau peut également comprendre un compacteur à rouleaux de granulation sèche au lieu d'un lit fluidisé, réduisant à la fois le temps de séchage et le risque d'hydrolyse. L'aménagement doit également tenir compte de l'expansion future de la capacité. Laisser un espace de coque en miroir sur le côté opposé d'une colonne vertébrale centrale permet de doubler la capacité sans réacheminer le flux de matériaux.
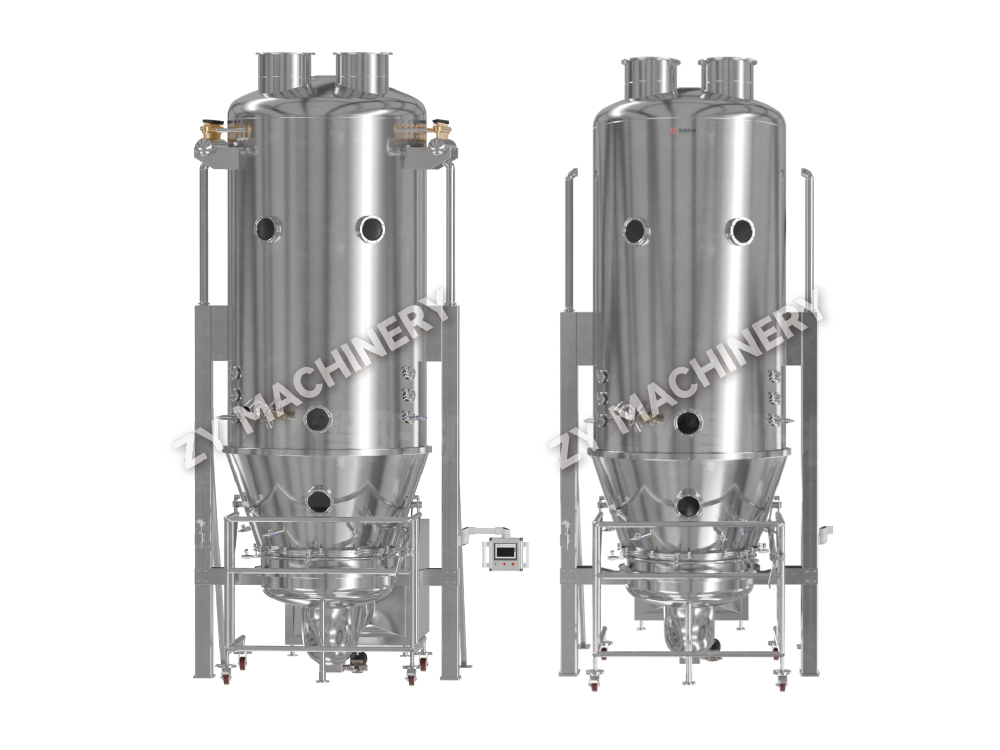
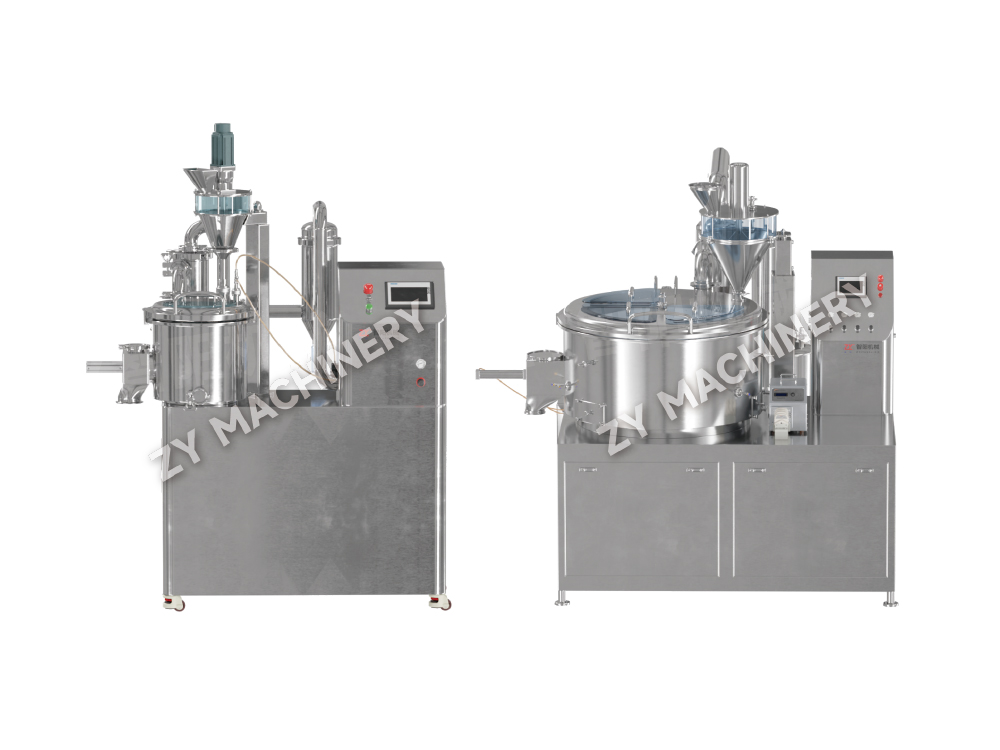
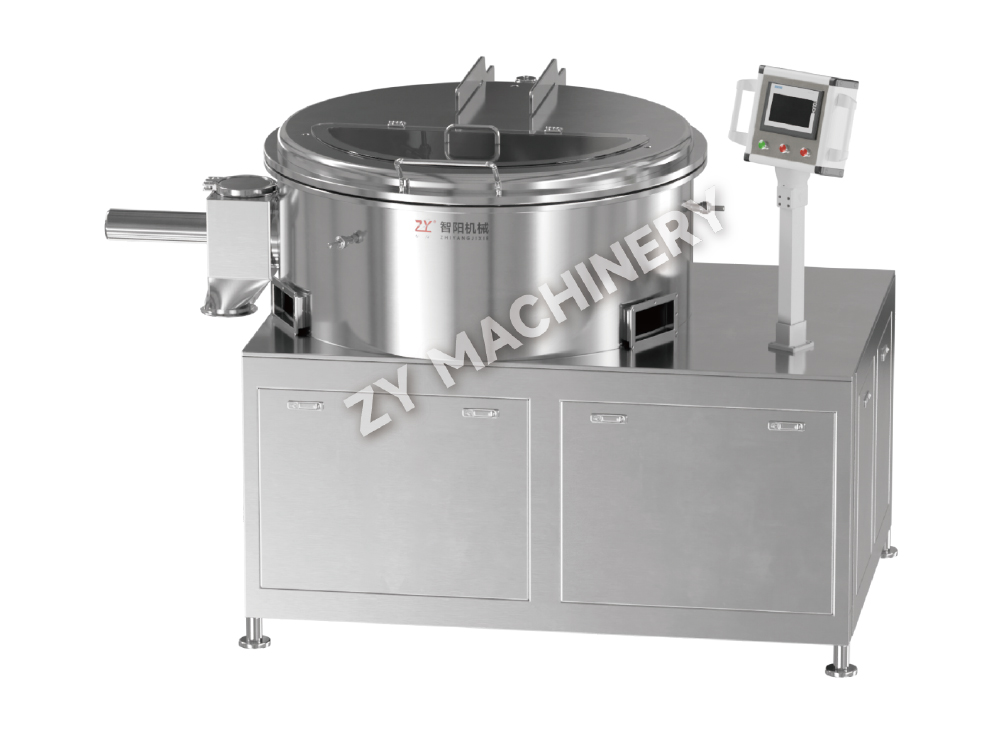
Le choix de l'équipement de granulation dépend essentiellement de la taille du lot, du confinement et de la chimie physique de la formulation. Une molécule qui se dégrade en présence d’eau ne passera jamais par un granulateur humide à fort cisaillement ; il appartient à un compacteur à rouleaux ou à une ligne de compression directe. Pourtant, de nombreux calendriers de projets sont retardés parce que la liste des équipements est rédigée avant que le profil de stabilité de la formulation ne soit terminé. La matrice suivante clarifie la décision.
| Paramètre | Granulation humide à haut cisaillement | Granulation en lit fluidisé | Granulation sèche (compacteur à rouleaux) |
|---|---|---|---|
| CapEx (relatif) | Socle | 20 à 30 % | 10 à 15 % |
| Temps de cycle par lots | 30 à 60 minutes (plus séchage) | 45 à 90 minutes (séchage intégré) | 15 à 30 minutes |
| Risque de confinement de la poussière | Modéré (décharge ouverte) | Faible (transfert intégré) | Faible (système fermé) |
| Nettoyabilité (faisabilité CIP) | Modéré ; certaines pièces nécessitent un COP | Bien ; de nombreux modèles proposent WIP | Bien ; surfaces mouillées limitées |
| Idéal pour les caractéristiques de l'API | Stable à l'humidité, mauvaise compressibilité | Sensible à l'humidité possible, bon écoulement | Très sensible à l’humidité ou très puissant |
| Complexité de la validation | Moyen (contrôle du point final de séchage) | Moyen (prêt pour la technologie d'analyse des processus) | Faible (quelques paramètres de processus critiques) |
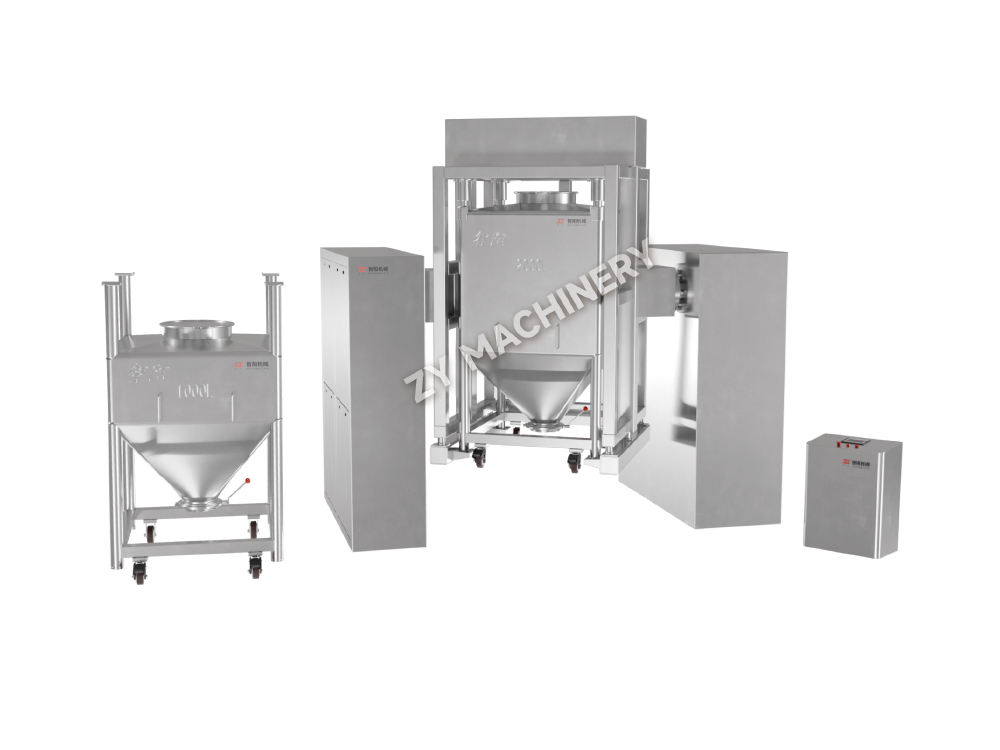
Au-delà de la granulation, équipement de mélange doit être évalué pour le risque de ségrégation. Les mélangeurs à bacs avec systèmes de levage sont préférés aux mélangeurs en V fixes car ils minimisent les étapes de transfert et sont plus faciles à valider pour l'uniformité du contenu. Dans les installations ciblant les composés OEB 4/5, l’ensemble du processus de mélange, de compression et d’enrobage doit fonctionner à l’intérieur d’isolateurs ou sous des enceintes à pression négative. Cela déplace le calcul de sélection des équipements vers des systèmes compacts et entièrement intégrés avec des interfaces de confinement validées.
Lorsque l’ingrédient pharmaceutique actif est soumis à une limite d’exposition professionnelle inférieure à 1 µg/m³ (OEB 4 ou 5), la conception de l’installation passe de la protection du produit à la protection des opérateurs comme logique dominante. La stratégie d'isolation devient l'épine dorsale de l'architecture : chaque étape du processus est scellée et la pièce qui l'entoure est maintenue à une pression négative par rapport aux couloirs adjacents, généralement avec une différence de pression cible d'au moins 15 Pa et un système de traitement de l'air dédié à passage unique qui ne recircule pas vers les zones générales.
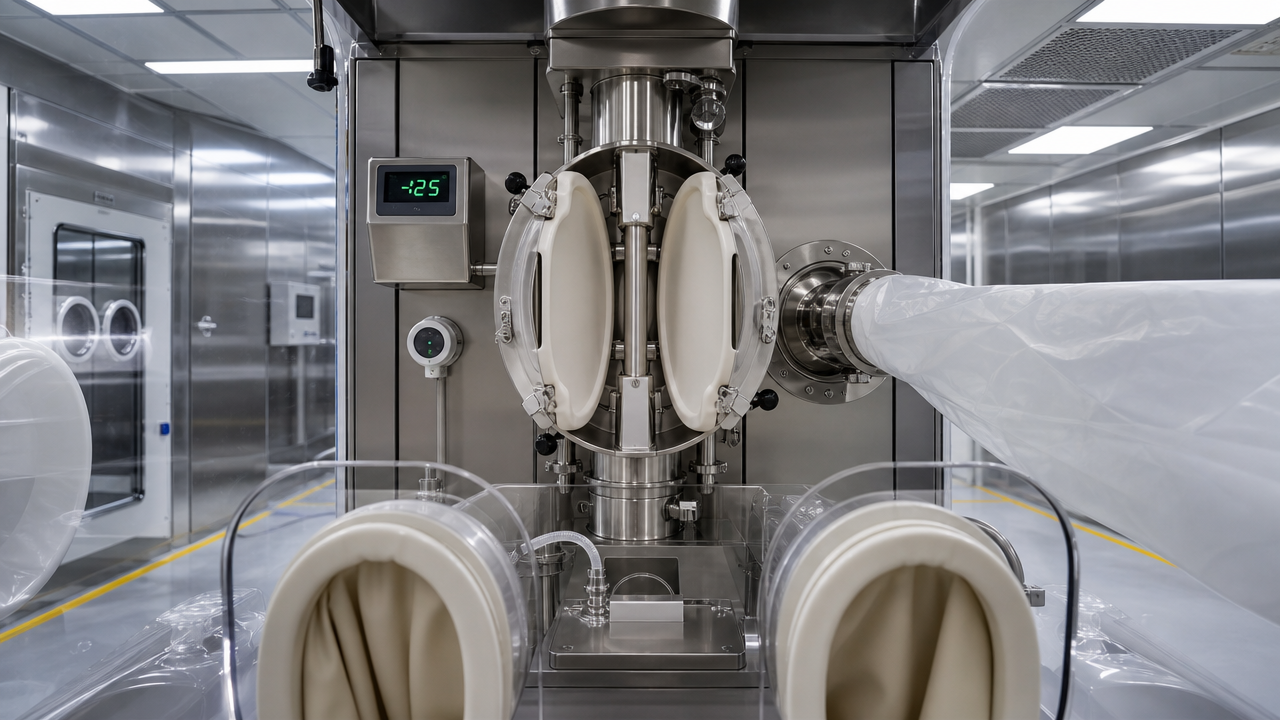
Une vanne papillon divisée (SBV) validée doit atteindre un taux de fuite inférieur à 1 µg/m³ lors du transfert de matériau entre un IBC et une entrée de presse à comprimés. La filtration HEPA de l’isolateur doit être classée H14 avec une réussite au test DOP documentée. Vous trouverez ci-dessous la liste de contrôle minimale pour les ensembles d'équipement OEB 4/5 :
La classification de la pièce environnante est encore généralement de grade D (ISO 8) au repos, mais la cascade de pression impose un flux d'air du couloir général (atmosphérique) dans le puissant sas composé (moins 7,5 Pa), puis dans la salle de traitement (moins 15 Pa ou plus), créant un balayage continu vers l'intérieur qui protège l'opérateur. Les conceptions modernes ajoutent souvent une antichambre avec une douche à air filtrée HEPA pour contenir toute fuite de particules lors du mouvement du matériau.
Le chauffage, la ventilation et la climatisation représentent 40 à 60 % des dépenses de fonctionnement d’une usine pharmaceutique. Une mauvaise cascade de pression conduit soit à des observations réglementaires, soit à des factures d’énergie excessives. L'annexe 1 des BPF de l'UE et les directives aseptiques de la FDA déterminent les paramètres environnementaux requis. Pour les installations OSD, l’objectif est de maintenir des conditions de catégorie D dans les salles de transformation occupées, mais avec un contrôle plus strict de l’humidité pour les produits effervescents ou sensibles à l’humidité. Le tableau ci-dessous résume les points de consigne CVC critiques.
| Note | Classe ISO (au repos) | Changements d'air par heure | Différence de pression par rapport à la qualité inférieure adjacente | Limites de particules (≥0,5 µm, au repos) | Limites viables (ufc/m³, opérationnelles) |
|---|---|---|---|---|---|
| A (pour stérile) | 5 | Non défini (vitesse 0,45 m/s) | Sans objet | 3 520 | <1 |
| B | 5 à 7 | 40-60 | 15 Pa à C | 3 520 | 10 |
| C | 7-8 | 20-40 | 12,5 Pa à D | 352 000 | 100 |
| D (norme OSD) | 8 | 15-20 | 12,5 Pa à non classé | 3 520,000 | 200 |
Le minimum de 12,5 Pa n’est pas une suggestion ; il s'agit d'un point de consigne de conception qui doit être maintenu pendant les ouvertures de portes et le fonctionnement de l'équipement. Les alarmes du système de surveillance active et de gestion du bâtiment doivent se déclencher lorsque le différentiel descend en dessous de 10 Pa. Pour les installations OSD, un point de défaillance courant est le système d'extraction de poussière, qui doit être verrouillé avec l'alimentation CVC pour éviter les déséquilibres négatifs. Quand un séchoir à lit fluidisé est en mode soufflage et extraction, le contrôle de la pression de la pièce doit compenser le volume important d'échappement.
La validation n'est pas une activité post-installation ; cela commence au moment où une spécification des besoins des utilisateurs est rédigée. Un URS bien structuré qui définit le matériau de construction, la finition de surface (Ra ≤ 0,4 µm pour les surfaces en contact avec le produit), la drainabilité et la méthode de nettoyage anticipe 70 % des écarts constatés ultérieurement lors de l'IQ/OQ. Dans un calendrier de projet typique, l'exécution d'un test d'acceptation en usine approfondi réduit les efforts de mise en service sur site jusqu'à 30 % car la plupart des bugs mécaniques et logiciels sont résolus avant que l’équipement ne quitte l’atelier du vendeur.
Pour les installations multi-produits, le plan directeur de validation doit inclure une stratégie de répartition qui regroupe les produits par solubilité et puissance afin de minimiser le nombre d'essais de validation de nettoyage. Les tests de riboflavine et les études de récupération sur écouvillon constituent la base des critères d'acceptation du nettoyage final.
Une nouvelle usine construite à l'aide de skids de processus modulaires pré-validés peut être achevée mécaniquement 3 à 6 mois plus rapidement qu'un équivalent construit sur bâton, mais le coût d'ingénierie initial est généralement 10 à 15 % plus élevé en raison de la conception frontale intensive requise pour geler l'emplacement des canalisations et des instruments. Cependant, cette prime est souvent récupérée par une entrée plus précoce sur le marché : le lancement d’un produit générique quatre mois plus tôt peut permettre de conquérir 8 à 12 % de part de marché supplémentaire avant que les concurrents n’érodent les prix. La comparaison ci-dessous utilise une hypothétique installation OSD de 2 milliards de comprimés par an.
| Paramètre | Modulaire/sur patins | Construit sur site traditionnel |
|---|---|---|
| Durée totale du projet (de la conception au PQ) | 22 à 28 mois | 28 à 36 mois |
| Dépenses en capital (relatives) | 10 à 15 % | Socle |
| Effort de validation | 20 à 30 % lower (pre-validated modules) | Validation complète du site à partir de zéro |
| Évolutivité future | Flexible ; ajouter des patins parallèles | Nécessite des modifications structurelles |
| Variabilité de la qualité de la construction | Faible (contrôlé en usine) | Plus élevé (en fonction du site) |
| Empreinte typique d'une salle blanche | 15-20% smaller (optimized piping) | Plus grand en raison du routage sur site |
Au-delà du temps et du coût, l’approche modulaire simplifie le transfert de technologie car la même conception de skid peut être reproduite dans plusieurs zones géographiques avec une revalidation minimale. Toutefois, si l'on s'attend à ce que le portefeuille de produits change de manière significative d'ici cinq ans, un bâtiment traditionnel avec un espacement de colonnes plus large et des chutes de services génériques peut offrir une plus grande liberté de reconfiguration. Le choix final dépend de la certitude du pipeline de produits.
La prochaine génération d’usines OSD ne s’appuiera pas sur un échantillonnage périodique pour garantir une libération de qualité. Les capteurs de technologie d'analyse de processus (sondes NIR montées dans les mélangeurs et les séchoirs, analyseurs de taille de particules sur les décharges des granulateurs) permettent une surveillance en temps réel des attributs de qualité critiques. Lorsqu'ils sont intégrés à un système d'exécution de fabrication via les autoroutes de données OPC UA, ces signaux peuvent justifier une libération en temps réel, éliminant ainsi les jours de stockage en quarantaine. Une usine prête pour le numérique nécessite les points d'intégration suivants, conçus dès le premier jour :
Les régulateurs s'attendent à ce que les enregistrements électroniques remplacent les journaux de bord papier, mais ils s'attendent également à ce que le système soit validé pour détecter la manipulation des données. L'inclusion du PAT et de l'intégration numérique dans le plan initial de validation du modèle en V coûte environ 12 % du budget total de contrôle du projet, mais cela réduit le coût continu de la surveillance de la qualité d'environ 20 % par an grâce à une réduction des heures de tests en laboratoire et d'examen des dossiers de lots. Les usines conçues sans préparation numérique se retrouvent modernisées lors de la première extension, à un prix trois fois supérieur au coût initial.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide