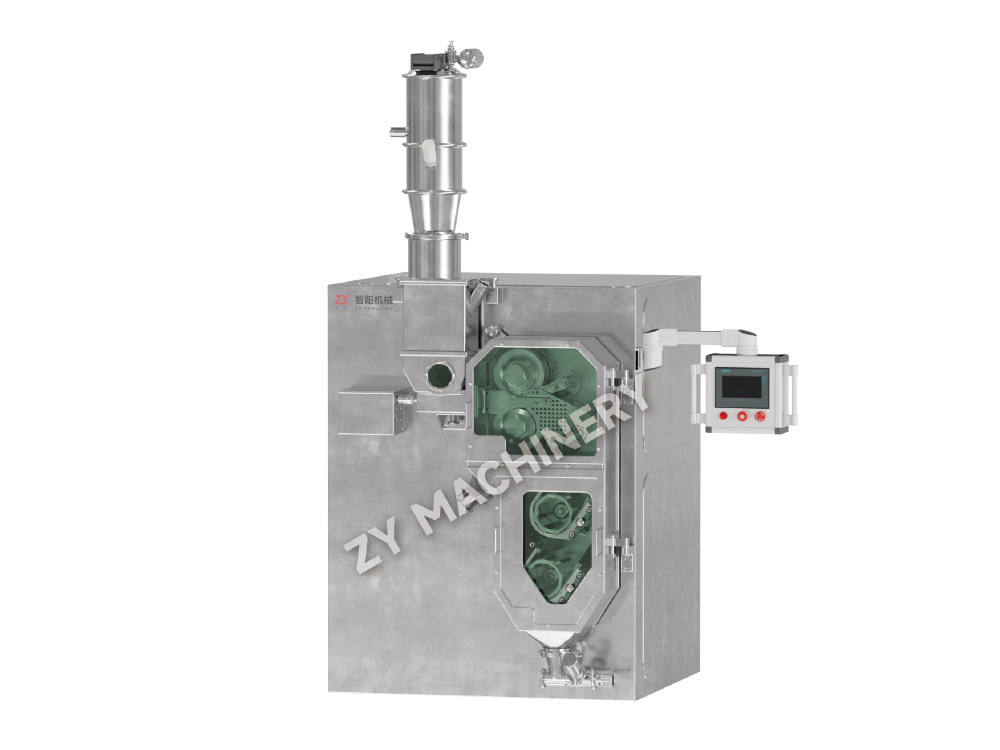
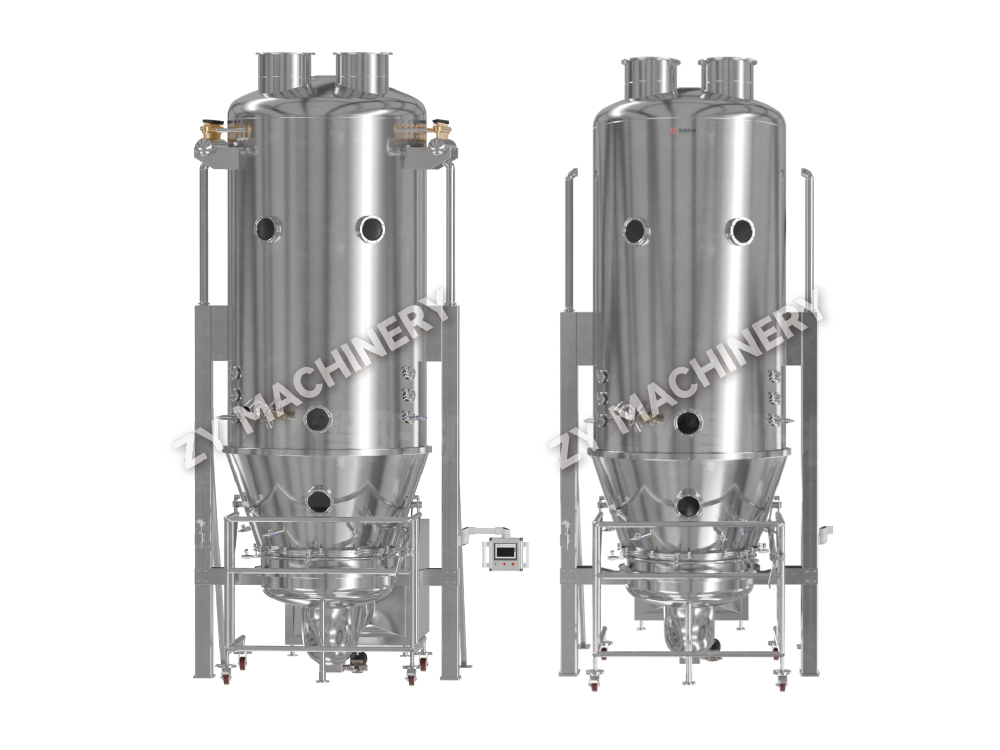
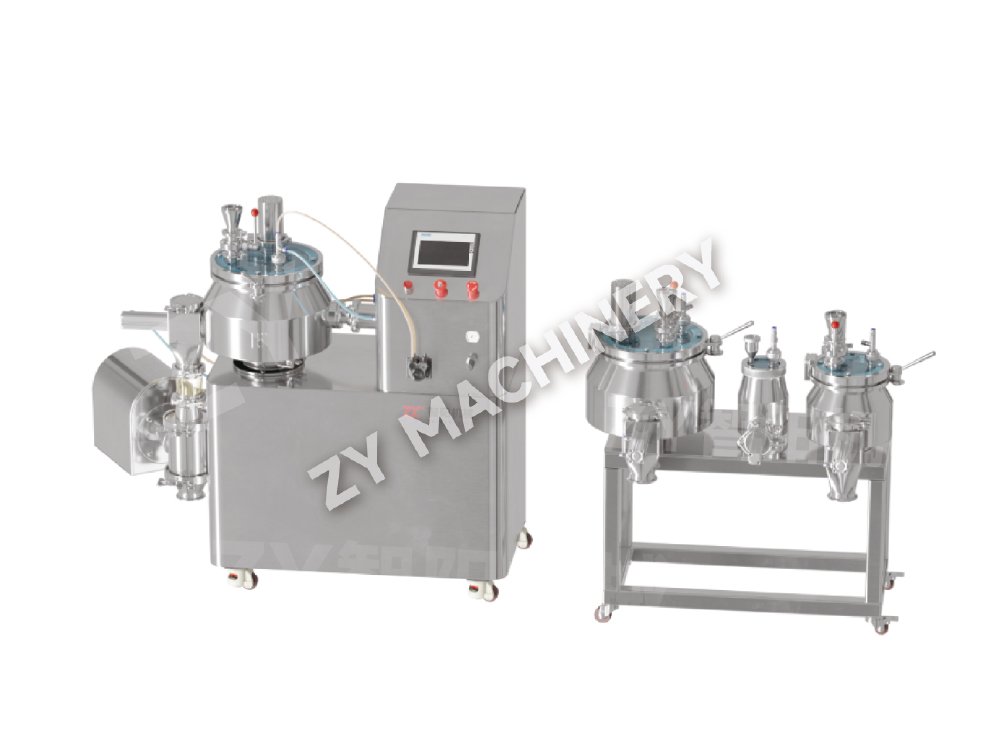
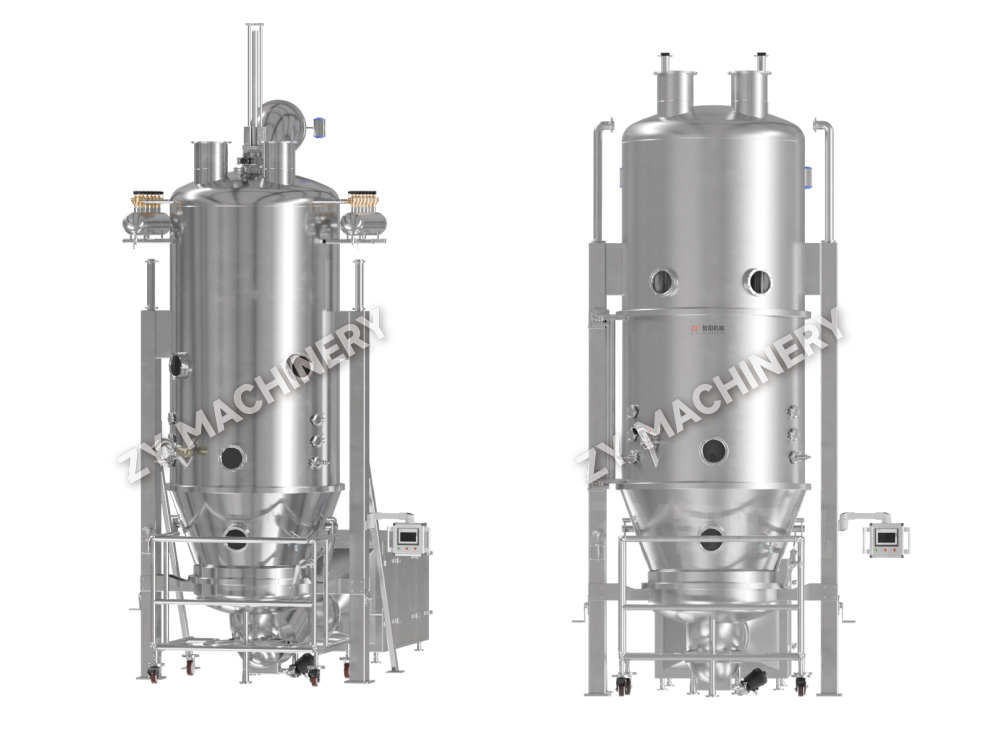
Unité de production de doses solides de taille laboratoire de R&D GFL
L'unité de production de doses solides de taille laboratoire GFL R&.....

Plus de 70 % des nouveaux médicaments candidats appartiennent à la classe BCS II ou IV – haute perméabilité mais faible solubilité aqueuse. La conséquence est une mauvaise absorption orale et des retards fréquents dans le programme. La dispersion amorphe séchée par pulvérisation (ASDD) répond à ce problème de front en convertissant une API cristalline en une forme amorphe à haute énergie intégrée dans un support polymère. Le résultat est une poudre fluide qui peut améliorer la solubilité de 10 à 50 fois par rapport au médicament cristallin pur.
The process is deceptively simple. Un API et un polymère sont co-dissous dans un solvant organique volatil ou aqueux, atomisés dans un flux de gaz chaud et séchés instantanément en quelques millisecondes. Une solidification rapide emprisonne cinétiquement le médicament à l’état amorphe, empêchant ainsi la recristallisation. Le polymère a un double objectif : il inhibe la nucléation pendant le stockage et améliore le mouillage pendant la dissolution. Sans le bon polymère et les bonnes conditions de traitement, la forme amorphe métastable se détendra et reviendra à l'état cristallin de plus faible énergie. , erasing all solubility gains.
L'ASDD diffère des autres dispersions solides amorphes (ASD) préparées par extrusion thermofusible précisément en raison du mécanisme de séchage à base de solvant. Le séchage par pulvérisation fonctionne à moindre contrainte thermique, ce qui en fait la voie privilégiée pour les composés thermiquement labiles. Il crée également des particules de grande surface – généralement de 5 à 50 microns de diamètre – avec une cinétique de dissolution exceptionnelle. Ces caractéristiques font d'ASDD une technologie fondamentale dans le développement de doses orales solides, en particulier pour les comprimés à désintégration rapide et les pipelines à biodisponibilité limitée.
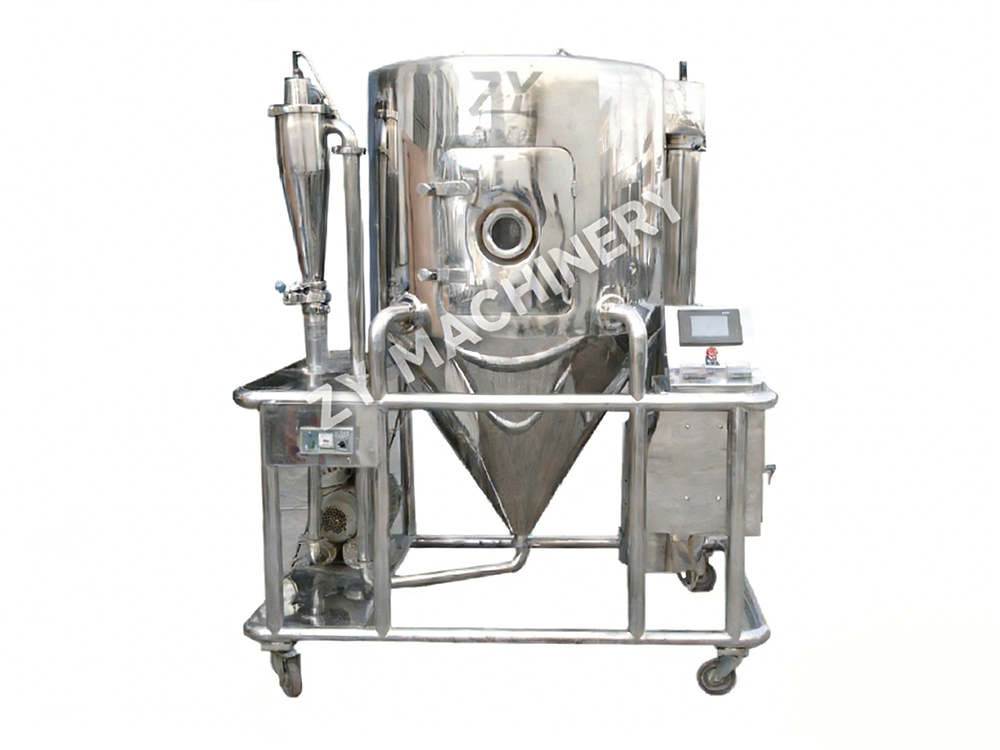
The séchoir par pulvérisation is not a commodity item. Sa conception régit directement la distribution granulométrique, les niveaux de solvant résiduel, le rendement et la stabilité physique de la dispersion amorphe. Three scales dominate the equipment landscape: laboratory units for feasibility (1 à 5 kg batch), pilot dryers for process optimization (20–50 kg), and production-scale machines capable of 200 kg or more per batch.
Au stade du laboratoire, un séchoir par pulvérisation de paillasse doté d’un atomiseur à deux buses et d’un taux d’évaporation modeste – généralement de 1 à 5 kg d’eau par heure – suffit. Ces systèmes utilisent de petits volumes de solvants et permettent un examen rapide des ratios polymère-médicament. Toutefois, lorsque l’on passe à la production pilote et commerciale, le goulot d’étranglement se déplace. Les atomiseurs rotatifs ou les systèmes de buses haute pression deviennent essentiels pour gérer des débits d'alimentation plus élevés tout en maintenant un contrôle strict de la taille des gouttelettes. Les boucles de récupération des solvants, souvent basées sur la condensation ou la recirculation de gaz inertes, deviennent obligatoires pour des raisons économiques et environnementales. Le tableau ci-dessous illustre la progression du choix pour une série typique de séchoirs par pulvérisation GPL.
| Modèle de sèche-linge | Nominal Evaporation Rate (kg/h) | Taille typique du lot | Type d'atomiseur | Étape appropriée |
|---|---|---|---|---|
| GPL‑5 | 1–5 | 0,5 à 5 kg | Buse bifluide | Feasibility / R&D |
| GPL‑25 | 10-25 | 10 à 30 kg | Bifluide ou rotatif | Pilot / small‑scale clinical |
| GPL‑100 | 50-100 | 50-150 kg | Rotary or pressure nozzle | Late‑stage clinical / launch |
| GPL‑200 | 150-250 | 200 à 400 kg | Buse à pression | Production commerciale |
La sélection du bon séchoir par pulvérisation va au-delà du débit. Parameters such as inlet air temperature control range (typically 120–250°C), the efficiency of the cyclone separation system, and the availability of a bag filter or wet scrubber downstream determine overall yield and product quality. Pour les équipements conçus pour traiter des solvants organiques de classe I ou II, la construction antidéflagrante et le fonctionnement en boucle inerte ne sont pas négociables. A well‑engineered centrifugal spray dryer with integrated solvent recycling can recover over 95% of solvent, reducing operating cost by 30–40% compared to once‑through systems.
Les installations planifiant une ligne de production ASD dédiée associent souvent le séchoir par pulvérisation à une enceinte de manutention déshumidifiée en aval. This prevents moisture uptake during discharge — a critical step because many ASDD powders are hygroscopic, and even modest humidity exposure can lower the glass transition temperature enough to trigger crystallization.
L'état amorphe obtenu lors du séchage par pulvérisation est très sensible aux conditions de traitement. Quatre paramètres dominent l'espace de conception : la température d'entrée, la température de sortie, la pression d'atomisation et le débit d'alimentation. Leur interaction détermine le solvant résiduel, la morphologie des particules et la stabilité physique.
Les niveaux de solvants résiduels supérieurs aux limites ICH pour les solvants de classe II ou III constituent un mode de défaillance courant. Les régulateurs s'attendent à moins de 5 000 ppm pour les solvants de classe III et bien inférieurs pour la classe II. A study on HPMCAS‑based ASDD found that decreasing the outlet temperature by 10°C increased residual acetone from 800 ppm to 3200 ppm — a four‑fold spike. Par conséquent, la stratégie de contrôle du procédé doit définir à la fois une plage de températures de sortie cible et une limite maximale acceptable de solvant résiduel.
La stabilité physique est un autre coût caché des paramètres sous-optimaux. Les poudres à surface interne élevée et à solvant résiduel présentent une mobilité moléculaire accélérée. Le début de la cristallisation peut être détecté par DSC modulée ou par diffraction des rayons X en quelques jours plutôt qu'en quelques mois. Process parameters that produce dense, low‑surface‑area particles with residual solvent below 0.5% w/w consistently deliver amorphous stability exceeding 12 months under ICH‑recommended storage conditions.
Le support polymère n'est pas un excipient inerte. Cela détermine la capacité de chargement du médicament, le maintien de la sursaturation et la stabilité physique à long terme. Three families dominate commercial ASDD formulations: hypromellose acetate succinate (HPMCAS), copovidone (PVPVA), and methacrylic acid copolymer (Eudragit L100-55). Le choix commence par l’ionisabilité et l’hydrophobie du médicament.
HPMCAS, avec sa substitution succinyle et acétyle, est amphiphile. Il fournit une inhibition robuste de la nucléation pour les composés hydrophobes neutres et maintient la sursaturation sur une large plage de pH. PVPVA, a vinylpyrrolidone‑vinyl acetate copolymer, offers high Tg (about 105°C) and strong hydrogen‑bond acceptor capacity, making it ideal for drugs with weak acidic protons that can form intermolecular bonds. Eudragit L100‑55, a methacrylic acid‑ethyl acrylate copolymer, dissolves at pH above 5.5, enabling targeted release in the small intestine — a benefit for acid‑labile APIs or when gastric precipitation must be avoided.
| Polymère | Tg (°C) | Paramètre de solubilité (MPa½) | Hygroscopique | Meilleur profil API |
|---|---|---|---|---|
| HPMCAS (grade L) | 120 | 23-24 | Modéré | Neutre, LogP > 3 |
| PVPVA (copovidone) | 105 | 21-22 | High | Donneurs de liaisons H faiblement acides |
| Eudragit L100‑55 | 150 | 19-20 | Faible | Cible entérique acidlabile |
Un cadre pratique commence par l'estimation du paramètre d'interaction Flory-Huggins (χ) à partir des paramètres de solubilité. Un χ négatif ou proche de zéro prédit la miscibilité au niveau moléculaire. Beyond thermodynamics, dynamic assessments — supersaturation‑precipitation experiments in biorelevant media — reveal whether the polymer can sustain the amorphous drug concentration above its equilibrium solubility long enough for absorption. HPMCAS‑based dispersions typically sustain a 20‑ to 40‑fold supersaturation for 3–4 hours in FaSSIF media, outperforming PVPVA‑based systems for extremely hydrophobic compounds. Lorsque la sensibilité à l’humidité est un problème, la faible hygroscopique de l’Eudragit L100‑55 donne souvent lieu à moins d’excursions de stabilité que le PVPVA.
Une dispersion séchée par pulvérisation n’est pas une forme posologique. The fine, low‑density powder exhibits poor flow — Carr index values above 25% and Hausner ratios exceeding 1.35 are common — and marginal compressibility. La conversion de cette poudre en un comprimé ou une capsule robuste nécessite des opérations unitaires en aval spécialement conçues. Les deux voies d'intégration dominantes sont la compression directe (DC) et la granulation sèche.
La compression directe exige un excellent débit de mélange et un excellent compactage. Étant donné que les poudres ASDD à elles seules répondent rarement aux spécifications de débit, une granulation en lit fluidisé ou une étape de mélange à cisaillement élevé avec compactage au rouleau est généralement insérée. Une formulation standard pourrait combiner ASDD, cellulose microcristalline, désintégrant crospovidone et agent de glissement au dioxyde de silicium colloïdal. Even with optimized excipients, sticking and picking during compression are frequent due to the low Tg of many ASDD systems — the amorphous material can soften under compression heat. La vitesse de pressage des comprimés, la force de précompression et l'enduction par poinçon doivent être soigneusement contrôlées.
Granulation sèche via un compacteur à rouleaux tel qu'un compacteur à rouleaux résout les problèmes d’écoulement et de ségrégation tout en évitant le stress thermique de la granulation humide. Les rubans sont broyés en granulés avec un emballage et un débit améliorés. La porosité plus élevée du granulé se traduit souvent par une désintégration plus rapide, un attribut essentiel pour les produits à libération immédiate. In one comparative study, roller‑compacted ASDD granules achieved a tablet disintegration time of 4.5 minutes versus 8 minutes for the direct compression blend, with comparable hardness.
When immediate release is not the goal, ASDD powders can be layered onto non‑pareil seeds in a fluidized bed and subsequently coated for controlled release. Cette approche dissocie le taux de dissolution de la matrice du comprimé, fournissant ainsi une modulation précise de la cinétique de libération. L’ensemble du train – séchoir par pulvérisation, mélangeur, compacteur à rouleaux, presse à comprimés et enrobeuse – doit être conçu pour le confinement si l’API est puissant, un sujet qui fait le lien avec une stratégie de confinement élevé.
De nombreux candidats en oncologie à un stade précoce appartiennent à la bande d’exposition professionnelle (OEB) 4 ou 5, avec des limites d’exposition des opérateurs inférieures à 1 μg/m³. La production d’un ASDD pour de tels composés dans un séchoir par pulvérisation à façade ouverte est inacceptable. Au lieu de cela, l’ensemble de la chaîne de processus – depuis la préparation de la solution jusqu’au séchage, en passant par le déchargement et la manipulation en aval – doit être enfermé sous pression négative avec des performances de confinement validées.
Les systèmes de séchage par pulvérisation à haut confinement intègrent plusieurs modifications de conception. Les ports de décharge d'entrée/sortie d'ensachage à valve divisée ou à doublure continue empêchent tout contact de l'opérateur avec la poudre sèche. Les systèmes CIP (nettoyage sur place) avec contrôle de séquence automatisé réduisent les interventions manuelles ; un cycle CIP typique pour un séchoir de production confiné varie de 30 minutes pour un nettoyage de routine à 2 heures pour un changement complet de lot à lot. La boucle de traitement des gaz du sèche-linge fonctionne sous un léger vide et les gaz d’échappement filtrés HEPA garantissent que toute fuite pousse l’air vers l’intérieur.
La prime sur le coût du capital est importante. Un système confiné ajoute 30 à 50 % au prix de l'équipement par rapport à un séchoir par pulvérisation conventionnel du même débit. Les coûts d'exploitation augmentent également en raison des temps de changement prolongés, de la consommation d'énergie plus élevée due au traitement supplémentaire de l'air et de la nécessité de gants et de joints isolants réparables. Cependant, ces coûts sont compensés par la réduction des risques réglementaires. Une installation confinée correctement conçue évite le recours à des équipements de protection individuelle restrictifs et réduit la fréquence de la surveillance de la santé au travail.
La conformité s’étend à la documentation. L'intégrité des données pour la surveillance du CPP (température d'entrée/sortie, différence de pression à travers les barrières de confinement et paramètres CIP) doit être capturée dans un historique conforme à la norme 21 CFR Part 11. L'enregistrement du lot doit démontrer que tous les verrouillages de confinement étaient fonctionnels pendant le traitement. Investir dans des infrastructures de confinement élevé à l’échelle pilote raccourcit le chemin vers un approvisionnement commercial en générant des données représentatives qui se traduisent directement dans la stratégie de contrôle à l’échelle de la production.
Les échecs de mise à l’échelle dans l’ASDD ont souvent deux causes profondes : des changements dans la trajectoire de séchage des gouttelettes et un contrôle inadéquat de l’humidité de manipulation en aval. La taille d’une gouttelette et le temps de séjour dans la chambre de séchage varient de manière non linéaire avec les dimensions du séchoir. Un séchoir de laboratoire avec une chambre de 0,5 m de diamètre fonctionne en quelques millisecondes ; un séchoir de production d'un diamètre de 3 m peut prolonger le temps de séjour jusqu'à plusieurs secondes, exposant la particule en formation à une contrainte thermique élevée pendant une période plus longue.
La conséquence est un changement dans la morphologie des particules, dans le solvant résiduel et parfois dans une séparation de phases qui n'a pas été observée à l'échelle du laboratoire. Un plan de mise à l’échelle structuré répond à ce problème en trois étapes :
Tout au long de ce parcours, la compatibilité des équipements entre les balances est essentielle. Les installations qui investissent dans une ligne à grande échelle — d’un spray dryer avec un principe d'atomisation identique à celui d'un broyeur et d'un mélangeur en aval correspondants - évitez l'écueil courant du redéveloppement du processus à chaque étape. Le retour sur investissement se mesure en termes de confiance réglementaire et de temps gagné lors du cycle d’examen de la NDA.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide