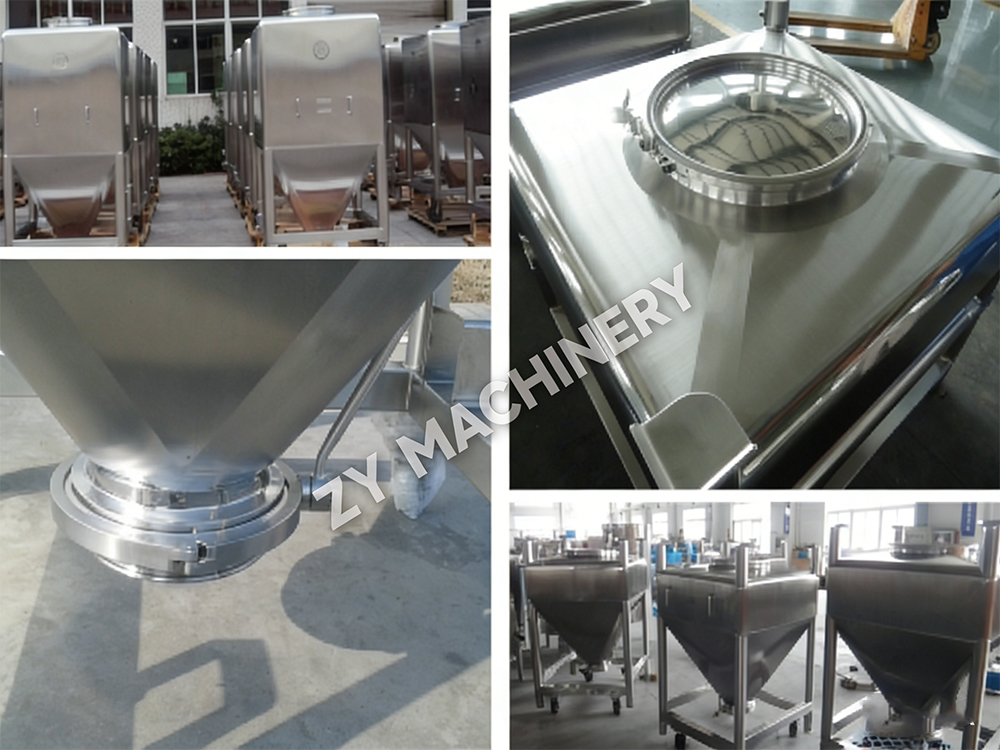

Mélangeur de bacs à levage automatique HZD
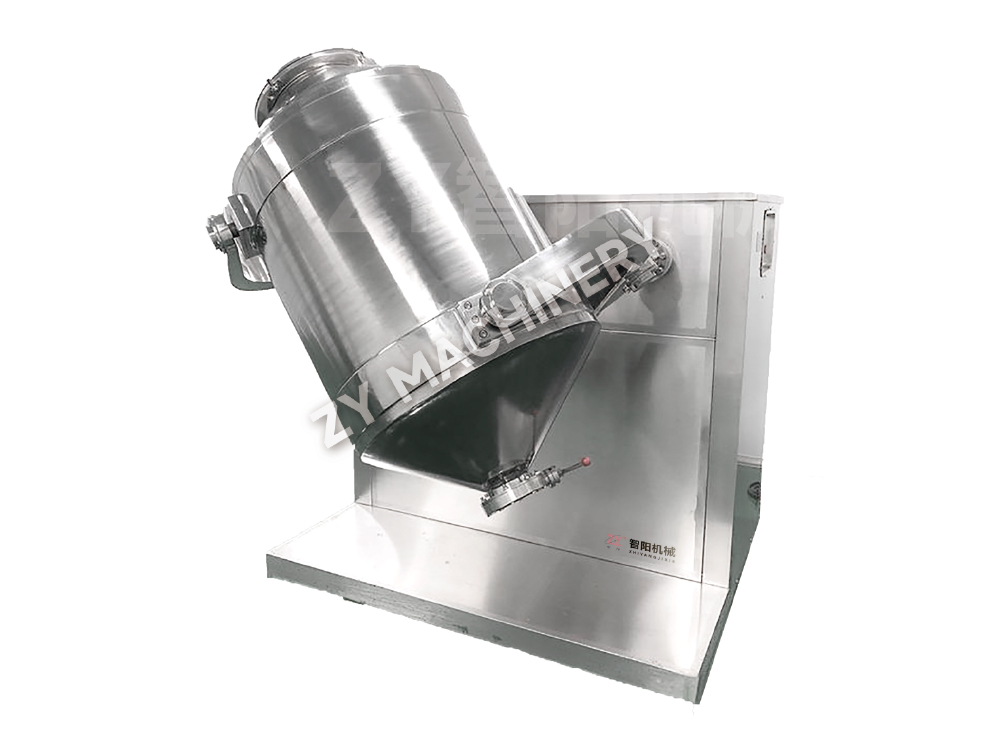
Le mélangeur à bacs à levage automatique HZD est conçu pour effectuer to.....

Dans une dose solide orale typique, l'ingrédient pharmaceutique actif (API) peut constituer moins de 2 % du poids total du comprimé. Pourtant, chaque dose doit contenir exactement la même quantité. L’opération unitaire qui rend cela possible – et qui a un impact direct sur la sécurité des patients – est le mélange pharmaceutique. Un seul comprimé sous-puissant ou super-puissant peut entraîner un échec thérapeutique ou une toxicité. L’obtention d’un mélange homogène n’est pas seulement une exigence de processus ; il s'agit d'un mandat réglementaire appliqué par les normes d'uniformité cGMP et USP <905>.
Le défi s’intensifie rapidement. Comme les poudres diffèrent par la taille des particules, la densité, la forme et l’énergie de surface, elles se ségrégent naturellement. L'étape de mélange doit surmonter toutes ces forces pour répartir l'API uniformément dans la masse de l'excipient. Cela exige plus qu’un simple navire rotatif. Cela nécessite une compréhension des mécanismes de mélange, du comportement de la poudre, de la conception des équipements et des principes de mise à l’échelle. Les sections suivantes décomposent chaque couche, vous offrant un cadre pratique pour concevoir et dépanner les processus de mélange pharmaceutique.
Le mélange pharmaceutique est une opération unitaire qui traite deux ou plusieurs composants initialement séparés jusqu'à ce que chaque particule d'un composant soit en contact étroit avec les particules des autres composants. Dans les formes posologiques solides, l’objectif principal est de créer un mélange aléatoire et uniforme garantissant l’uniformité de la dose. L’opération peut également servir à induire un changement physique – tel qu’un revêtement de particules porteuses – ou à favoriser une réaction à l’état solide. Quel que soit le mécanisme, le point final est toujours un mélange dans lequel la concentration d'API à n'importe quel point d'échantillonnage ne s'écarte pas de plus d'une plage acceptable par rapport à la cible.
L’importance du mélange s’étend bien au-delà du cadre d’alimentation de la presse à comprimés. Un mélange défectueux peut produire un lot entier de comprimés non conformes aux spécifications, entraînant des rappels de produits coûteux, des mesures réglementaires et, surtout, des risques pour les patients. Lorsque la charge d'API chute à 1 à 2 % du poids total de la formule, même une légère inhomogénéité peut entraîner d'importantes erreurs relatives dans l'activité des comprimés individuels. C'est pourquoi les agences de réglementation examinent les données d'uniformité des mélanges lors de la validation du processus et exigent une surveillance continue via des contrôles en cours de processus. En bref, le mélange est le lieu où se construit la qualité du produit ; les opérations en aval ne peuvent que le préserver.
Tout mélange de poudres pharmaceutiques peut être décrit à travers trois mécanismes fondamentaux : le mélange convectif, de cisaillement et de diffusion. Chaque type de mélangeur déploie une combinaison différente de ces mécanismes, et le mélange évolue à travers des phases distinctes où un mécanisme peut dominer. Savoir quand chaque mécanisme agit permet de régler correctement le temps et la vitesse de mélange.
Mélange convectif déplace de grands groupes de particules d’une région du lit de poudre à une autre – souvent par une lame rotative, une palette ou l’action de culbutage d’un bac. Cette redistribution au niveau macro permet un mélange initial rapide mais laisse des non-uniformités à plus petite échelle. La convection seule ne peut pas atteindre l’homogénéité finale requise pour les produits pharmaceutiques.
Mélange de cisaillement crée des gradients de vitesse au sein de la masse de poudre, généralement via des turbines à grande vitesse ou des barres intensificateurs. Les forces de cisaillement décomposent les agglomérats et dispersent les fines particules d'API sur la surface de l'excipient. Dans les granulateurs à cisaillement élevé, le mélange par cisaillement est intense et essentiel pour distribuer l’API à faible dose avant la granulation.
Mélange diffusif résulte du mouvement aléatoire de particules individuelles dans un lit culbutant, comme à l'intérieur d'un mélangeur en V ou d'un mélangeur à bac. À mesure que les particules se superposent, un micro-mélange se produit, éliminant les variations de concentration à petite échelle laissées par la convection et le cisaillement. Le mélange diffusif est lent mais indispensable pour atteindre l’uniformité du mélange au niveau de dose individuelle.
En pratique, un cycle de mélange réussi exploite les trois mécanismes : la convection et le cisaillement entraînent la première phase de mélange rapide, tandis que la diffusion termine le travail, à condition que les propriétés de la poudre ne favorisent pas la ségrégation.
Même le mélangeur le plus avancé ne peut pas compenser les caractéristiques défavorables de la poudre. Cinq propriétés de la poudre déterminent directement la facilité avec laquelle un mélange peut être réalisé et sa stabilité après mélange. Caractériser ces paramètres en amont permet d’économiser des heures de dépannage plus tard.
Taille des particules et distribution granulométrique. Une large gamme de tailles de particules est le principal facteur de ségrégation. Les particules fines ont tendance à s'infiltrer à travers les interstices et à se déposer au fond, phénomène appelé ségrégation par tamisage. Lorsque l’API et l’excipient ont des tailles médianes très différentes, il devient difficile d’obtenir et de maintenir un mélange uniforme. L'analyse par tamisage ou la diffraction laser fournit les données de distribution nécessaires pour prédire le comportement du mélange.
Forme des particules. Les particules irrégulières, en forme d'aiguilles ou de plaques s'emboîtent et s'écoulent mal, tandis que les particules sphériques s'écoulent librement mais peuvent se séparer plus facilement en fonction de leur taille. La microscopie combinée à l'analyse d'images quantifie les facteurs de forme en corrélation avec les performances de mélange.
Densité des particules. Les différences de densité réelle entre les composants peuvent entraîner une séparation sous l'effet des vibrations ou du culbutage. Les particules de densité plus élevée ont tendance à couler vers le bas, tandis que les particules de densité plus faible remontent vers le haut. L'inadéquation de la densité est particulièrement problématique dans les mélangeurs en V et les mélangeurs à bac fonctionnant à de faibles niveaux de remplissage.
Fluidité de la poudre. Une poudre cohésive et peu fluide résiste au cisaillement et à la diffusion nécessaires au mélange. L'angle de repos, l'indice de compressibilité de Carr et le rapport de Hausner sont des tests au banc standard qui classent les poudres de fluides à très cohésives. Un indice de compressibilité supérieur à 25 % signale une forte tendance à l'agglomération et à la ségrégation.
Charge électrostatique. La charge triboélectrique pendant le mélange peut faire adhérer de fines particules aux parois du récipient ou former des grumeaux tenaces. Un mélange à cisaillement élevé et des environnements à faible humidité exacerbent l'accumulation de charges. La mise à la terre de l'équipement et le contrôle de l'humidité ambiante sont des mesures d'atténuation de première intention ; les barres ionisantes offrent un contrôle supplémentaire dans les cas graves.
Les fabricants de produits pharmaceutiques déploient une large gamme de modèles de mélangeurs, chacun présentant un mélange caractéristique de convection, de cisaillement et de diffusion. Le tableau ci-dessous résume huit types de mélangeurs couramment utilisés ainsi que leur mécanisme dominant, leur plage de taille de lot typique et leur aptitude principale à différents chargements d'API. Les colonnes mettent en évidence les domaines dans lesquels chaque conception excelle et les domaines dans lesquels ses limites inhérentes nécessitent des ajustements de processus. Une deuxième matrice de décision mappe ensuite la concentration d'API directement aux types de mélangeurs recommandés, vous offrant ainsi un filtre de sélection rapide.
| Type de mélangeur | Mécanisme dominant | Taille typique du lot | Idéal pour le contenu API | Avantages | Limites |
|---|---|---|---|---|---|
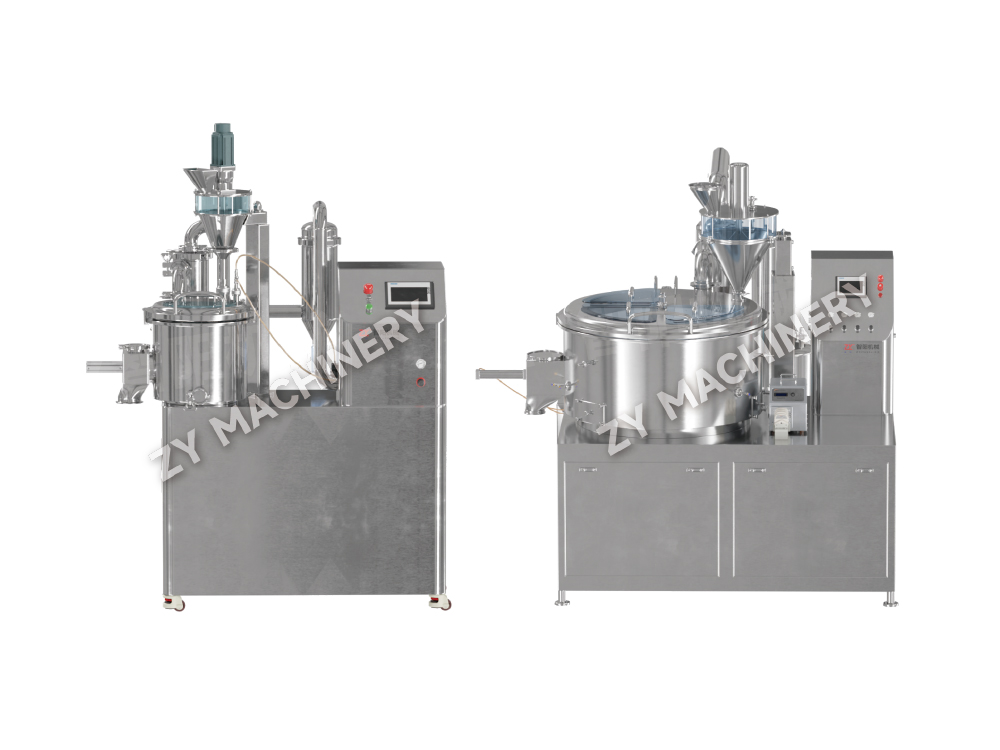
| Mélangeur/granulateur à cisaillement élevé | Cisaillement et convection | 5 à 600 kg | <1 %, 1 à 5 % | Excellente dispersion des API à faible dose ; temps de mélange courts ; s'intègre à la granulation humide. | Risque de surchauffe ; apport énergétique élevé; peut nécessiter un broyage après mélange. |
| Mélangeur en V | Diffusion | 10 à 500 kg | 1 à 5 %, >5 % | Conception simple ; mélange doux; facile à nettoyer; rentable pour les API à charge moyenne à élevée. | Mauvais pour les poudres fines et cohésives ; risque de ségrégation avec une large répartition par taille ; temps de mélange longs. |
| Mélangeur de bacs (IBC) | Diffusion | 50 à 2 000 kg | 1 à 5 %, >5 % | Permet le mélange en récipient fermé ; réduit les étapes de transfert de produit ; idéal pour les lots moyens à grands. | Faible cisaillement : lutte avec les API à très faible dose ; nécessite des poudres fluides. |
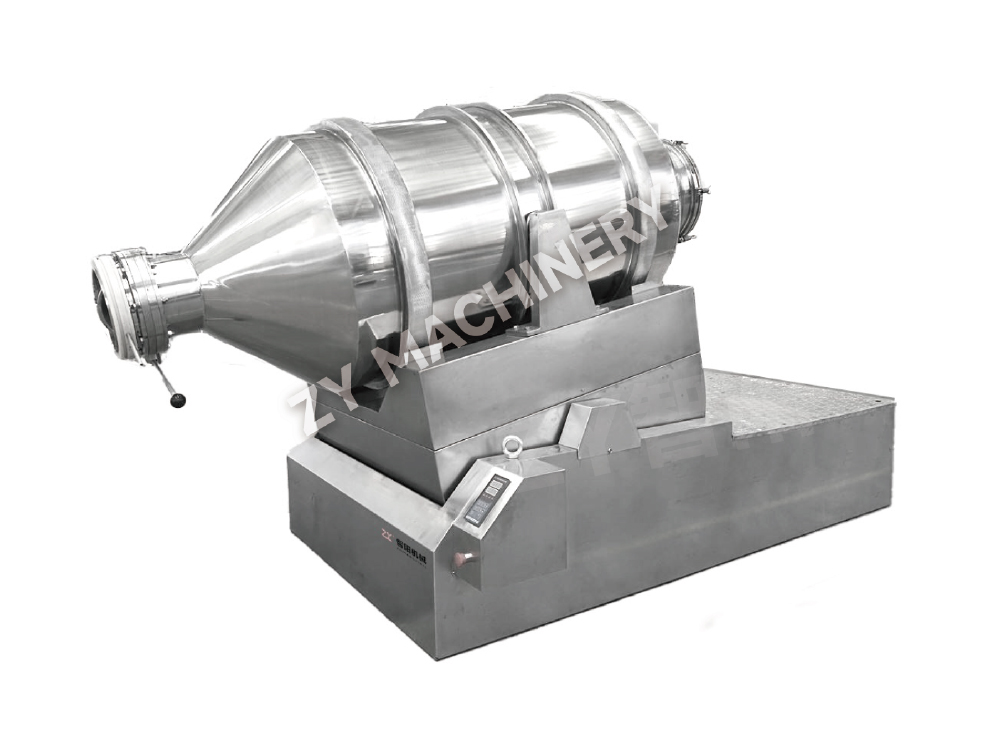
| Mélangeur double cône | Diffusion | 20 à 800 kg | 1 à 5 %, >5 % | Action de culbutage douce ; construction simple; bon pour les grosses particules. | Ne convient pas aux API inférieures à 1 %, sauf si pré-mélangé ; zones mortes possibles à proximité du tourillon. |
| Mélangeur de ruban | Convection | 50 à 3 000 kg | 1 à 5 %, >5 % | Gère des matériaux avec une large gamme de tailles de particules ; décharge constante. | Difficile de nettoyer complètement ; un cisaillement élevé aux extrémités du ruban peut endommager les particules ; pas optimal pour les mélanges à très faible dose. |
| Mélangeur planétaire | Convection et cisaillement | 5 à 200 kg | <1 %, 1 à 5 % | Haute intensité de mélange ; bon pour les pâtes et les masses humides ; mélange uniforme sans zones mortes. | Évolutivité limitée ; généralement utilisé pour la granulation, pas pour le mélange de poudre sèche seul. |
| Mélangeur à zone fluidisée | Convection et diffusion | 20 à 500 kg | 1 à 5 % | Mélange rapide via fluidisation ; doux pour les granules fragiles ; facile à automatiser. | Nécessite un contrôle précis du débit d’air ; ne convient pas aux matériaux très cohérents ; le confinement de la poussière nécessite une attention particulière. |
| Mélangeur continu à double vis | Cisaillement et convection | Continu (kg/h) | <1 %, 1 à 5 % | Prend en charge la fabrication continue ; évolutif du laboratoire à la production ; excellent pour les API à faible dose. | Un investissement en capital plus élevé ; nécessite une cohérence d'alimentation ; l'acceptation réglementaire est encore en cours de maturation pour le dosage solide. |
Lorsque le principal facteur de sélection est la concentration en API en pourcentage du poids total de la formule, la matrice de décision ci-dessous donne une première sélection claire. Choisissez un type de mélangeur candidat dans la matrice, puis affinez-le en fonction de la taille du lot, des besoins de confinement et des exigences de nettoyage.
| Contenu de l'API | Types de mélangeurs recommandés | Considérations clés |
|---|---|---|
| < 1% en poids | Mélangeur à haut cisaillement, mélangeur planétaire, mélangeur continu à double vis | Nécessite un cisaillement intense pour désagglomérer l’API ; une étape de dilution géométrique ou de pré-mélange est souvent nécessaire. |
| 1 à 5 % by weight | Mélangeur à haut cisaillement, mélangeur à bacs, mélangeur à ruban, mélangeur à zone fluidisée, double vis continue | Large choix ; sélectionnez en fonction de la taille du lot, du débit de poudre et du niveau de confinement. |
| > 5% en poids | Mélangeur en V, Bin Blender, Double Cone Blender, Ribbon Blender | Des mélangeurs diffusifs suffisent souvent ; cisaillement agressif non requis ; se concentrer sur la prévention de la ségrégation après le mélange. |
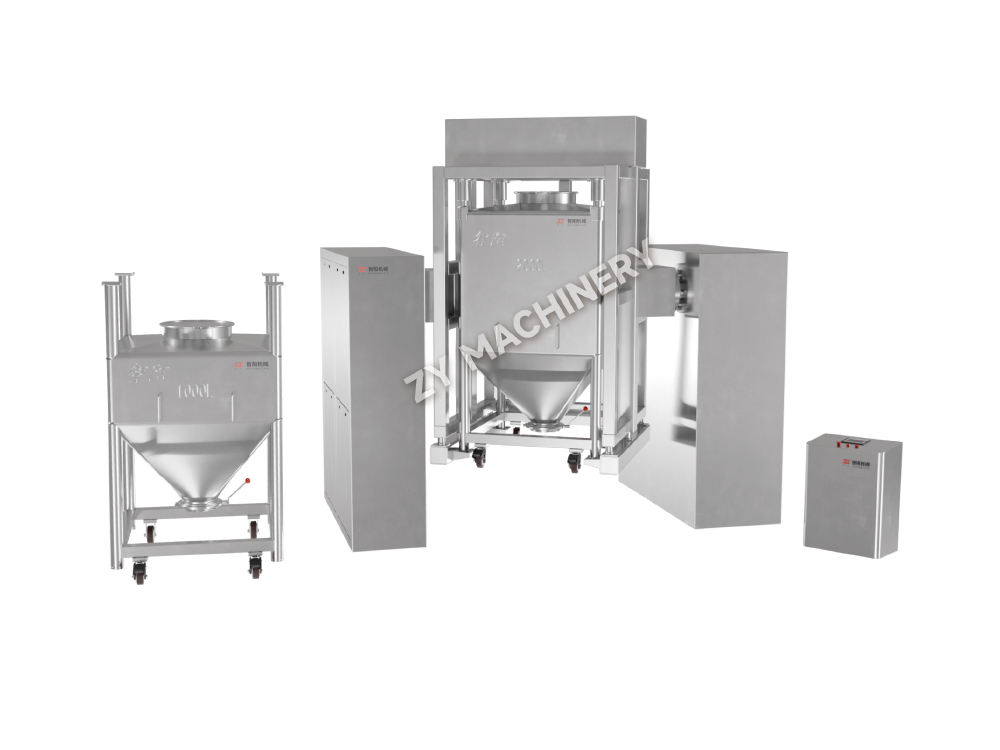
Les systèmes de mélange de bacs sont devenus la bête de somme pour les lignes de dosage solide basées sur IBC, car ils minimisent l'exposition du produit et éliminent le besoin de transférer le mélange entre les récipients. Systèmes de mélangeurs rotatifs fournir un mélange à dominante diffusion qui préserve l’intégrité des granules tout en atteignant des valeurs RSD bien inférieures aux seuils réglementaires. Pour parcourir un assortiment complet de mélangeurs à l'échelle de production, explorez l'intégralité gamme d'équipements de mélange .
La mise à l'échelle d'un processus de mélange sans approche systématique conduit souvent à des échecs d'uniformité du mélange à l'échelle pilote ou commerciale. Une stratégie de mise à l'échelle réussie maintient la similarité géométrique du mélangeur, maintient la vitesse de pointe ou le nombre de Froude de rotation constant et ajuste le temps de mélange en fonction de l'augmentation relative de la taille. Le passage d’un lot de laboratoire de 1 kg à un mélange de production de 300 kg nécessite trois étapes délibérées.
Étape 1 : Caractérisation en laboratoire (1 à 5 kg). Utilisez un mélangeur à petite échelle – un bol de laboratoire à cisaillement élevé ou un mini-mélangeur de type IBC – pour établir la relation de base entre le temps de mélange, la vitesse et l'uniformité du mélange. Déterminez le temps de mélange minimum qui atteint RSD ≤ 5 % via un échantillonnage stratifié. Enregistrez le niveau de remplissage (généralement 35 à 70 % du volume du récipient), car le taux de remplissage affecte les schémas d'écoulement de la poudre.
Étape 2 : Confirmation du pilote (20 à 50 kg). Passez à un mélangeur à échelle pilote géométriquement similaire. Gardez la vitesse de pointe (vitesse périphérique de la lame) ou le nombre de Froude (pour les mélangeurs à tambour) identiques à ceux de l'unité de laboratoire. Prolonger le temps de mélange proportionnellement à l’augmentation du diamètre du vaisseau si la diffusion est l’étape limitante ; pour les mélangeurs à convection, un réglage de temps plus petit suffit souvent. Vérifiez que le RSD du mélange reste inférieur à 5 % avec un plan d'échantillonnage en 10 points couvrant plusieurs emplacements.
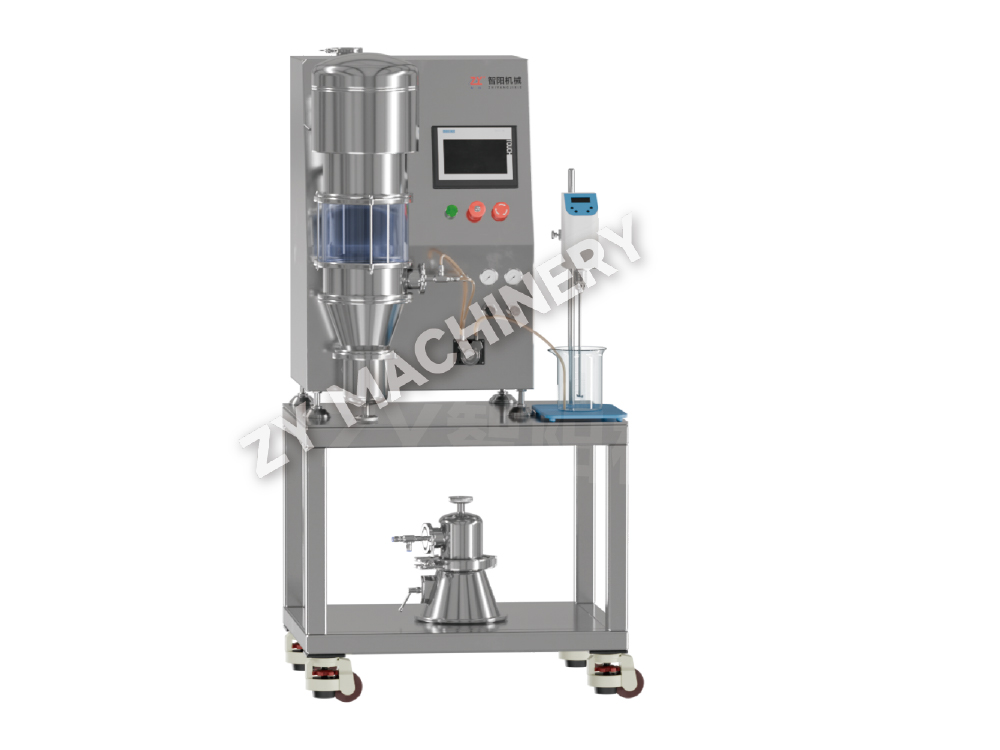
Étape 3 : Validation de la production (200-1 000 kg). À pleine échelle, confirmez que les paramètres choisis produisent une uniformité constante lot après lot. Portez une attention particulière aux zones mortes potentielles à proximité des déflecteurs, des tourillons ou de la porte de décharge. Le critère d'acceptation reste un RSD ne dépassant pas 5,0 % pour le composant actif, selon USP <905>. Un protocole d'échantillonnage stratifié avec au moins 10 points de prélèvement, établis avec un voleur approprié, garantit une évaluation représentative. Pendant la mise à l’échelle, établissez des partenariats avec des fournisseurs d’équipements qui peuvent fournir équipement de mélange à l'échelle du laboratoire conçu pour une mise à l'échelle simple vers des mélangeurs commerciaux, réduisant le nombre de variables à ajuster.
Même avec un mélangeur bien choisi et des paramètres validés, des écarts surviennent. Les échecs de mélange les plus fréquents sont dus à la ségrégation des poudres, à l'agglomération électrostatique, au surmélange, aux zones mortes ou à la distribution inégale des API. Identifier rapidement la cause profonde est la moitié de la solution. Le tableau ci-dessous résume chaque problème, sa cause typique et les mesures correctives réalisables.
| Problème | Cause fondamentale | Diagnostic | Solution |
|---|---|---|---|
| Ségrégation (démixage) | Large distribution granulométrique ; inadéquation de densité ; vibrations pendant le transfert | Gradient de test de haut en bas dans le bac ; RSD élevé après mélange | Utiliser des plages granulométriques d’excipient plus étroites ; correspondre à la densité de l'excipient ; minimiser la manipulation après mélange ; envisager un mélange ordonné (particules porteuses) |
| Agglomération électrostatique | Faible humidité ; mélange à sec à cisaillement élevé ; poudres non conductrices | Des grumeaux visibles ; poudre collant aux murs; mauvaise uniformité | Augmenter l'humidité relative à 40-60 % ; installer des barres antistatiques ; ajouter de petites quantités de silice fumée comme agent de glissement |
| Sur-mélange | Temps de mélange excessif ; forces de cisaillement dégradant les particules ou induisant une ségrégation | RSD augmente après un temps de mélange optimal ; réduction de la taille des particules observée | Déterminer le point final de mélange optimal via un échantillonnage d’uniformité du mélange ; utiliser un arrêt contrôlé par minuterie ; éviter de mélanger au-delà du temps nécessaire |
| Zones mortes (régions stagnantes) | Mauvaise conception du mélangeur ; niveau de remplissage inférieur au minimum ; conception de déflecteur inadéquate | Poches de poudre non mélangées près des murs, des chicanes ou des vannes de décharge | Maintenir le niveau de remplissage entre 35 et 70 % du volume du récipient ; intégrer des barres de balayage ou des déflecteurs redessinés ; nettoyer et inspecter régulièrement l'intérieur |
| Distribution inégale des API | Agglomérats API non décomposés ; ordre de chargement incorrect ; cisaillement insuffisant pour les mélanges à faible dose | RSD élevé aux premiers moments ; taches d'API visibles | Pré-mélanger l'API avec une portion d'excipient (dilution géométrique) ; utiliser une étape de cisaillement élevé pour la désagglomération ; prolonger modérément le temps de mélange |
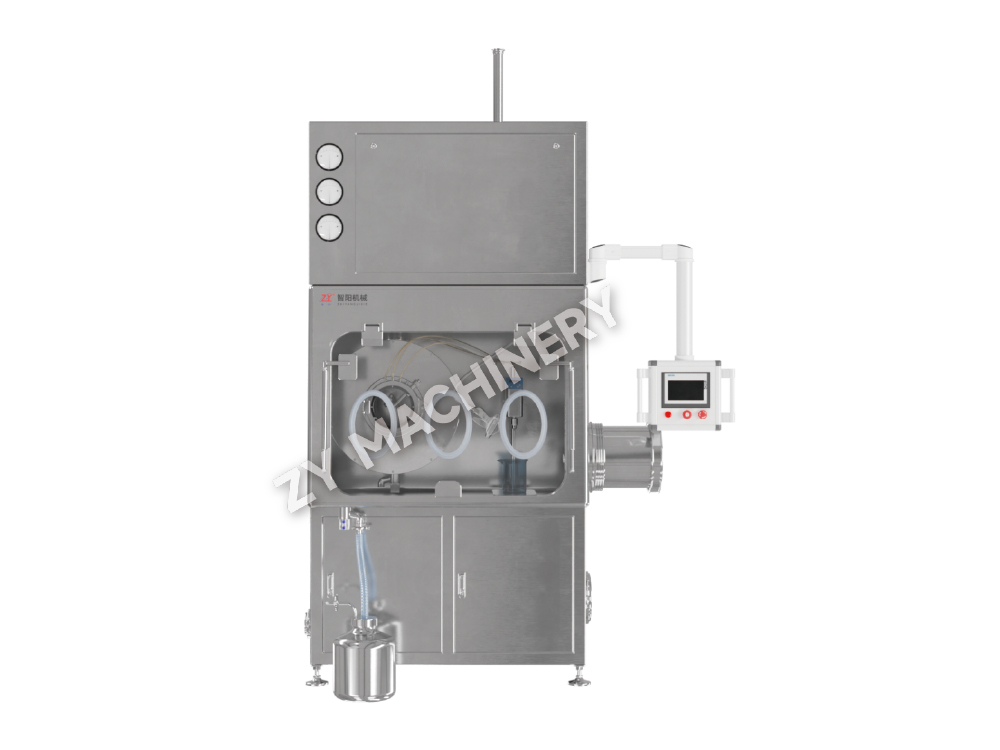
Lorsque la puissance de l’API nécessite une bande d’exposition professionnelle (OEB) de 4 ou 5, les opérations de mélange ouvertes conventionnelles deviennent inacceptables. Les systèmes de mélange à haut confinement protègent les opérateurs des particules en suspension dans l’air tout en empêchant la contamination croisée du produit. L'objectif est d'atteindre des niveaux de confinement inférieurs à 1 µg/m³ (parfois aussi bas que des niveaux de nanogrammes) pendant le chargement, le mélange, l'échantillonnage et la décharge.
Les conceptions de mélangeurs à haut confinement intègrent plusieurs fonctionnalités essentielles. Technologie d'isolateur fournit un environnement étanche à pression négative autour du mélangeur, avec des ports pour gants pour l'accès de l'opérateur. Vannes papillon divisées permettre un transfert étanche à la poussière des poudres des conteneurs vers le bol ou le bac du mélangeur, éliminant ainsi les transferts ouverts entre les processus. Nettoyage sur place (CIP) les systèmes intégrés au mélangeur permettent un lavage sans rompre le confinement, ce qui est essentiel pour le changement de produit dans les installations multiproduits. Le récipient lui-même peut être équipé d'un boîtier résistant au vide, d'entrées d'air filtrées HEPA et d'un chemin d'évacuation fiable qui maintient la pression interne inférieure à celle de la pièce.
La validation d'un processus de mélange à confinement élevé doit démontrer à la fois la qualité du produit et la sécurité des opérateurs. La surveillance de l'hygiène industrielle à l'aide d'un échantillonnage personnel de l'air vérifie que l'exposition reste inférieure à la limite établie. Les tests d'essuyage des surfaces confirment qu'il n'y a aucune contamination résiduelle sur les surfaces externes. Pendant ce temps, l'échantillonnage de l'uniformité du mélange se poursuit comme d'habitude, souvent accessible via un port de gant isolant avec un voleur validé. Investir dans une conception à confinement élevé au stade du mélange est bien plus rentable que de moderniser une ligne de production après qu'un incident de sécurité ait révélé une lacune.
Le mélange pharmaceutique est une science du chaos contrôlé. L'interaction entre les propriétés de la poudre, les forces mécaniques et les paramètres du processus doit être comprise et gérée pour produire chaque dose en toute confiance. Une approche systématique évite les pièges courants d’une dépendance excessive à l’égard d’un temps de mélange « standard » ou de la copie de la recette d’un concurrent sans tenir compte de vos propres caractéristiques matérielles.
Cinq bonnes pratiques constituent le cœur d’une opération de mixage robuste :
Lors du mixage, il est invisible. Chaque comprimé répond aux spécifications, chaque lot passe la version QA et les patients reçoivent la dose prévue. Cette consistance silencieuse est le résultat de choix techniques effectués bien avant que la première poudre n'entre dans la trémie. En appliquant les mécanismes, la logique de sélection et la discipline de mise à l'échelle décrits ici, vous pouvez construire et maintenir ce niveau de fiabilité.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide