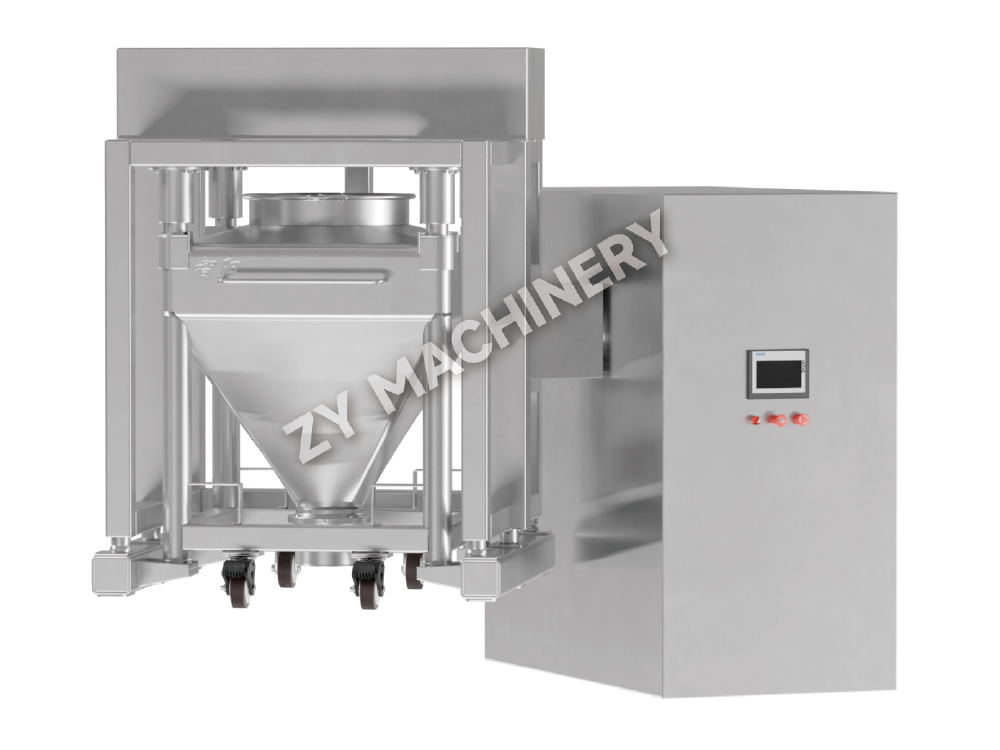
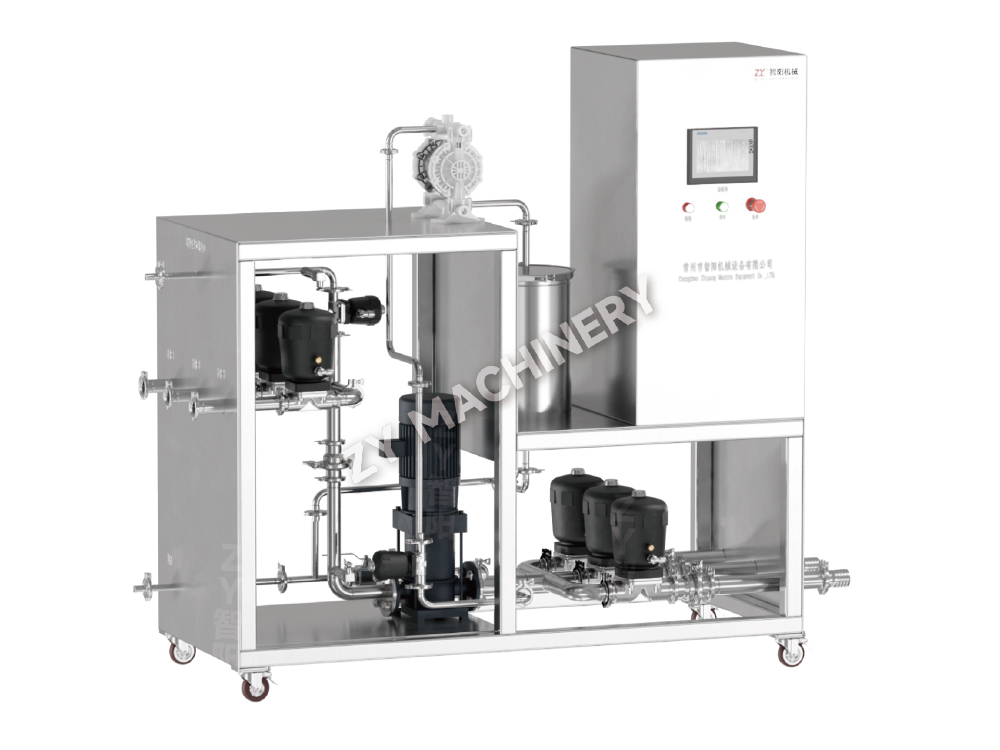
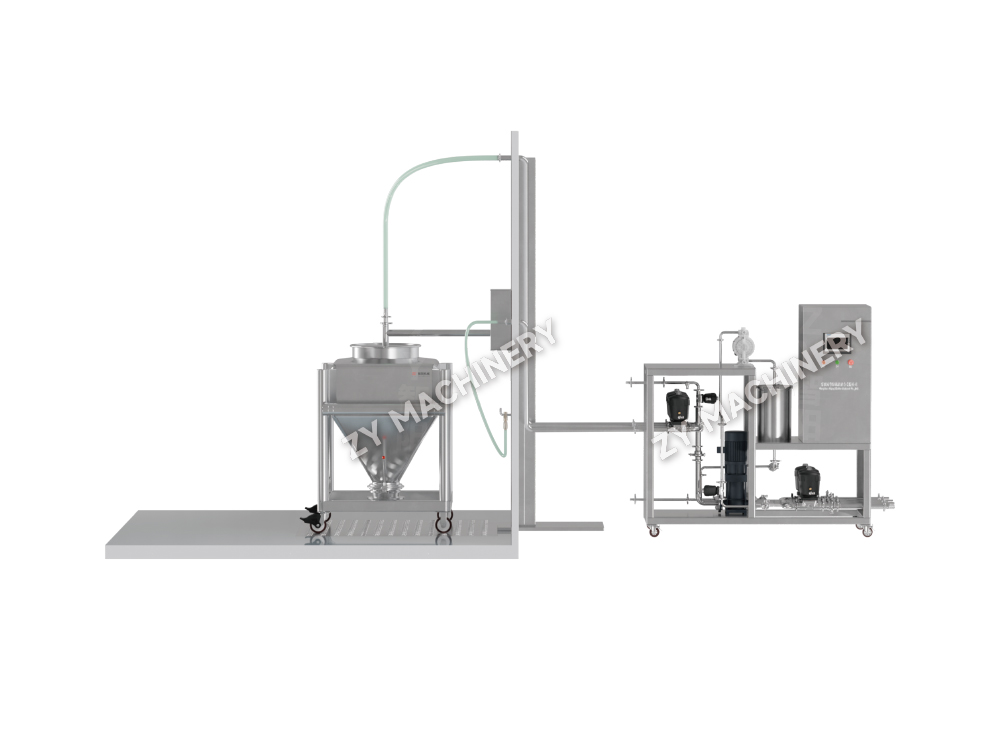
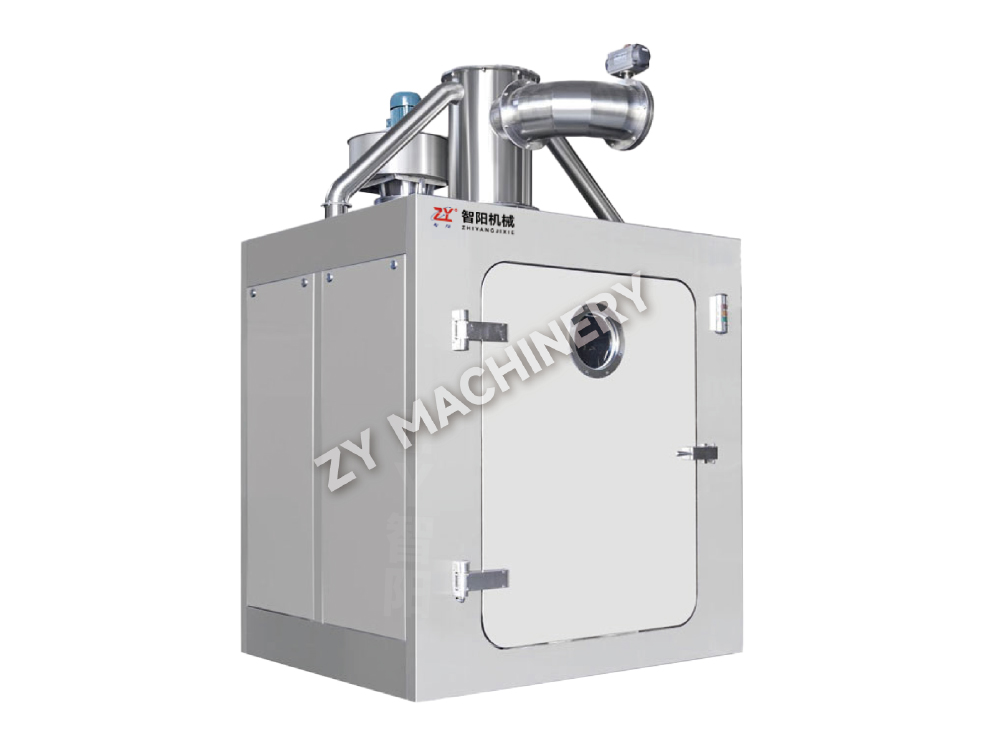
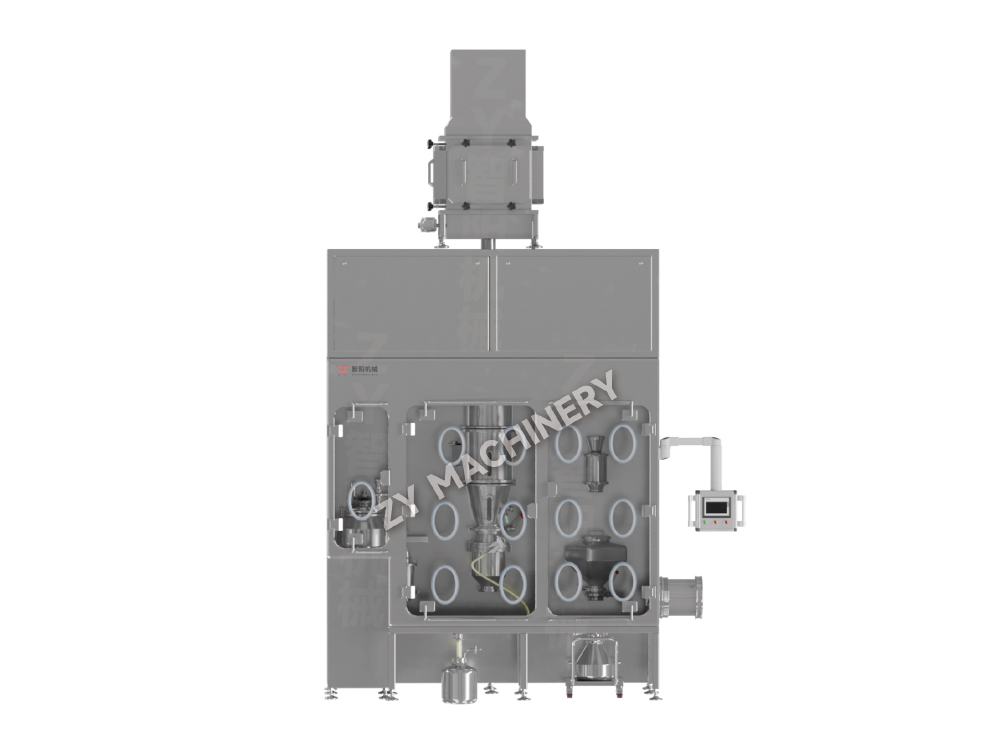
Unité de production de doses solides de taille laboratoire de R&D GFL
L'unité de production de doses solides de taille laboratoire GFL R&.....

Un seul échec de validation du nettoyage peut geler toute une ligne de dosage oral solide pendant des semaines. L'enquête se termine rarement par la procédure de nettoyage. Le plus souvent, la cause profonde remonte à des lacunes dans la qualification de l'équipement : une boule de pulvérisation qui n'a jamais été cartographiée lors de l'IQ ou une valeur de rugosité du cordon de soudure qui dépassait les critères d'acceptation OQ. La validation du nettoyage et la qualification des équipements ne sont pas des pistes parallèles ; ils sont profondément interdépendants. Si vous ne pouvez pas prouver que votre mélangeur, granulateur ou enrobeuse a été installé et fonctionne de manière cohérente, toute limite de résidus que vous fixez repose sur une base peu fiable.
La version 2026 de l’annexe 3 de la norme WHO TRS 1019 renforce cela en indiquant que les protocoles de validation du nettoyage doivent faire référence aux documents de conception, d’installation et de qualification opérationnelle de l’équipement. En pratique, cela signifie que chaque rapport DQ, IQ, OQ et PQ devient une condition préalable à votre plan directeur de validation du nettoyage. Les sections suivantes vous expliquent exactement où ces deux domaines se croisent, en utilisant des types d'équipements réels et des paramètres de validation que les régulateurs s'attendent à voir.
Sans un équipement correctement qualifié, toutes les données sur les résidus que vous collectez sont scientifiquement ambiguës. Envisagez un test OQ pour un granulateur à cisaillement élevé qui n'a pas mesuré le débit d'eau à travers les ports de nettoyage sur place. Si des échantillons d'écouvillon ultérieurs à l'intérieur du bol montrent des pics de résidus près d'une buse, vous n'avez aucune référence pour déterminer si la séquence de nettoyage a sous-performé ou si le système de distribution de l'équipement était défectueux dès le départ. La qualification construit le cadre ; la validation du nettoyage complète le tableau.
DQ enregistre le matériau de construction, la finition de surface et la drainabilité – tous des facteurs qui ont un impact direct sur le transfert de résidus. IQ vérifie que les dispositifs de pulvérisation sont correctement positionnés, qu'il n'y a pas de bras morts et que la pente respecte le minimum de 1:100 recommandé dans le guide des bonnes pratiques de l'ISPE. OQ doit documenter les modèles de couverture de pulvérisation, les rampes de température et les chutes de pression aux endroits les plus défavorables. Le PQ, souvent effectué avec un placebo ou un sol de substitution, confirme que le cycle de nettoyage permet une élimination constante des résidus sous charge. L'absence d'un seul paramètre à l'une de ces étapes peut apparaître ultérieurement sous la forme d'un pic inexpliqué dans un échantillon de rinçage du COT.
Pour une approche structurée, associez chaque phase de qualification aux données spécifiques au nettoyage que vous devez collecter :
Cet alignement transforme la qualification des équipements d'un simple exercice de cases à cocher en un outil de réduction des risques. Lorsqu'un auditeur demande pourquoi un emplacement d'écouvillon particulier a été choisi, vous pouvez revenir à la carte de couverture OQ qui a identifié une zone d'ombre derrière la lame du hachoir.
Tous les équipements de dosage oral solide ne présentent pas le même risque de nettoyage. La géométrie, la complexité de la surface et le mouvement des pièces internes déterminent où les résidus s'accumulent et comment l'échantillonnage doit être conçu. Un protocole de nettoyage générique qui traite de la même manière un mélangeur à tambour et une coucheuse à lit fluidisé manquera inévitablement des points de contamination critiques.
Trois catégories d'équipements dominent la fabrication des OSD, et chacune introduit des défis de validation distincts :
| Type d'équipement | Zones mortes communes | Points d'échantillonnage recommandés | Difficulté de nettoyage |
|---|---|---|---|
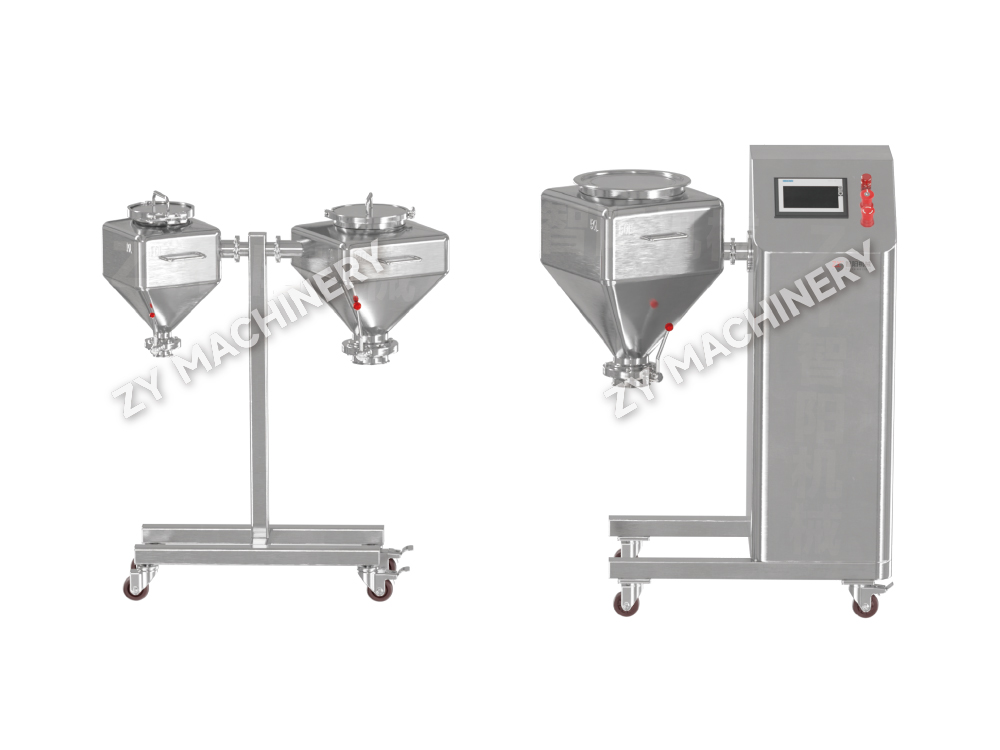
| Mélangeurs poubelles / culbuteurs | Siège de soupape de décharge, joints d'arbre, brides de voyant | Intérieur de la vanne, lèvre d'étanchéité, dôme du récipient | Moyen |
| Granulateurs à haut cisaillement | Moyeu de lame de hachoir, joint bol-couvercle, contre-dépouilles de la turbine | Dessous du moyeu, fente du joint, pied de la turbine | Élevé |
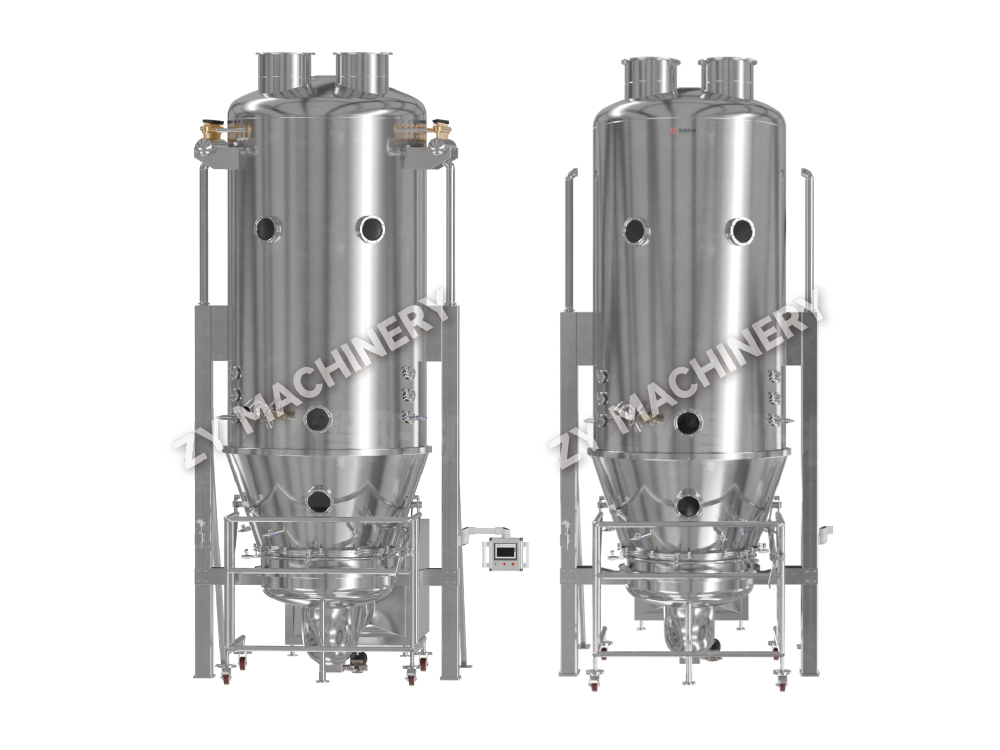
| Sécheurs/enductions à lit fluidisé | Trous de la plaque de distribution, plénum d'échappement, boîtier du sac filtrant du produit | Dessous en tôle perforée, soudures du plénum, anneau de sac | Élevé |
Pour mélangeurs de poubelles , le principal risque est la vanne de décharge. Même en cas d'ouverture complète, des résidus statiques peuvent s'accrocher au siège métal sur métal et tomber plus tard dans le lot suivant. IQ doit donc confirmer que la vanne peut être entièrement démontée pour le nettoyage et que la rugosité de la surface du siège répond à la spécification DQ. Pour les granulateurs à cisaillement élevé, le moyeu de la lame du hachoir crée une zone protégée ; l’échantillonnage par écouvillonnage sous le moyeu n’est pas négociable. Dans les systèmes à lit fluidisé, la plaque de distribution agit souvent comme un piège à résidus, et l'échantillonnage du rinçage seul est insuffisant car la grande surface de la plaque peut retenir les particules qui ne se dissolvent que partiellement lors d'un court rinçage à l'eau.
Lors de la sélection des équipements, donner la préférence à ceux dotés de surfaces électropolies, de surfaces horizontales minimales et d'une conception entièrement drainable réduit considérablement la charge de validation du nettoyage. Des fonctionnalités telles que des voyants amovibles et des buses de pulvérisation à pince réduisent directement le nombre de zones difficiles à nettoyer. Investir dans la nettoyabilité au stade DQ réduit le nombre d’emplacements d’écouvillonnage jusqu’à 40 % par rapport aux équipements plus anciens modernisés.
La partie la plus controversée de tout protocole de validation de nettoyage consiste à définir les critères d’acceptation. Les logiques divergent fortement selon que les équipements sont dédiés à un seul produit ou partagés entre plusieurs formulations.
Un équipement dédié permet une approche plus ciblée. Vous pouvez utiliser une valeur d’exposition quotidienne autorisée (PDE) ou d’exposition quotidienne acceptable (ADE) basée sur le profil toxicologique de cet ingrédient actif unique. Le calcul de la limite suit généralement la fraction « dose thérapeutique minimale » ou le critère de 1/1000e de dose, selon la valeur la plus basse. Par exemple, si la PDE est de 10 µg/jour et que la dose quotidienne maximale du produit suivant est de 500 mg, la limite de surface devient 2 µg/cm² en supposant une surface d'écouvillonnage de 100 cm². Cette approche reflète le risque réel du patient plutôt que le pire des cas générique.
Les équipements non dédiés nécessitent un calcul plus prudent car les résidus pourraient provenir de plusieurs campagnes précédentes. Ici, vous devez identifier le produit le plus défavorable – celui avec le PDE le plus bas, la puissance la plus élevée ou le profil de solubilité le plus difficile – et les limites de base de ce composé. De plus, vous devez prendre en compte la taille du lot du produit fabriqué ultérieurement et supposer que tous les API résiduels sont entièrement transférés. Les installations multi-produits visent souvent une limite de propreté visuelle de 4 µg/cm² comme point de départ, mais la vérification par des études de récupération doit confirmer que la limite est atteignable et détectable analytiquement.
| Approche | Scénario applicable | Source de données | Critère d'acceptation typique |
|---|---|---|---|
| Basé sur PDE/ADE | Matériel dédié, toxicologie connue | Monographies toxicologiques, directive EMA | ≤ 2 µg/cm² ou 1/1000ème dose |
| Produit dans le pire des cas | Des équipements multiproduits et partagés | Schéma directeur de validation du nettoyage, matrice PDE | ≤ 4 µg/cm² ou propreté visuelle, selon la valeur la plus faible |
| Limite COT par défaut | Faisabilité initiale, développement précoce | Données historiques sur la qualité de l’eau | ≤ 5 à 10 ppm de COT lors du rinçage final |
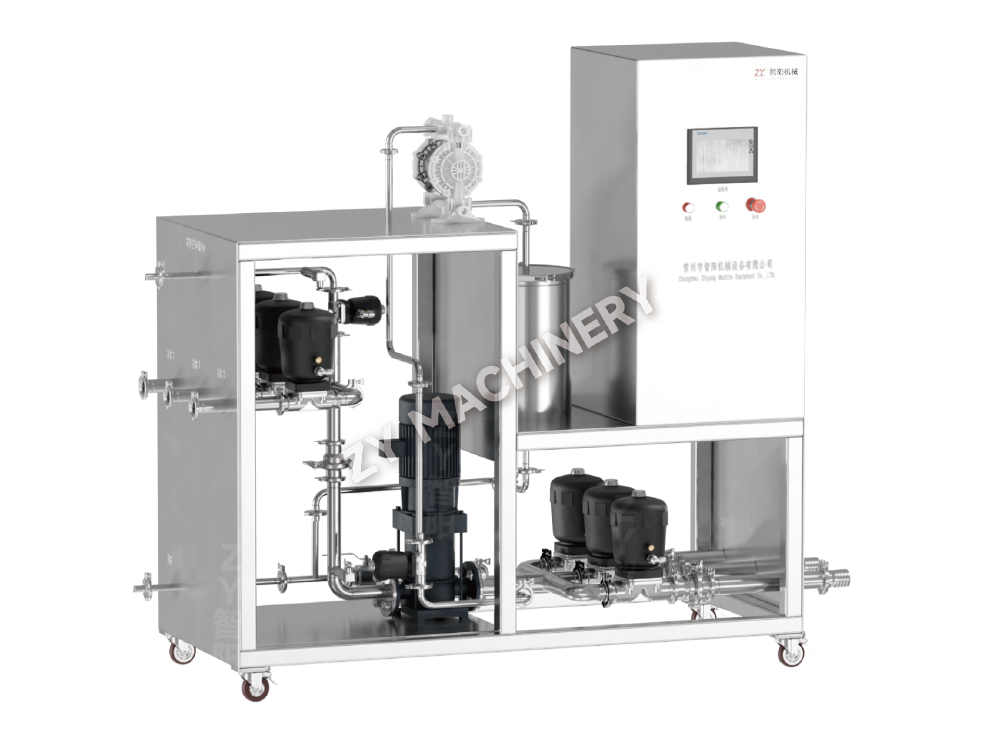
Quelle que soit la méthode utilisée, la limite doit pouvoir être atteinte avec le système de nettoyage installé. Si une station CIP mobile comme la Station de nettoyage CIP mobile QWQY est associé à un mélangeur de 500 L, les données de couverture de pulvérisation d'OQ doivent démontrer que la buse peut atteindre toutes les surfaces dans la bande de 2 µg/cm². Dans le cas contraire, la limite devient théorique et non défendable lors d’un audit.
Choisir la mauvaise méthode d’échantillonnage compromet même les données de qualification les plus rigoureuses. Chaque technique a une efficacité de récupération, une limite de détection et une compatibilité des matériaux spécifiques qui doivent correspondre au type de résidu et à la surface de l'équipement.
L’échantillonnage sur écouvillon reste la référence en matière de mesure directe des résidus de surface, en particulier sur les équipements en acier inoxydable. Avec des écouvillons pré-humidifiés appropriés et des facteurs de récupération validés (généralement 70 à 90 % pour les API à petites molécules), vous pouvez identifier les points chauds à proximité des joints ou des arbres. L'échantillonnage de rinçage, en revanche, couvre de grands volumes internes – comme un bol de granulateur ou un plénum de séchoir – mais détecte uniquement les résidus solubles dans le solvant de rinçage et accessibles par le chemin du fluide. Les plaques de contact sont principalement réservées au contrôle microbiologique après nettoyage, bien qu'elles puissent servir de méthode supplémentaire pour la détection de résidus grossiers lorsqu'elles sont associées à la bioluminescence de l'ATP.
| Méthode | Plage de récupération typique | Limite de détection | Meilleur utilisé sur | Limite clé |
|---|---|---|---|---|
| Écouvillon | 70 à 90 % | 0,1 à 1 µg/cm² | SS lisse, joints élastomères | Normalisation des surfaces |
| Rincer | 50 à 85 % | 1 à 5 ppm en solution | Tuyaux, intérieurs de cuves | Les résidus insolubles passent inaperçus |
| Plaque de contact | N/A (microbien) | 1 UFC/25 cm² | Surfaces plates et non antibiotiques | Ne convient pas aux résidus chimiques seuls |
Le facteur de récupération pour les tests sur écouvillon doit être déterminé expérimentalement pour chaque matériau de surface et chaque composé. Une surface moulée plus rugueuse sur un séchoir plus ancien, par exemple, peut réduire la récupération à moins de 50 %, vous obligeant à ajuster la limite d'acceptation en conséquence. En automatisé matériel de nettoyage systèmes, complétant les données de rinçage avec une sonde de conductivité ou de COT en ligne, fournit des données de tendance continues qui complètent les contrôles ponctuels par écouvillonnage.
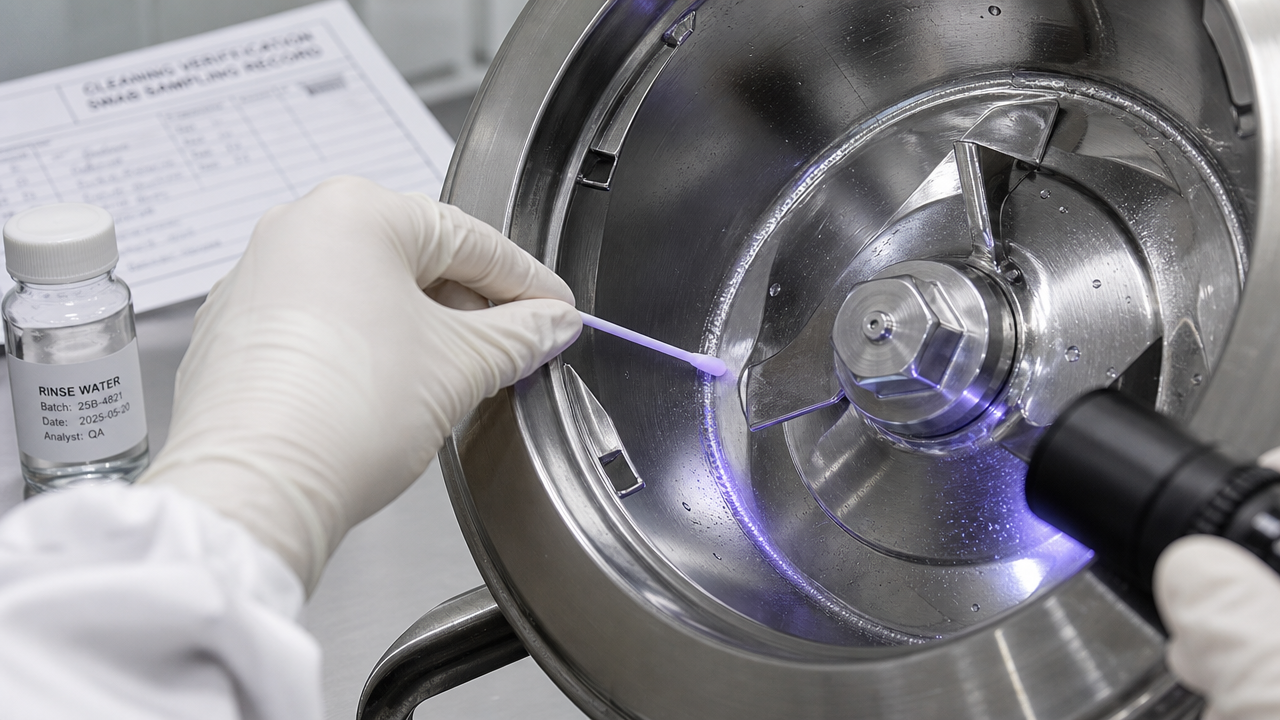
Les systèmes automatisés de nettoyage sur place, qu'ils soient fixes ou mobiles, exigent une approche de validation qui va bien au-delà d'une simple recette de temps et de température. L'interaction entre la géométrie du dispositif de pulvérisation, le diamètre du tuyau et la capacité de la pompe détermine si le liquide de nettoyage frappe réellement chaque surface en contact avec le produit avec suffisamment de force mécanique pour déloger les résidus.
Les quatre paramètres CIP critiques qui doivent être qualifiés et documentés pour la validation du nettoyage sont :
La documentation d'une exécution de validation CIP doit inclure des graphiques de tendance pour la température, la pression et la conductivité provenant de l'historique du PLC, ainsi que des photographies d'inspection visuelle avant et après des emplacements les plus défavorables. Un test de ruban – où un ruban thermosensible est appliqué sur la surface interne du récipient et examiné après le cycle CIP – fournit une preuve irréfutable de la portée mécanique. Pour les lave-bacs automatisés comme le Machine à laver les poubelles automatique QD , la vitesse de rotation du bras de pulvérisation et l'intégrité des buses doivent faire partie du programme de maintenance préventive et de requalification, car l'usure des buses dégrade directement la couverture.
Sans surveillance continue de la conductivité du rinçage lors du rinçage final, vous risquez d'accepter un signal de propreté résultant d'un pic de dilution momentané plutôt que d'une véritable élimination des résidus. Un plateau de conductivité égal à la qualité de l'eau entrante pendant au moins 30 secondes est la preuve minimale d'un rinçage complet.
Lorsque les ingrédients pharmaceutiques actifs entrent dans les catégories OEB 4 ou 5, le protocole de validation du nettoyage doit simultanément protéger l'opérateur tout en prouvant que les résidus de produit sont éliminés. La combinaison de la technologie d'isolement et de composés puissants crée un ensemble unique d'exigences de validation auxquelles les protocoles OSD standard ne répondent pas.
À l’intérieur d’un isolateur ou d’une cabine à flux descendant, l’échantillonnage de validation du nettoyage doit être effectué sous pression négative, souvent à travers des ports pour gants. Cet accès restreint influence la sélection du site d'écouvillonnage, car certaines surfaces, comme l'arrière d'un port de transfert rapide, deviennent inaccessibles sans rompre le confinement. Dans de tels cas, une combinaison d’échantillonnage par rinçage et d’évaluation indirecte via un substitut de traceur fluorescent devient acceptable si le protocole le justifie.
De plus, le produit de nettoyage lui-même doit être contenu. Le CIP en place sur les équipements à haut confinement utilise souvent des rinçages en un seul passage plutôt que la recirculation pour éviter la contamination croisée de la boucle CIP avec des résidus puissants. La validation doit donc démontrer que le volume de rinçage et le temps de contact sont suffisants pour atteindre la limite de transfert cible malgré l'inefficacité inhérente des flux à passage unique. Les tests de traceur fluorescent avec une solution de riboflavine sous lumière noire sont considérés comme la référence en matière de vérification de la couverture de pulvérisation et de l'absence d'ombres de résidus à l'intérieur d'un isolateur scellé.
Pour facilities using équipement de laboratoire à haut confinement , le plan d'échantillonnage doit également tenir compte du système de ventilation. Un nettoyage du boîtier du filtre HEPA ou de la bride RTP (port de transfert rapide) peut s'avérer nécessaire si la configuration du flux d'air suggère une accumulation potentielle de poussière. Le rapport de validation du nettoyage doit croiser les tests de performance du confinement pour prouver qu'aucun résidu aérosolisé ne s'est échappé lors du cycle de nettoyage lui-même.
Les exécutions de validation initiales sont un instantané. Une surveillance continue transforme la validation du nettoyage en un programme de cycle de vie. C'est à l'étape 3, ou vérification continue des processus, que de nombreuses installations échouent : elles traitent l'état validé comme statique, ignorant les changements progressifs dans l'état des équipements ou dans la gamme de produits.
Les principales mesures de surveillance qui maintiennent l’état de validation du nettoyage comprennent :
Lorsqu’un nouveau produit doit fonctionner sur un équipement non dédié existant, une stratégie de bracketing peut minimiser les retouches. En évaluant la solubilité, la puissance et le profil d'adsorption du nouveau composé par rapport au pire des cas existant, il vous suffira peut-être de mettre à jour le plan directeur de validation du nettoyage et d'effectuer une seule étude de confirmation par écouvillon plutôt que trois lots complets. Cependant, toute modification apportée à l'équipement lui-même, comme le changement de conception d'une boule de pulvérisation ou l'ajout d'un nouveau port de navire, rouvre automatiquement à la fois IQ et OQ et, par extension, le protocole de validation de nettoyage lié à cet équipement. Le lien entre qualification et nettoyage ne se rompt jamais ; cela nécessite juste un entretien discipliné.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide