




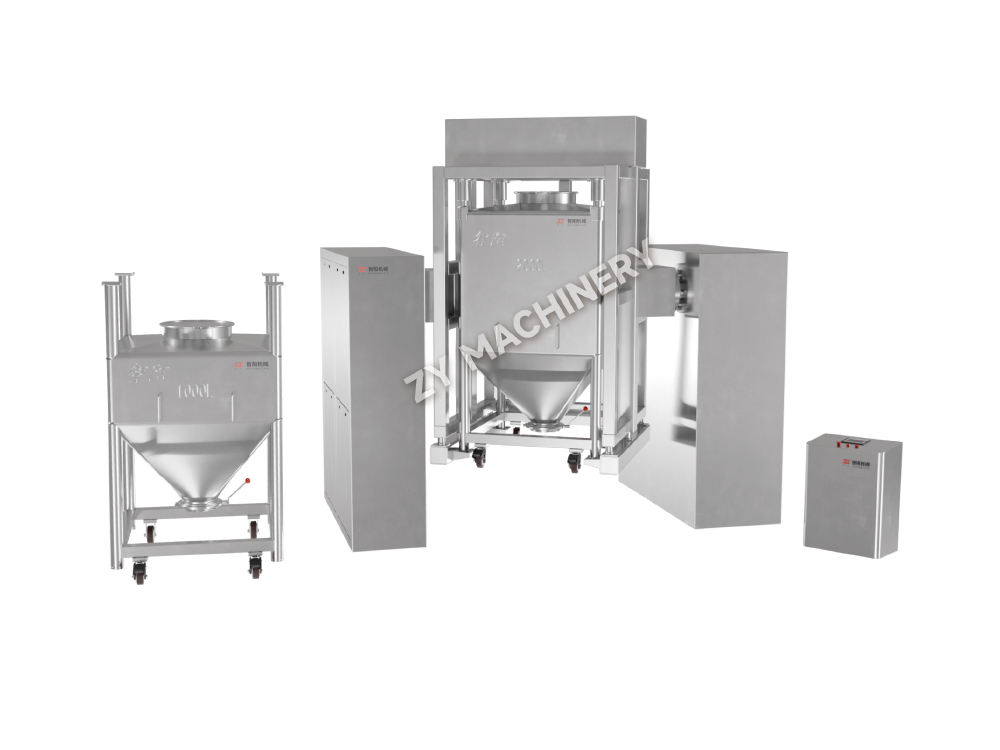
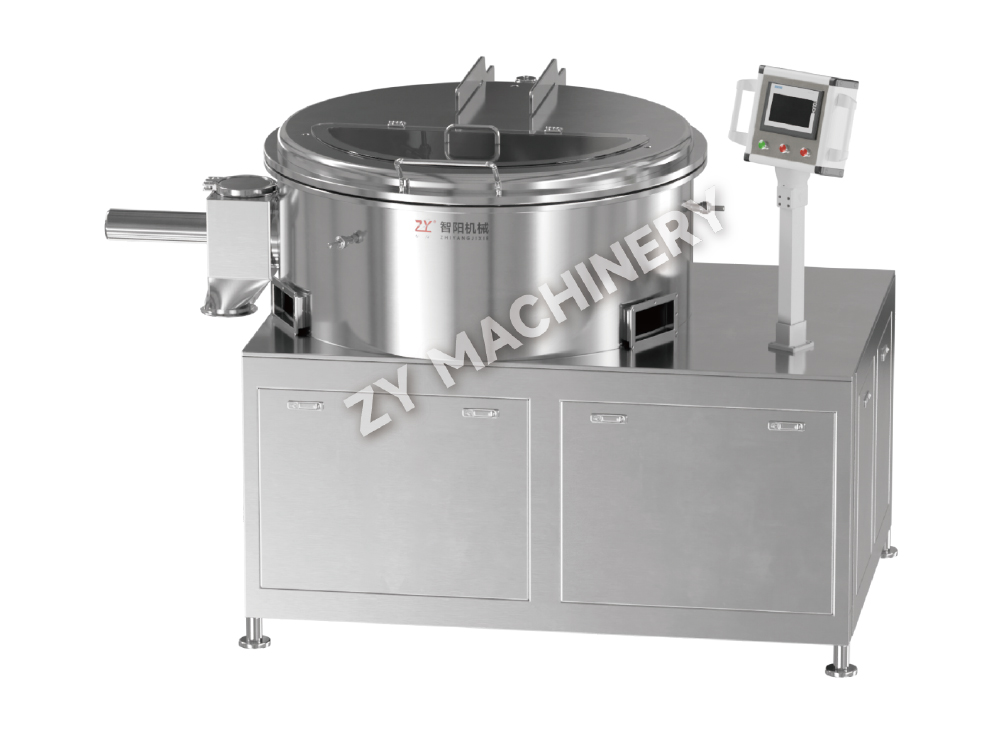
Mélangeur de bacs de taille laboratoire HSD R&D
Le mélangeur à bacs de taille laboratoire HSD R&D permet un mélange effi.....

Un seul défaut de bouchage peut déclencher le rejet d’un lot complet, coûtant 50 000 $ ou plus en matériaux gaspillés et en temps de production perdu. Les défauts des comprimés sont rarement isolés : ils signalent généralement une interaction entre la conception de la formulation, la configuration de l'équipement et les paramètres du processus. Traiter chaque défaut comme un problème autonome conduit à un dépannage répétitif. Au lieu de cela, les organisations les plus performantes cartographient les défauts selon trois catégories fondamentales interconnectées : la formulation (la composition et les propriétés physiques du granulé), l'équipement (l'état de la presse, la géométrie de l'outillage, les résidus de nettoyage) et le processus (le profil de la force de compression, la vitesse, le temps de précompression).

Par exemple, le bouchage et le laminage sont souvent dus à un excès de fines dans le granulé, mais ces fines peuvent résulter d'une étape de granulation à sec trop agressive ou d'un profil de séchage qui laisse la surface cassante. Le collage, en revanche, peut provenir d'un manque de lubrifiant, mais le véritable déclencheur pourrait être une fluctuation des résidus de nettoyage en place (CIP) qui modifient le frottement de la face du poinçon. Les meilleurs ingénieurs pharmaceutiques élaborent une matrice de diagnostic des défauts qui relie les variables de formulation telles que la teneur en humidité (plage optimale de 1,5 à 3,0 % pour la plupart des formulations à libération immédiate), le type et la concentration de lubrifiant et la taille des particules API au défaut spécifique observé. En dessous de 1,5 % d’humidité, le risque de bouchage augmente considérablement car les granulés n’ont pas la plasticité nécessaire pour former des liaisons interparticulaires solides. Au-dessus de 5 %, le collage devient presque inévitable sans préchauffage ni suites de compression déshumidifiées.
Cet article passe des principes généraux aux catégories de défauts spécifiques, puis au rôle de la méthode de granulation, de la mise à l'échelle et de la surveillance avancée. Chaque recommandation est fondée sur des seuils mesurables et des ajustements spécifiques à l'équipement, afin que vous puissiez passer du diagnostic à la correction en une seule fois.
Le bouchage est la séparation horizontale du haut (ou du bas) du comprimé du corps principal ; la stratification est une fracture similaire qui peut apparaître n’importe où le long de l’axe horizontal. Les deux défauts indiquent une faible liaison entre les couches formées lors de la compression. Les facteurs principaux se répartissent en quatre catégories : trop de fines dans les granulés, excès de lubrifiant, manque de liant et réglages de compression incorrects. Le équipement de mélange utilisé pour mélanger les lubrifiants ouvre la voie : si le stéarate de magnésium recouvre trop fortement les particules en raison d'un mélange excessif ou de mauvaises conditions de cisaillement, même une augmentation de 0,5 % au-dessus du taux nominal de 1,0 % p/p peut faire baisser la dureté du comprimé de 30 à 40 %. Pré-mélanger le lubrifiant avec une petite partie de fines avant de l'ajouter à la masse principale peut réduire cet effet de recouvrement sans réduire le lubrifiant total.
En termes de compression, une force de précompression inférieure à 5 kN ne parvient souvent pas à expulser suffisamment d'air de la matrice avant la compression principale. L'air emprisonné se dilate ensuite après éjection, provoquant un bouchon. Un réglage de précompression de 8 à 12 kN, combiné à une force de compression principale de 15 à 25 kN (pour un comprimé typique de 200 mg d'une dureté de 7 à 10 kp), réduit considérablement le bouchage. La vitesse de la presse compte également : à des vitesses supérieures à 60 tr/min sur une presse rotative, le temps de contact entre le poinçon et les gouttes de granulés peut conduire à une formation incomplète de liaison. Réduire la vitesse à 30–45 tr/min tout en maintenant la précompression résout souvent le problème sans reformulation.
| Cause | Symptôme | Action corrective (avec seuil) |
|---|---|---|
| Excès de fines (>25 % en dessous de 75 μm) | Stratification à faible dureté | Augmenter la densité des granulés via le temps de masse humide ou l'utilisation séchage en lit fluidisé retenir les fines dans les agglomérats |
| Faible humidité (<1,5 % p/p) | Coiffage fragile à l'éjection | Ajuster le point final de séchage à 2,0–2,5 % LOD ; envisager un conditionnement post-séchage dans des bacs scellés |
| Lubrifiant excessif (> 2 % MgSt) | Coiffage faible avec cassure brillante | Réduire MgSt à 0,75-1,0 % ; modifier la séquence de mélange ; passer au stéarylfumarate de sodium si l'effet hydrophobe persiste |
| Précompression insuffisante | Capuchonnage d'emprisonnement d'air à grande vitesse | Réglez la précompression à 30 % de la force principale ; vérifier le temps de séjour >50 ms |
Une idée fausse courante est que l’augmentation de la force de compression principale peut à elle seule résoudre le problème du plafonnement. En réalité, la surcompression (au-dessus de 30 kN pour un poinçon concave standard) peut induire des contraintes de reprise élastique qui aggravent le coiffage. Une meilleure approche consiste à créer un profil de compactage : comprimez un échantillon de granulés avec des forces croissantes et mesurez la tendance au bouchage du comprimé résultant à chaque force ; le « point idéal » est la force la plus faible qui atteint la dureté cible sans introduire de laminage.
Le collage se produit lorsque les granulés adhèrent à la face du poinçon, laissant une surface de comprimé rugueuse et piquée ; le prélèvement est une forme plus localisée où le matériau remplit les évidements de gaufrage ou de gaufrage. Les deux déclencheurs les plus courants sont une teneur en humidité supérieure à 3,5 % et une lubrification insuffisante. Mais il existe un troisième facteur moins évident : la rugosité microscopique des faces des poinçons causée par des cycles de nettoyage répétés. Lorsqu'un poinçon est nettoyé avec des produits abrasifs ou des produits chimiques agressifs, sa finition de surface se dégrade et même un granulé correctement lubrifié peut commencer à coller. Les installations qui effectuent plusieurs changements de produits par jour constatent souvent une augmentation des plaintes de collage imputables à l'usure du poinçon et non à une dérive de la formulation.
D’un point de vue process, l’étape de séchage est votre premier levier. Dans séchage sous vide , l'humidité peut varier de 0,5 % entre le haut et le bas du plateau si la vitesse de rampe du vide est trop rapide. Une rampe lente (10 à 15 minutes jusqu'au vide complet) uniformise la pente. Pour la granulation humide, ciblez une LOD de 2,0 à 3,0 %, sauf si la formulation est hygroscopique ; dans ce cas, envisagez une étape de mélange après séchage avec 0,5 % de silice colloïdale pour éliminer l'humidité de surface.

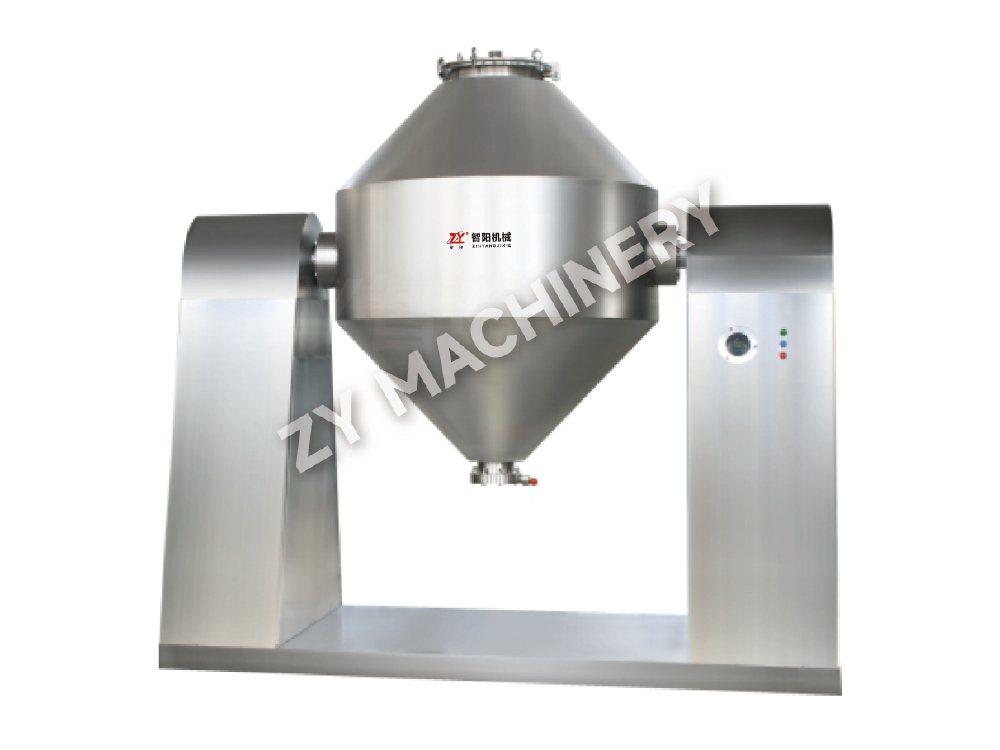
Le choix et la quantité de lubrifiant sont tout aussi cruciaux. Pour le collage, la concentration efficace de lubrification peut être bien inférieure à celle indiquée sur la fiche de formule si la conception du mélangeur laisse des zones mortes. Un mélangeur en V ou un mélangeur à bac avec barre intensificatrice utilisé à 200-300 tr/min pendant 3-5 minutes permet d'obtenir une meilleure couverture qu'un simple culbutage sans intensification. Le Mélangeur de type V est particulièrement efficace pour les API à faible dose où la distribution du lubrifiant doit être parfaite. Pour les formulations dans lesquelles le MgSt provoque un ralentissement de la dissolution, le PEG 6000 à 1–2 % élimine souvent le collage tout en maintenant la désintégration dans les limites USP.
Une liste de contrôle rapide lors du collage apparaît :
L'écaillage fait référence à de petits morceaux qui se détachent du bord du comprimé, souvent après l'enrobage ou l'emballage. Il est fortement corrélé à une faible dureté des bords du comprimé et à une mauvaise adhérence du pelliculage. Les comprimés ayant une force de rupture inférieure à 5 kp et une friabilité élevée (> 0,8 % dans un friabilateur standard) sont des candidats privilégiés. Les fissures apparaissent sous forme de fissures sur la surface du comprimé ou à l'intérieur de l'enrobage, tandis que l'écaillage est la séparation de la couche d'enrobage du noyau.
Pour éviter l'écaillage, le noyau doit présenter une résistance mécanique suffisante au niveau de la jante. Un processus de granulation qui donne une distribution granulométrique étroite avec de faibles fines, minimise les incohérences de remplissage qui créent des bords faibles. La conception de l'outillage est également importante : un profil de poinçon concave profond concentre les contraintes sur le bord fin ; Le passage à une conception concave peu profonde ou à bords biseautés peut augmenter l'intégrité des bords de 25 % ou plus dans les tirages commerciaux. Pour les comprimés pelliculés, la vitesse du plateau d'enrobage doit être ajustée afin que les comprimés ne tombent pas en cascade de manière trop agressive pendant la phase de pulvérisation, car les collisions de bords à grande vitesse provoquent des microfissures qui se transforment ensuite en éclats visibles.
Le choix du polymère de revêtement influence directement la fissuration et l’écaillage. Une comparaison des polymères courants est présentée ci-dessous.
| Polymère | Propriété clé | Risque de défaut typique | Ajustement recommandé |
|---|---|---|---|
| HPMC (hydroxypropylméthylcellulose) | Bonne adhérence, faible perméabilité à l'oxygène | Fissuration sous cycle d'humidité élevée | Ajouter 10 à 15 % de PEG 400 comme plastifiant |
| PVA (alcool polyvinylique) | Excellente flexibilité, finition brillante | Coller dans le moule à un débit de pulvérisation élevé | Augmenter la température de l'air d'entrée de 5 °C |
| Éthylcellulose (EC) | Libération contrôlée, film fragile | Écaillage si plastifiant <20% | Utilisez du citrate de triéthyle à 20-25 % |
Lorsque des fissures apparaissent peu de temps après le revêtement, une cause fondamentale courante est l’humidité résiduelle issue du processus de revêtement migrant dans le noyau et provoquant un changement dimensionnel. Préchauffer le lit du comprimé à 40-45 °C pendant 10 minutes avant la pulvérisation et maintenir une température du produit entre 38 et 42 °C pendant l'enrobage réduit cet effet.
La technique de granulation imprime une « empreinte » de défaut sur chaque lot. La granulation humide produit des granulés avec une porosité interne plus élevée et des formes plus arrondies, généralement bien compactés mais sensibles à l'humidité. La granulation sèche (compactage au rouleau) crée des rubans qui se transforment en fragments irréguliers et denses riches en fines ; ces granules sont fragiles et provoquent souvent un laminage à moins qu'une étape de recollage soigneuse ne soit utilisée. La granulation en lit fluidisé produit des agglomérats de faible densité et hautement sphériques avec un excellent écoulement mais une liaison interparticulaire parfois faible car la faible densité apparente réduit les points de contact sous compression.
Le tableau ci-dessous résume la susceptibilité aux défauts de chaque méthode.
| Méthode de granulation | Morphologie des particules | Défauts à haut risque | Approche d’atténuation |
|---|---|---|---|
| Cisaillement humide élevé | Distribution granulométrique dense, arrondie et large | Collant s'il est trop mouillé ; bouchage si sous-séchage | Contrôler la LOD à 2,5 % ± 0,3 % |
| Lit fluidisé | Faible densité, hautement sphérique, uniforme | Stratification à grande vitesse ; faible dureté | Augmente la force de compression principale de 15 % |
| Sec (compactage au rouleau) | Fraction de fines irrégulière, angulée et élevée | Laminage, bouchage, variation de poids | Utilisez une deuxième étape de mélange après le broyage ; ajouter 1 à 2 % de liant sec comme le PVP |
Choisir le bon équipement de granulation peut anticiper ces défauts. Lorsqu’une formulation est sensible à la chaleur et à l’humidité, la granulation sèche via compactage au rouleau est le choix logique, mais l’équipement doit inclure un système de broyage multi-tamis qui ne recycle qu’une partie contrôlée des fines vers l’étape de compactage. À l’inverse, pour les formulations où la compactibilité est primordiale, un granulateur humide à cisaillement élevé suivi d’un séchage en lit fluidisé crée des granulés avec l’équilibre idéal entre résistance et compressibilité. La possibilité d'ajuster la vitesse de la turbine et le temps de masse humide est essentielle pour régler la porosité des granules qui empêche le laminage.
Les défauts que vous éliminez lors du développement à l'échelle du laboratoire réapparaissent souvent lors de la mise à l'échelle et pour une raison prévisible : le temps de contact par compression, la cohérence du remplissage de la matrice et l'exposition environnementale changent à mesure que l'équipement se développe. Une presse de laboratoire fonctionnant à 8 000 comprimés par heure avec un poinçon plat de 10 mm a un temps de séjour presque trois fois supérieur à celui d'une presse de production fonctionnant à 100 000 comprimés par heure avec le même outillage. Cette réduction du temps de séjour augmente directement le risque de plafonnement et de variation de poids.
Pour maintenir des performances sans défaut à toutes les échelles, suivez ce protocole de vérification en cinq étapes :
Le contrôle environnemental devient également critique à grande échelle. Un bac de 50 kg de granulés stocké dans un couloir non conditionné peut absorber 0,5 % d'humidité pendant la nuit, suffisamment pour pousser une formulation limite en territoire collant. Des récipients hermétiques et un temps de maintien court (moins de 8 heures) entre la granulation et la compression sont indispensables.
Le dépannage réactif cède la place à la technologie analytique de processus en ligne (PAT). Les sondes proche infrarouge (NIR) montées sur la presse peuvent détecter les variations de densité des comprimés toutes les 20 à 30 ms, identifiant ainsi une tendance au bouchage en développement bien avant l'apparition d'un défaut visuel. La spectroscopie Raman, intégrée à la goulotte d'éjection, vérifie la forme polymorphe et peut détecter des changements subtils dans la cristallinité de l'API qui précèdent le collage. Dans un cas publié, un fabricant a réduit les rejets liés au bouchage de 62 % après avoir installé un système NIR qui fournissait un retour d'information en temps réel pour ajuster automatiquement la force de précompression.
Les améliorations du côté de l’équipement sont également transformatrices. Formulations très puissantes ou cytotoxiques traitées dans systèmes de confinement faire face à des risques de défauts uniques : l'accumulation de charge statique à l'intérieur des isolateurs éloigne les fines particules de la matrice, provoquant une variabilité du poids ; les fluctuations d'humidité dans une enceinte scellée peuvent créer des conditions de granulés collants qui passent inaperçues jusqu'à l'apparition de défauts. Les conceptions d'isolateurs modernes intègrent un contrôle actif de l'humidité et des barres ionisantes qui neutralisent l'électricité statique, minimisant ainsi ces problèmes.
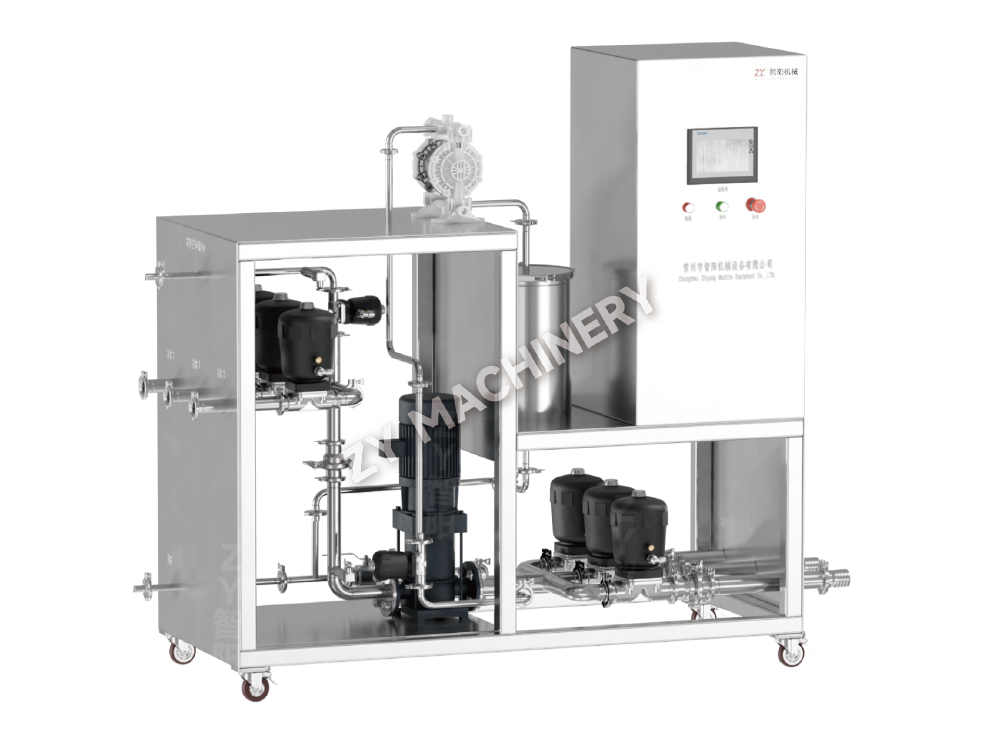
Les systèmes CIP (clean-in-place) pour bacs et presses jouent désormais un rôle direct dans la prévention des défauts. Un lavage manuel irrégulier laisse des traces de tensioactifs ou de résidus métalliques ; un seul bac mal rincé peut provoquer le collage d'un lot entier en altérant l'énergie superficielle du poinçon. Automatisé équipement de nettoyage auxiliaire offre un cycle de nettoyage validé et reproductible avec surveillance de la conductivité du rinçage final, garantissant qu'aucun résidu ne migre vers le lot suivant. Ceci est particulièrement important pour les fabricants sous contrat qui changent fréquemment de produit.
Éliminer les défauts des comprimés ne consiste pas à trouver une seule « solution » : il s’agit de créer un système qui corrèle les données de formulation, d’équipement et de traitement dans un modèle prédictif. Lorsqu'une nouvelle tendance en matière de plafonnement apparaît, l'ingénieur qui peut la retracer à un changement de 0,2 % dans l'uniformité du lubrifiant ou à une dérive de la vitesse de la presse de 5 tr/min est celui qui la résout en quelques heures, et non en quelques semaines. Les opérations les plus résilientes standardisent les protocoles de réponse aux défauts autour de seuils quantifiés, investissent dans des équipements de granulation qui fournissent des propriétés de particules cohérentes et exploitent la surveillance en temps réel pour transformer les défauts inattendus en signaux de processus contrôlables. Avec les outils et les cadres décrits ici, ce niveau de contrôle est entièrement à portée de main.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide