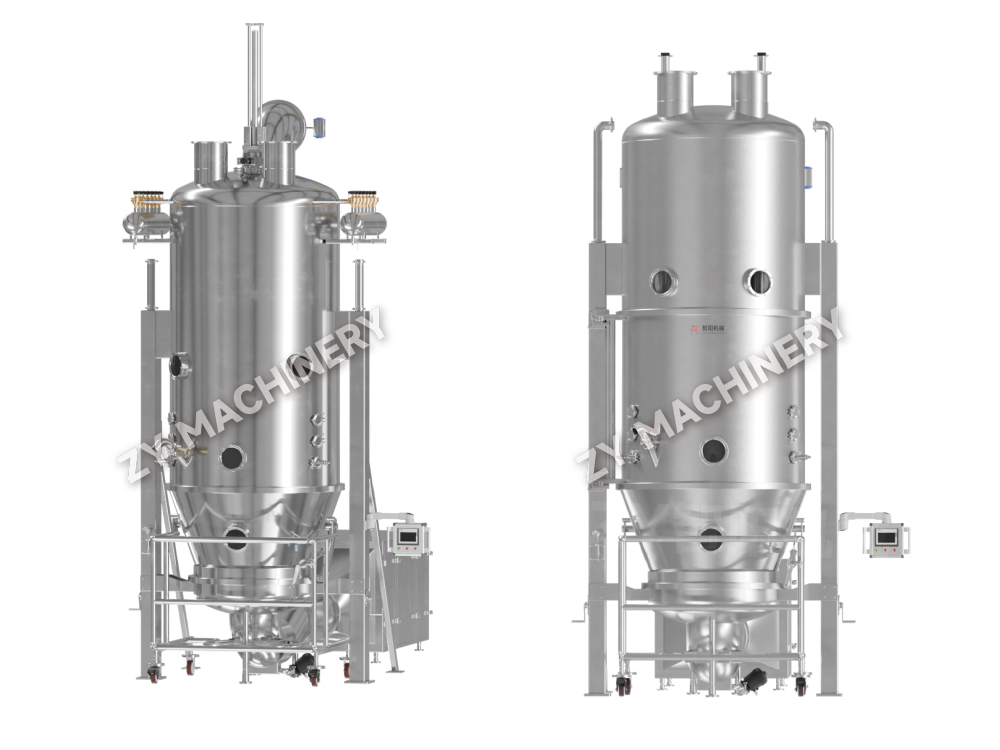
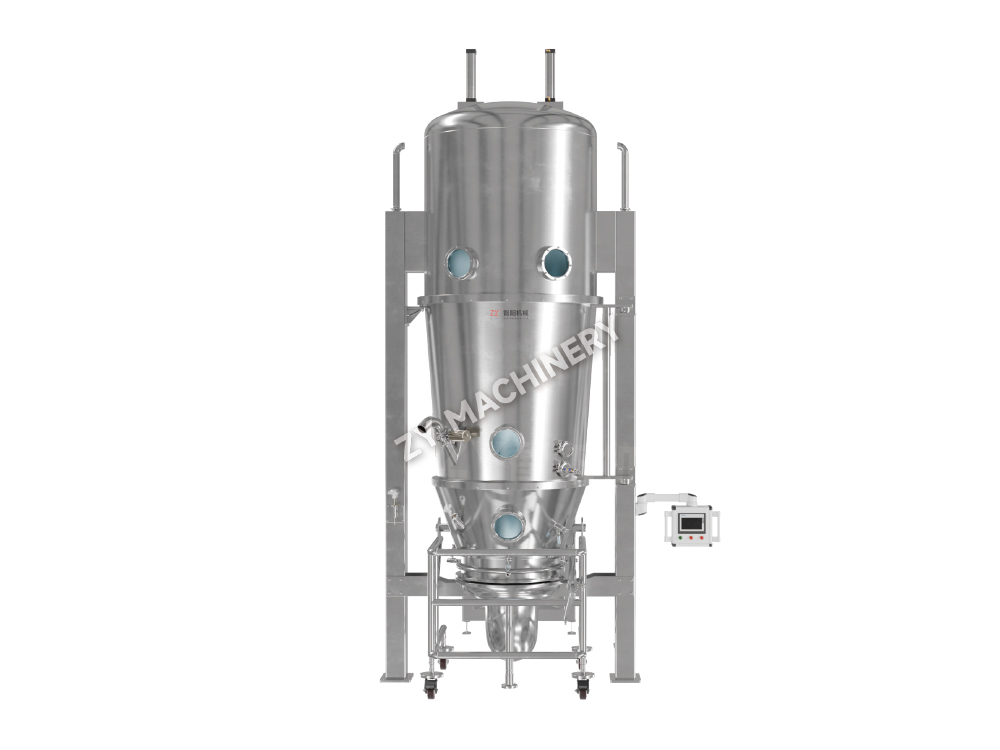
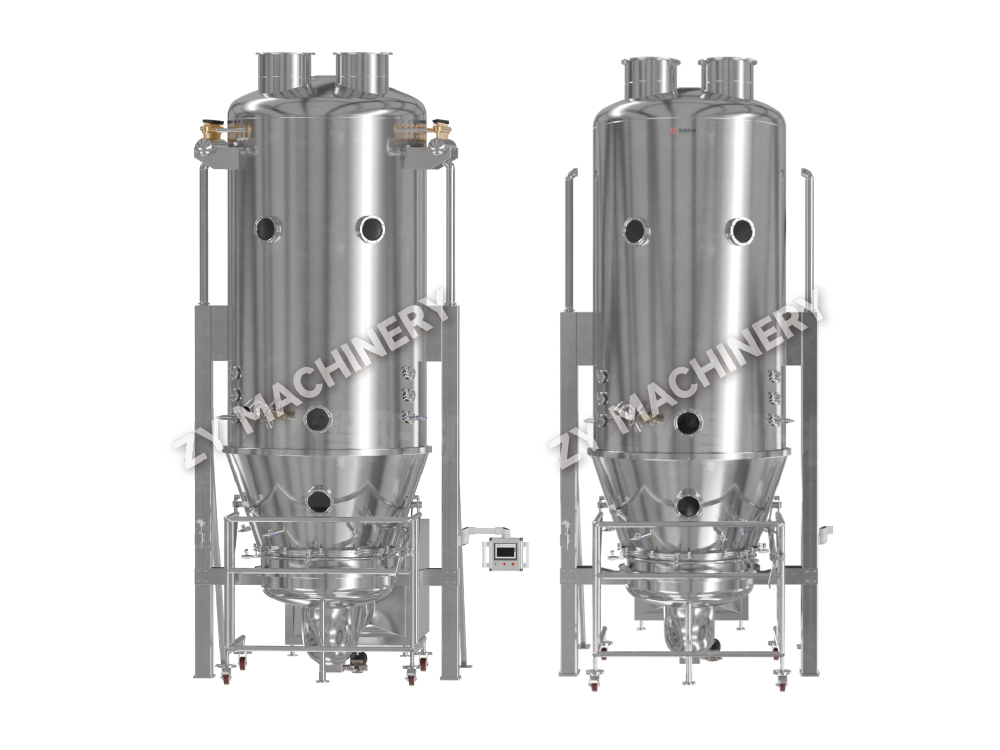
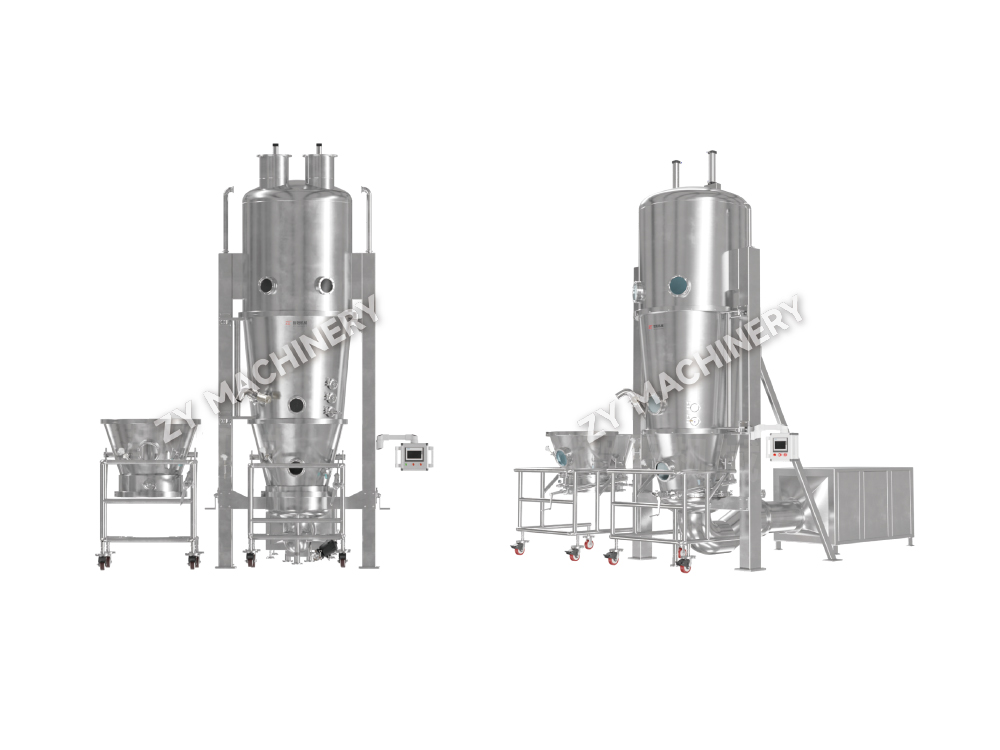
Machine de granulation et de séchage à lit fluidisé FL-B (granulateur en une étape)
La machine de granulation et de séchage à lit fluidisé FL-B est conçue p.....

Un seul lot de poudre peut passer du mélange aux granulés séchés en moins de 90 minutes – aucune étape distincte de mélange, de masse humide ou de séchage sur plateau n'est requise. C'est la principale promesse de la granulation en lit fluidisé : une méthode de granulation humide qui intègre le mélange, la pulvérisation et le séchage dans une chambre fermée.
Le processus convertit les poudres fines et cohésives en granulés fluides en les mettant en suspension dans un flux d'air chauffé et en pulvérisant une solution de liant sur les particules fluidisées. Lorsque les particules entrent en collision et mouillent, des ponts liquides se forment ; l'évaporation du solvant laisse alors derrière elle des ponts solides qui cimentent les particules primaires en agglomérats. Le résultat est un granulé avec une compressibilité améliorée, une poussière réduite et une densité apparente plus élevée – tous essentiels pour une compression cohérente des comprimés et un remplissage des capsules.
Contrairement à la granulation humide à cisaillement élevé, où une turbine mécanique entraîne l'agglomération, la granulation en lit fluidisé repose sur une agitation pneumatique. Cela produit des granulés plus poreux et à désintégration plus rapide et permet à l'ensemble de l'opération de se dérouler dans un seul récipient. Pour les actifs sensibles à la chaleur, l'effet de refroidissement par évaporation à cocourant maintient la température du produit bien en dessous de la température de l'air d'entrée, généralement dans une plage de 25 à 45 °C.
Chaque lot passe par trois phases distinctes. Comprendre les changements dans chaque phase vous donne les points de contrôle pour déterminer la taille, l'humidité et la densité des granulés de manière prévisible.
Les attributs des granules ne changent pas au hasard : ils suivent la logique physique de l’humidité, de la chaleur et de l’élan. Le tableau ci-dessous mappe les variables de processus indépendantes à leurs effets en aval.
| Paramètre | Gamme typique | Taille des granules | Densité apparente | Teneur en humidité | Amendes |
|---|---|---|---|---|---|
| Température de l'air d'entrée | 40–80°C | Diminuer | Diminuer | Diminuer | Augmentation |
| Taux de pulvérisation | 10 à 50 g/min/kg | Augmentation | Augmentation | Augmentation | Diminuer |
| Pression d'atomisation | 1,5 à 3,0 bars | Diminuer | Pas de changement significatif | Pas de changement significatif | Augmentation |
| Volume d'air de fluidisation | 0,8 à 2,0 m/s | Diminuer | Diminuer | Diminuer | Augmentation |
| Température du produit | 25–45 °C | Diminuer (if high) | Diminuer | Diminuer | Augmentation |
L’humidité de l’air entrant mérite une mention particulière. Un point de rosée supérieur à 10 °C peut saboter l’efficacité du séchage en réduisant la force motrice de l’évaporation. Pour les formulations sensibles à l’humidité, maintenir le point de rosée de l’air d’entrée en dessous de 5 °C n’est pas facultatif : c’est une condition préalable à la reproductibilité d’un lot à l’autre. Moderne Granulateurs à lit fluidisé FLB Les unités de traitement d'air intégrées vous offrent un contrôle précis de la température, de l'humidité et du débit d'air, rendant ces interdépendances critiques gérables à l'échelle de la production.
La configuration de pulvérisation n'est pas un choix de conception périphérique : elle définit le mécanisme de croissance des granules et la gamme d'applications qu'une machine peut servir. Les trois configurations diffèrent par la position de la buse, la trajectoire des particules et le modèle de contact liquide-solide.
| Caractéristique | Pulvérisation supérieure | Pulvérisation inférieure (Wurster) | Pulvérisation tangentielle (Rotor) |
|---|---|---|---|
| Position de la buse | Au dessus du lit | À l'intérieur du lit, vers le haut | Côté, dans un disque rotatif |
| Mouvement des particules | Fluidisation aléatoire | Flux ascendant ordonné à travers un tube de séparation | Fluidisation centrifuge |
| Mécanisme de croissance | Agglomération aléatoire | Dépôt de film en couches | Sphéronisation et densification |
| Idéal pour | Granulation conventionnelle | Enrobage et granulation en couches | Granulés haute densité |
| Densité des granules | Faible à moyen | Moyen à élevé | Élevé |
Top‑spray est le cheval de bataille des formes posologiques solides standard : rapide, simple et indulgent. Les systèmes Wurster à pulvérisation par le bas dominent lorsque vous devez appliquer un revêtement fonctionnel uniforme ou accumuler des particules en couches à partir d'un noyau de semence. Les processeurs à pulvérisation tangentielle, ou à rotor, génèrent les pastilles les plus denses et les plus sphériques, souvent utilisées pour les systèmes d'administration de médicaments multiparticulaires. Si votre application nécessite un revêtement plutôt qu'une simple agglomération, un Coucheuse à lit fluidisé LDPB avec un insert Wurster vous offre une répartition de l'épaisseur du film plus serrée qu'une machine hybride à pulvérisation supérieure effectuant des essais de revêtement.
Même une formulation bien conçue peut mal se comporter si un seul paramètre dérive en dehors de l’enveloppe du processus. Voici les quatre modes de défaillance les plus courants et les ajustements qui les corrigent.
L’augmentation d’échelle n’est pas une multiplication linéaire du volume d’air et du débit de pulvérisation. Garder le même débit de pulvérisation par kilogramme de poudre dans un lot de 100 kg qui a fonctionné dans un laboratoire de 5 kg inondera souvent le lit plus grand, car le transfert de chaleur et de masse ne s'adapte pas directement à la masse de poudre. La règle générale est de maintenir une taille de gouttelette constante, une humidité relative constante de l’air de sortie et une température constante du produit.
Le tableau ci-dessous présente les plages de paramètres typiques à travers les échelles lors de la mise à l'échelle d'une formulation standard à base d'amidon. Notez que la vitesse de fluidisation augmente légèrement pour compenser les hauteurs de lit plus profondes, tandis que le débit de pulvérisation par kilogramme diminue pour éviter un mouillage excessif.
| Paramètre | Laboratoire (3 kg) | Pilote (30 kg) | Production (150 kg) |
|---|---|---|---|
| Température de l'air d'entrée (°C) | 60 | 65 | 65 |
| Taux de pulvérisation (g/min) | 60 | 350 | 1200 |
| Pression d'atomisation (bar) | 1.8 | 2.2 | 2.5 |
| Vitesse de l'air (m/s) | 0.9 | 1.2 | 1.5 |
| Température du produit (°C) | 32 | 34 | 34 |
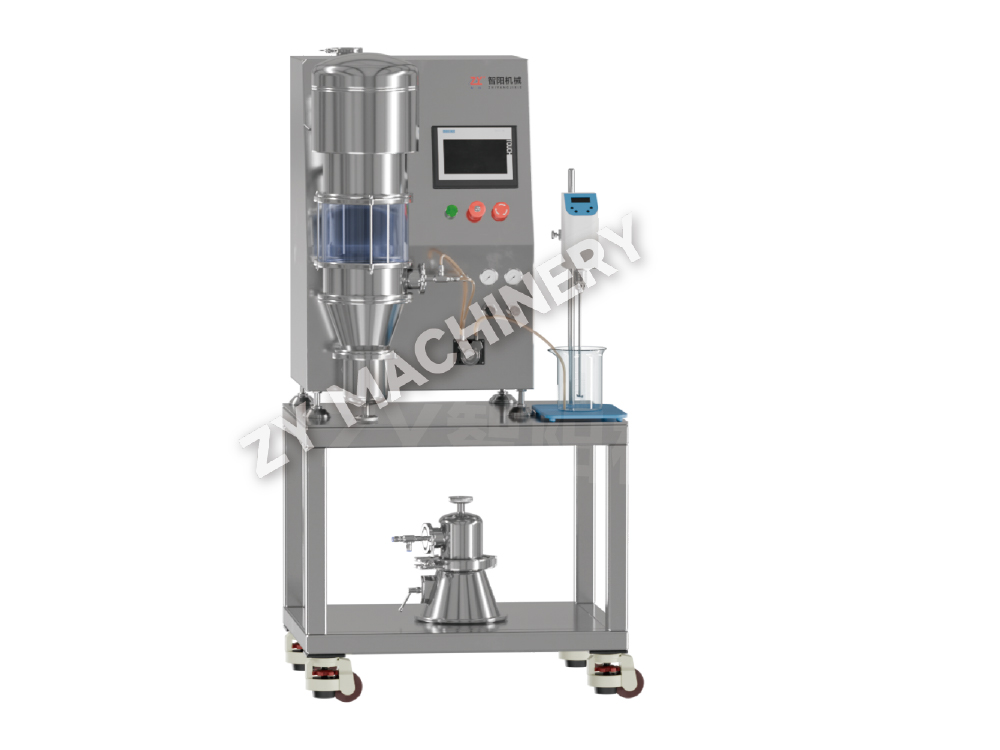
Exécuter ces essais d'abord sur un Granulateur polyvalent R&D DLP vous permet de cartographier l'espace de conception avec un minimum de matériel avant d'engager une API coûteuse dans des lots pilotes. La possibilité de basculer entre la granulation par pulvérisation supérieure et l'enrobage Wurster sur la même machine de laboratoire réduit également le calendrier de développement des formulations.
Choisir entre un lit fluidisé et une granulation à cisaillement élevé ne dépend pas de la technologie qui est « meilleure » : il s'agit plutôt du profil de granules que votre presse à comprimés et de votre objectif de dissolution exigent. Le tableau ci-dessous présente les compromis selon sept critères importants dans la production.
| Critère | Granulation en lit fluidisé | Élevé Shear Granulation |
|---|---|---|
| Structure des granules | Poreux, faible densité | Dense, haute résistance |
| Temps de désintégration | Plus rapide | Plus lent |
| Temps de traitement par lot | 60 à 90 minutes | 20 à 40 min (plus séchage séparé) |
| Empreinte | Unité unique ; plus grande hauteur | Sécheur à lit fluidisé avec broyeur humide et mélangeur ; empreinte plus large |
| Effort de nettoyage | Plus simple, un navire | Plusieurs navires, souvent avec manutention de masses humides |
| Sensibilité à la surgranulation | Faible | Élevé; requires precise endpoint control |
| Idéal pour heat‑sensitive APIs | Oui, refroidissement par évaporation | Risque de points chauds en masse dense |
Si votre comprimé cible nécessite une désintégration rapide et que vous travaillez avec une formulation qui s'écoule mal, la granulation en lit fluidisé est la voie directe. Lorsque vous avez besoin de granulés durs et résistants pour la fabrication de comprimés à grande vitesse d'un médicament résistant et déformant plastiquement, un cisaillement élevé l'emporte souvent, mais vous aurez besoin d'une étape de séchage distincte. Les installations qui utilisent les deux technologies utilisent fréquemment un granulateur à cisaillement élevé pour l'étape de masse humide, puis transfèrent le matériau vers un séchoir à lit fluidisé, combinant la structure granulaire dense de cisaillement élevé avec le séchage doux d'un lit fluidisé.
La granulation en lit fluidisé reste le chemin le plus direct depuis le mélange de poudres jusqu'aux granulés compressibles lorsque la porosité et la dissolution rapide sont des priorités. Le processus élimine plusieurs étapes de manipulation et donne aux ingénieurs un contrôle précis sur les attributs des granules grâce à une poignée de paramètres réglables.
Pour verrouiller des lots robustes et transférables, suivez ces pratiques :
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide