


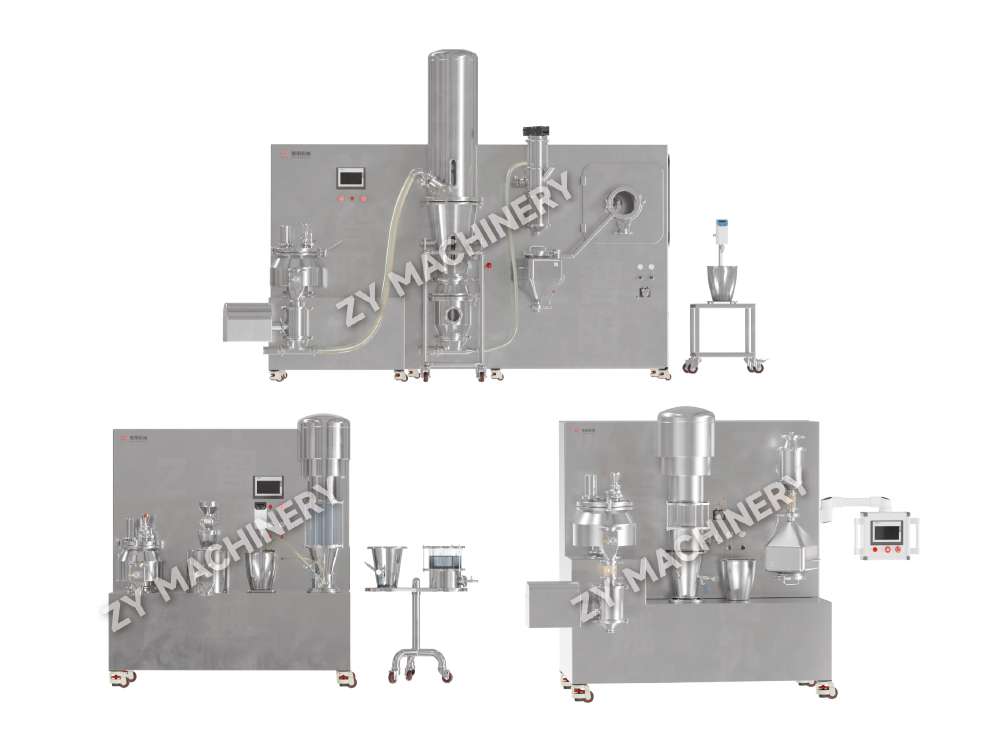
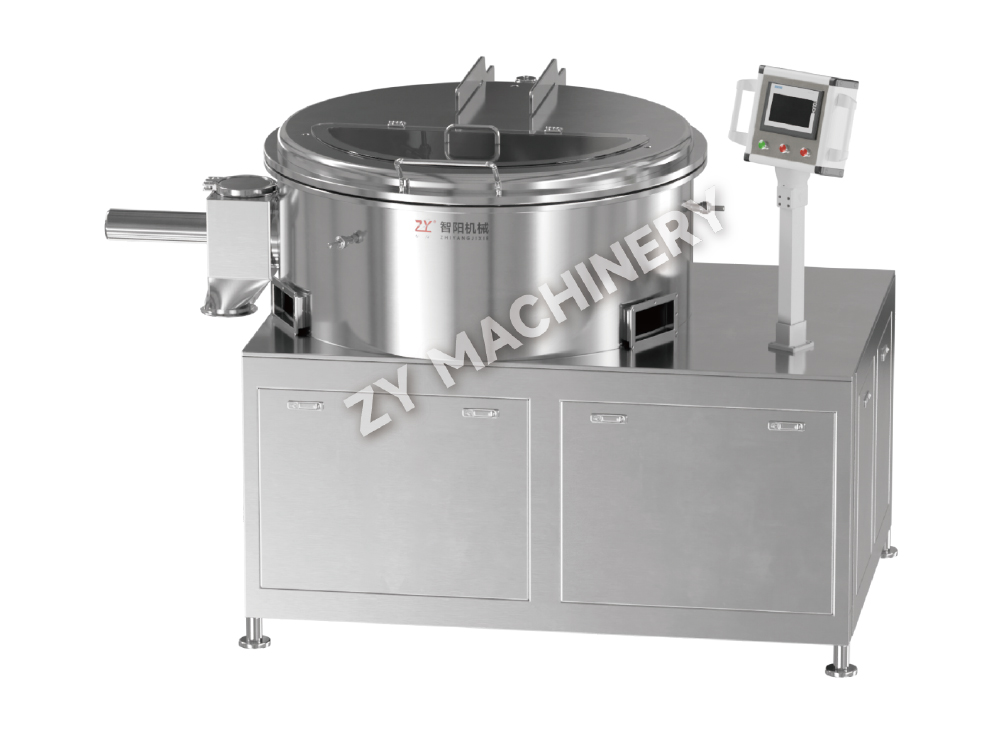
Unité de production de doses solides de taille laboratoire de R&D GFL
L'unité de production de doses solides de taille laboratoire GFL R&.....

En 2026, plus de 30 % des médicaments en développement sont classés comme puissants ou très puissants. Ce chiffre grimpe rapidement. Un seul gramme d'un composé cytotoxique ou d'une hormone concentrée peut présenter de réels risques pour la santé des opérateurs et des menaces de contamination croisée pour les lignes de production adjacentes. Des solutions de confinement pharmaceutique existent pour gérer ces risques avec précision et fiabilité.
À la base, le confinement dans le contexte pharmaceutique signifie l'utilisation de systèmes techniques pour empêcher la fuite incontrôlée d'ingrédients pharmaceutiques actifs (IPA) sur le lieu de travail et pour protéger le produit de la contamination environnementale. Ces systèmes créent une barrière définie autour du processus, contrôlant le flux d'air, la pression et les transferts de matériaux afin que les opérateurs n'entrent jamais en contact direct avec des substances dangereuses et que le médicament ne capte jamais de particules indésirables de l'air ambiant.
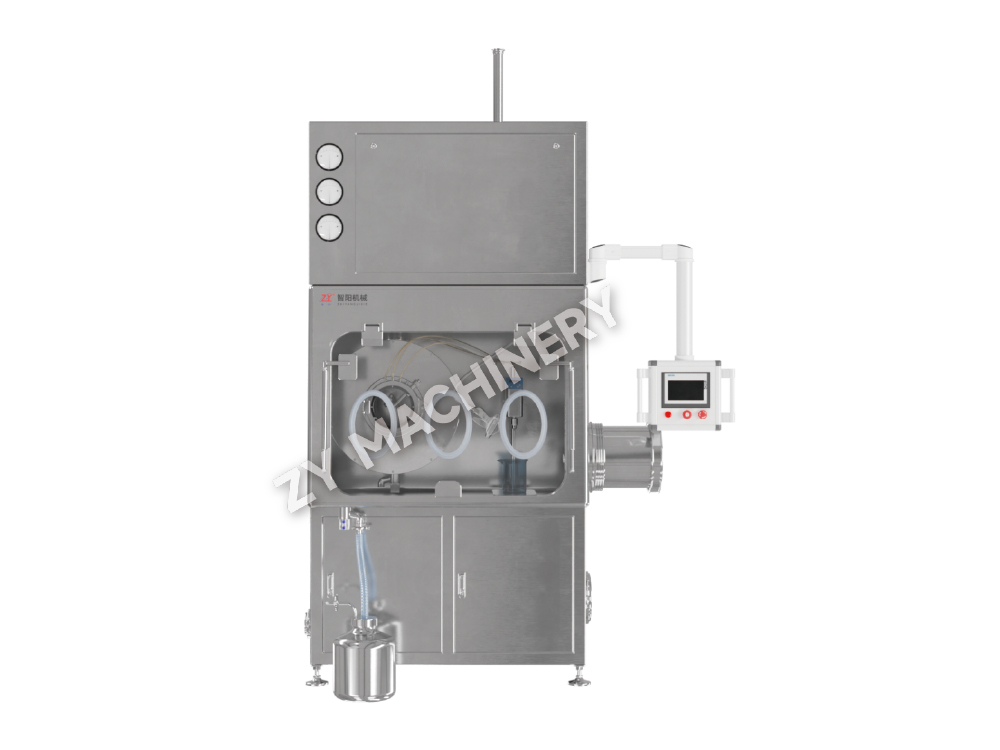
La portée des technologies de confinement est vaste. Cela va des simples isolateurs flexibles et des boîtes à gants à parois rigides aux cabines avancées à flux descendant et aux systèmes de barrières à accès restreint (RABS). Le bon choix dépend de la toxicité du composé actif, de la forme galénique et de l’échelle de production. Le fil conducteur est une philosophie de « confinement dès la conception » : chaque élément d'équipement, depuis une boîte à gants à l'échelle du laboratoire jusqu'à un isolateur de production complet, doit s'intégrer en douceur aux processus en amont et en aval tout en maintenant un niveau certifié de protection contre l'exposition des opérateurs.
Les types d’équipements courants comprennent :
L'efficacité de toute solution est mesurée en données de concentration d'air en nanogrammes ou microgrammes par mètre cube, étayées par une surveillance de substitution et des cycles de certification réguliers. L’objectif ultime est simple : un environnement de travail garanti.
La conformité n’est pas facultative. Trois piliers réglementaires façonnent la manière dont les sociétés pharmaceutiques conçoivent, valident et exploitent leurs systèmes de confinement. Comprendre ce que chacun requiert (et où ils se chevauchent) vous permet d'élaborer une stratégie de confinement qui réussit les audits sans surconception excessive.
L’annexe 1 des BPF de l’UE se concentre sur les médicaments stériles, mais ses principes s’étendent désormais bien au-delà du remplissage aseptique. La révision de 2022 a introduit un langage explicite sur les exigences de confinement pour les composés puissants, exigeant que les fabricants utilisent des systèmes fermés ou une technologie d'isolateur chaque fois que le produit pourrait nuire à l'opérateur ou à l'environnement. La directive préconise une intervention humaine minimisée, une surveillance continue des différences de pression et des limites d'exposition documentées pour les opérateurs.
L'USP <800> apporte une perspective nord-américaine. Elle s’applique aux médicaments dangereux manipulés dans les établissements de soins de santé, mais elle a fortement influencé les pratiques de fabrication pharmaceutique. Il définit les performances de confinement en termes de « aucune contamination détectable » sur les échantillons frottis et exige des contrôles techniques tels que des enceintes ventilées pour la préparation. Dans les environnements de production, l’exigence équivalente est de maintenir les concentrations dans l’air du lieu de travail en dessous d’une limite d’exposition professionnelle (VLEP) définie et de le prouver par un échantillonnage d’air de routine.
L'OIN 14644-7, bien que techniquement une norme pour les salles blanches, fournit le vocabulaire de séparation et de confinement. Il définit des catégories telles que « zone ouverte », « zone fermée » et « dispositif de séparation » et définit le cadre dans lequel les équipements de confinement doivent être testés et classés. La norme exige des tests de fuite au niveau du filtre et du boîtier, des tests de chute de pression pour les isolateurs et des mesures du temps de récupération après un événement de contamination.
Le tableau ci-dessous distille les paramètres les plus critiques pour le confinement OEB 4/5 dans ces trois cadres.
| Paramètre | BPF UE Annexe 1 | USP <800> | ISO 14644-7 |
|---|---|---|---|
| Concentration aéroportée cible | <1 µg/m³ (8h TWA, dépendant du composé) | Basé sur la VLEP ; généralement <0,1 µg/m³ pour les substances puissantes | Défini par classe de salle blanche et dispositif de séparation |
| Différence de pression | ≥10 Pa négatif pour les pièces adjacentes | Pression négative requise pour les enceintes dangereuses | Pression négative pour un confinement à front ouvert |
| Taux de renouvellement d'air (ACH) | Non prescrit ; la conception dépend du risque | Minimum 12 ACH pour les pièces dangereuses | Comme requis pour la classe ISO cible |
| Exigence de test de fuite | Gants et manchons isolants : mensuel | Intégrité du boîtier scellé lors de l'installation | Chute de pression : perte <0,5 % vol/h |
| Surveillance des surfaces | Essuyez les échantillons pour détecter les composés puissants | Aucune contamination détectable | Classification basée sur le nombre de particules |
Répondre aux trois normes signifie souvent opter pour un isolateur scellé avec une unité de traitement d'air intégrée, un contrôle automatique de la pression et un protocole de nettoyage documenté, plutôt qu'une simple cabine à flux descendant. Les entreprises qui alignent dès le départ leur ingénierie de confinement sur ces réglementations évitent des mises à niveau coûteuses ultérieurement.
Aucune technologie ne s’adapte à tous les processus. La décision se résume généralement à un équilibre entre la sécurité des opérateurs, la protection des produits, les dépenses en capital et la flexibilité opérationnelle. Trois grandes catégories dominent aujourd'hui le marché : les isolateurs à parois rigides, les cabines de confinement à flux descendant et les systèmes jetables à usage unique. Chacun offre une enveloppe de performance différente.
Les isolateurs sont la référence pour les exigences de confinement les plus élevées. Un isolateur à paroi rigide est un boîtier entièrement scellé avec des ports pour gants, des ports de transfert verrouillés et un CVC dédié. Il peut maintenir systématiquement la concentration dans l'air en dessous de 10 ng/m³, ce qui le rend adapté aux composés OEB 5 et au traitement aseptique. Le coût initial est important (souvent 2 à 3 fois supérieur à celui d'une cabine à flux descendant) et les cycles de nettoyage et de décontamination ajoutent plusieurs heures par lot. Toutefois, pour les produits qui ne peuvent tout simplement pas être traités autrement, l’isolateur n’est pas négociable.
Les cabines à flux descendant constituent un compromis différent. Ils utilisent un flux d'air unidirectionnel qui éloigne les particules de l'opérateur et les dirige vers un système de filtration, créant ainsi une zone de travail sûre sans barrière physique devant. Ils sont plus rapides à installer, plus faciles à nettoyer et idéaux pour les applications OEB 3 et certaines applications OEB 4 telles que l'échantillonnage, la distribution ou la compression de comprimés. La limite réside dans leur dépendance à l’égard de la discipline de l’opérateur : un mouvement brusque du bras peut perturber le flux d’air et augmenter momentanément les risques d’exposition. Les cabines modernes résolvent ce problème grâce à une surveillance intelligente du débit d’air qui ajuste automatiquement la vitesse du ventilateur pour maintenir un rideau d’air sûr même lorsque la présence de l’opérateur change.
Les systèmes de confinement à usage unique représentent un terrain d’entente en pleine croissance. Les isolateurs flexibles, les sacs de transfert et les sacs à gants jetables pré-assemblés arrivent stériles et prêts à l'emploi. Ils éliminent complètement le besoin de validation du nettoyage entre les lots, un facteur de temps et de coût important lorsque l'on travaille avec des médicaments cytotoxiques ou cytostatiques. Les coûts d'exploitation annuels dépendent des consommables et non de l'amortissement du capital. Le problème, c’est la production de déchets. Les produits jetables créent un flux constant de déchets solides présentant un risque biologique, et leur coût unitaire peut les rendre peu rentables pour les lignes de production à très haut volume. Néanmoins, pour les matériaux d’essais cliniques et les scénarios de fabrication sous contrat avec des changements de produits fréquents, l’approche à usage unique offre souvent le délai d’exécution total le plus court.
| Technologie | Niveau approprié de la CEO | Gamme d'investissements | Temps de nettoyage (par lot) | Avantage clé |
|---|---|---|---|---|
| Isolateur de paroi dure | CEO 4-5 | Élevé (400 000 $ à 1,2 M$) | 6 à 12 heures (VHP ou CIP) | Sécurité maximale de l'opérateur |
| Cabine à flux descendant | CEO 3-4 | Modéré (80 000 $ à 250 000 $) | 1 à 3 h (essuyage manuel) | Faible coût et grande accessibilité pour les opérateurs |
| Isolateur/sac à usage unique | CEO 3 à 5 | Très faible (10 000 $ à 50 000 $ par unité) | 0 h (jeter après utilisation) | Zéro risque de contamination croisée |
Une erreur courante consiste à sélectionner une technologie basée uniquement sur la VLEP du composé. L’échelle de production, la fréquence de changement de produit et l’espace au sol disponible sont tout aussi importants. Une suite d'emballages flexibles avec 20 API différentes par mois trouvera les systèmes à usage unique attrayants ; une ligne dédiée à succès exécutant un produit pendant trois ans justifiera un investissement permanent dans un isolateur.
Le prix d’achat ne raconte qu’une fraction de l’histoire. Une comparaison financière appropriée examine le coût total sur l’ensemble du cycle de vie de l’actif (généralement 7 à 10 ans), y compris l’installation, la qualification, les consommables, l’énergie, la main-d’œuvre et la maintenance de conformité. Lorsqu’elle est évaluée de cette façon, l’image peut être complètement inversée.
Prenons l’exemple d’une installation de taille moyenne exécutant 100 lots de production par an aux niveaux de confinement OEB 4. Un isolateur à paroi rigide peut coûter 800 000 $ d'avance. Après avoir ajouté l'installation, la validation et les modifications des installations, les CapEx grimpent à 1,1 million de dollars. Les coûts annuels comprennent le remplacement des filtres (15 000 $), les consommables de peroxyde d'hydrogène vaporisé (25 000 $), l'énergie pour le CVC (35 000 $ à 0,10 $/kWh) et deux opérateurs équivalents temps plein pour le nettoyage et le changement de gants (120 000 $/an). Sur 5 ans, le total approche les 2,3 millions de dollars. Si l'actif fonctionne pendant 10 ans, le coût annuel amorti diminue considérablement, ce qui fait de l'isolateur l'option la plus économique pour les longues campagnes.
Une approche à usage unique pour les mêmes 100 lots suit une trajectoire de coûts très différente. Le matériel d'isolateur flexible ne coûte que 45 000 dollars, mais chaque lot nécessite une nouvelle chambre jetable fixée à 8 000 dollars. Cela ajoute à lui seul 800 000 $ par an. Les coûts énergétiques sont inférieurs (10 000 $) car aucun cycle CVC de validation de nettoyage n'est nécessaire, et la main d'œuvre de l'opérateur tombe à 60 000 $ avec des procédures de changement plus simples. Sur 5 ans, le total atteint environ 4,5 millions de dollars, soit près du double du total des isolateurs. Le système à usage unique coûte globalement plus cher, mais il ne nécessite pratiquement aucun investissement initial, ce qui le rend attrayant lorsque l’attribution des contrats est encore incertaine ou lorsque l’approbation des produits est en attente.
Le véritable point de bascule est la fréquence des lots et la durée de la campagne. Si une entreprise produit moins de 50 lots par an sur une ligne donnée, l’usage unique l’emporte souvent. Au-dessus de 100 lots par an, une solution permanente en acier inoxydable offre une durée de vie économique supérieure. Le tableau ci-dessous montre le TCO sur 5 ans pour un scénario de 100 lots par an.
| Catégorie de coût | Isolateur de paroi dure | Cabine à flux descendant | Système à usage unique |
|---|---|---|---|
| Équipement et installation | 1 100 $ | 200 $ | 45 $ |
| Consommables annuels | 40 $/an | 10 $/an | 800 $/an |
| Énergie (5 ans) | 175 $ | 60 $ | 50 $ |
| Main d'œuvre (nettoyage, fonctionnement) | 60 $0 | 250 $ | 300 $ |
| Total sur 5 ans | 2 275 $ | 560 $ | 4 395 $ |
La cabine à flux descendant reste l’option la plus abordable lorsque l’authenticité du composé s’inscrit dans son enveloppe de performance sécuritaire. Cependant, pour OEB 5, la cabine n'est même pas une option viable, de sorte que la comparaison se limite aux isolateurs par rapport aux isolateurs à usage unique, et l'avantage en termes de coût sur la durée de vie d'un isolateur fixe augmente régulièrement après la deuxième année de fonctionnement.
Les formes posologiques solides orales – comprimés et gélules – semblent simples en surface. Mais lorsque le principe actif est très puissant, toute la chaîne de production se transforme en une série de défis de confinement. La manipulation des poudres génère intrinsèquement de la poussière, et chaque étape de transfert risque de libérer des particules dans la pièce à moins que l'équipement ne soit spécifiquement conçu pour contenir les poudres.
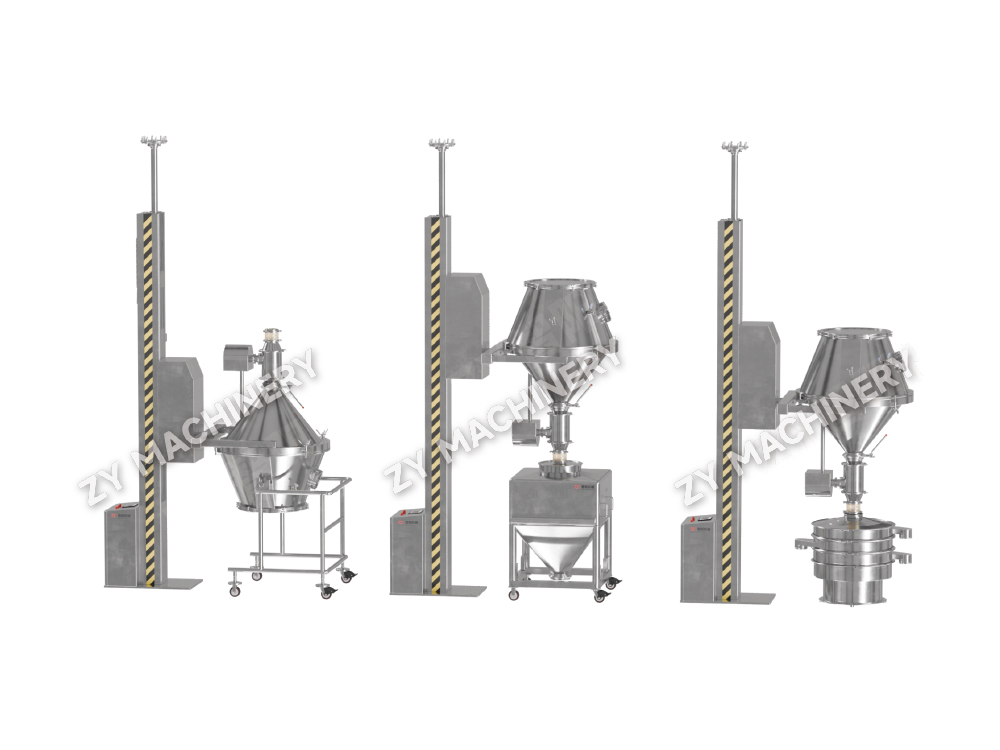
Une ligne OSD moderne pour les composés puissants doit intégrer un confinement en cinq points clés. La première est l’étape de chargement et de distribution du matériau. Ici, un station d'alimentation sans poussière avec une filtration HEPA intégrée et un système de revêtement continu, les opérateurs peuvent introduire des API bruts dans le processus sans jamais ouvrir un sac directement dans la pièce. Les poudres entrent dans un conteneur de transfert scellé qui passe à l’unité suivante sous pression négative.
Vient ensuite le mixage. Le mélange à haute puissance nécessite un équipement doté d'une technologie de valve divisée ou de port alpha-bêta pour le chargement et la décharge. Un système de mélange pharmaceutique conçu pour les poudres puissantes peut être un mélangeur à cuve ou un mélangeur à tambour équipé de joints gonflables qui empêchent toute fuite de poudre même à des vitesses de rotation de 15 tr/min. Le récipient de mélange lui-même fait office de limite de confinement et reste fermé pendant tout le cycle.
La granulation est le troisième point d'intégration et souvent le plus exigeant. Les granulateurs humides à cisaillement élevé doivent intégrer un couvercle de confinement avec un port pour gants et un système de lavage sur place (WIP). L'opérateur ajoute la solution de liant via un connecteur stérile tandis que le bol reste scellé. Une fois les granulés formés, ils sont transférés pneumatiquement vers un séchoir sans rompre le confinement. Pour la granulation sèche, un compacteur à rouleaux avec confinement intégré utilise un mécanisme d'étanchéité continu pour empêcher les fuites de ruban et d'écailles, un point de défaillance courant dans les conceptions plus anciennes.
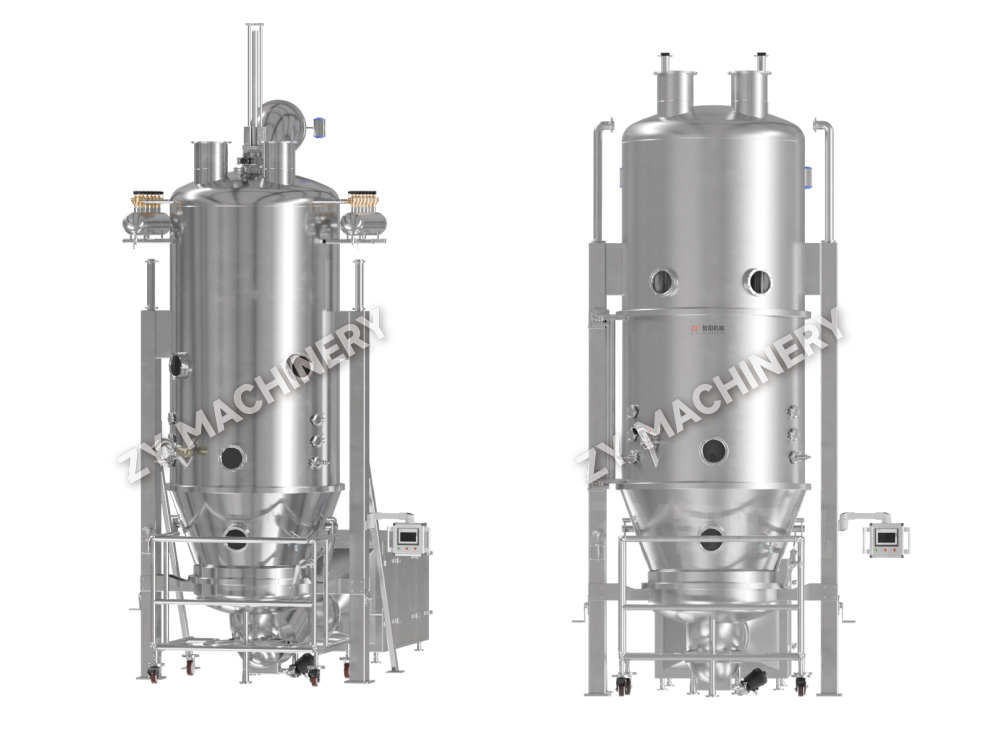
Le séchage suit généralement dans un séchoir à lit fluidisé ou un séchoir sous vide. Ici, l'exigence de confinement s'étend au système d'évacuation d'air. Tout air sortant du sèche-linge doit passer à travers une série de filtres HEPA et parfois un lit de charbon secondaire si des vapeurs de solvant sont présentes. L'évacuation du produit doit s'effectuer par une vanne papillon étanche et un raccordement flexible vers le broyeur en aval. Pour les produits sensibles, séchage sous vide en système de séchage pharmaceutique avec un port de décharge inférieur qui se connecte directement à un isolateur de confinement peut réduire les événements d'exposition à près de zéro.
Enfin, la compression des comprimés ou le remplissage des capsules présente un ensemble unique de fuites : la tourelle de la presse à comprimés, le cadre d'alimentation et le dépoussiéreur génèrent tous de la poussière. Une enceinte de presse à comprimés à confinement élevé utilise une pression d'air négative autour de la zone de compression et une rondelle intégrée qui maintient la contamination des outils contenue pendant le nettoyage. Pour le remplissage des capsules, les systèmes sous vide transfèrent le produit d'un fût scellé vers la trémie, évitant ainsi une étape de prélèvement manuel.
La liste suivante résume les cinq points d'intégration de confinement essentiels dans OSD :
Chacun de ces points doit être validé individuellement, puis l'ensemble du train doit être testé en tant que système intégré en utilisant une poudre de substitution comme le lactose pour prouver qu'aucun transfert détectable ne se produit entre les lots. L’investissement est substantiel, tout comme les responsabilités en cas d’incident de contamination.
La mise à l’échelle est le point où de nombreux projets de confinement rencontrent des difficultés. Une stratégie de confinement qui fonctionne parfaitement pour un lot de laboratoire de 10 kg échoue souvent lorsque le même processus est multiplié à 500 kg. La physique du confinement de la poudre change avec le volume : déplacement d’air plus important, surfaces d’accumulation de poussière plus grandes et séquences de nettoyage plus complexes. Planifier la transition en trois étapes délibérées évite des retouches coûteuses.
La balance de laboratoire (1 à 10 kg) utilise généralement une boîte à gants ou un petit isolateur flexible. À ce stade, les matériaux sont manipulés manuellement et le changement de lot consiste à essuyer l'intérieur ou à remplacer une doublure jetable. La surveillance de l'exposition des opérateurs est effectuée à l'aide d'échantillonneurs d'air personnels, et l'objectif de confinement est généralement inférieur à 1 µg/m³ sur un quart de travail de 8 heures. L'accent est mis sur la flexibilité : de nombreux composés différents sont utilisés dans la même unité, une nettoyabilité rapide et l'absence de contamination croisée sont donc primordiales. Les systèmes de sacs à gants à usage unique excellent ici car ils éliminent la validation du nettoyage.
Le passage à l’échelle pilote (50 à 100 kg) introduit la manutention mécanique. Les mêmes composés sont maintenant traités dans un mélangeur de bac dédié avec une interface de confinement et un granulateur à haut cisaillement avec un bol de 200 litres. L'enceinte de confinement doit désormais accueillir des transferts de matière automatisés : convoyage pneumatique sous pression négative, stations de relevage de fûts à cônes étanches et raccords à vannes fendues. Le taux d’extraction d’air sur la cabine ou l’isolateur à flux descendant doit augmenter proportionnellement pour correspondre à l’empreinte plus grande de génération de poussière. La validation passe de la surveillance personnelle à l’échantillonnage par frottis de surface à l’extérieur de l’équipement et sur les zones de sol autour de la ligne. Les tests de temps de récupération après un déversement de poudre simulé deviennent essentiels pour prouver que la pièce peut revenir à des niveaux sûrs en 3 minutes.
À l'échelle commerciale (500 kg et plus), la solution de confinement n'est plus une unité unique mais un train de processus intégré. C’est là que les isolateurs permanents en acier inoxydable deviennent le boîtier standard. L'ensemble de la séquence de granulation jusqu'au séchage se déroule à l'intérieur d'une ligne scellée avec des portes verrouillées, et l'opérateur n'accède à l'intérieur qu'à des intervalles de maintenance programmés. Le nettoyage devient un processus automatisé en cycle fermé utilisant des boules de pulvérisation CIP (nettoyage en place) et une décontamination au peroxyde d'hydrogène vaporisé. Le système de confinement fait désormais partie du système CVC du bâtiment, avec des unités de traitement d'air dédiées maintenant des régimes de pression en cascade et une filtration HEPA redondante. La règle de mise à l’échelle est simple : ce qui était un équipement à l’échelle du laboratoire devient une pièce dans une pièce à l’échelle commerciale.
Le tableau suivant présente les différences critiques entre les échelles.
| Étape d'échelle | Taille du lot | Boîtier typique | Méthode de nettoyage | Objectif de validation |
|---|---|---|---|---|
| Laboratoire | 1 à 10 kg | Boîte à gants ou isolateur souple | Lingette manuelle ou doublure jetable | Surveillance personnelle de l'air |
| Pilote | 50 à 100 kg | Isolateur à paroi rigide ou cabine à flux descendant | WIP automatisé avec suivi manuel des effacements | Échantillonnage par essuyage de surface, temps de récupération |
| Commercial | 500kg | Train étanche entièrement intégré | Décontamination CIP et VHP fixe | Test d'étanchéité du boîtier, comptage de particules en suspension dans l'air |
Commencer par l’objectif final (comprendre l’échelle commerciale cible avant de concevoir l’installation du laboratoire) évite l’erreur courante de construire une ligne pilote qui ne peut pas être étendue sans abattre les murs. L’implication précoce d’un fournisseur de systèmes de confinement possédant une expérience aux trois échelles est largement rentable.
La qualité de l'équipement dépend de celle du fournisseur qui le propose. Un projet de confinement est un partenariat à long terme qui s'étend de la conception technique à l'installation, en passant par la qualification, la formation des opérateurs et le soutien continu à la conformité pour la prochaine décennie. La vérification de cinq critères spécifiques distingue les partenaires fiables des fournisseurs qui vendent uniquement des boîtes.
Tout d’abord, vérifiez les antécédents de conformité. Demandez au moins trois références où le fournisseur a livré un système pour le même niveau d'OEB que vous ciblez, et idéalement pour la même forme posologique. La question à poser directement : « Le fournisseur a-t-il validé avec succès un système de confinement à moins de 1 µg/m³ TWA dans un environnement de production, et peut-il partager le rapport d'hygiène industrielle tiers ? Une réponse oui appuyée par des documents pèse bien plus qu’une brochure sur papier glacé.
Deuxièmement, évaluez la capacité de personnalisation. Les conceptions prêtes à l’emploi s’intègrent rarement parfaitement dans une installation existante. Le fournisseur doit disposer d’équipes d’ingénierie internes capables de modifier les dimensions, de s’intégrer à votre équipement de manutention spécifique et de s’adapter à votre philosophie de nettoyage. Vérifiez s’ils conçoivent leurs propres systèmes de contrôle ou s’ils les sous-traitent. L'ingénierie de contrôle interne signifie généralement une réponse plus rapide aux défis d'intégration lors de la mise en service.
Troisièmement, examinez attentivement les délais de livraison. La chaîne d'approvisionnement mondiale s'est améliorée depuis 2024, mais les boîtiers de filtres spéciaux et les grandes fabrications en acier inoxydable nécessitent toujours des délais de livraison de 20 à 26 semaines. Un fournisseur crédible fournit un calendrier réaliste avec des dates clés et une explication détaillée de tout retard potentiel. Les promesses d’une livraison en 12 semaines pour un isolateur entièrement personnalisé sont rarement vraies et devraient déclencher un signal d’alarme.
Quatrièmement, assurez-vous d’avoir un réseau de services mondial robuste. Les systèmes de confinement nécessitent une recertification annuelle, des tests d’étanchéité des gants et des contrôles de l’intégrité des filtres. Si le fournisseur ne dispose pas d'ingénieurs de service dans un rayon de quatre heures autour de votre site, les temps d'arrêt opérationnels s'étendront de quelques heures à quelques jours. Demandez une liste des points de service et le temps de réponse moyen des douze derniers mois.
Enfin, confirmez la disponibilité des pièces de rechange. Les composants critiques tels que les packs de filtres HEPA, les ensembles de gants et les joints gonflables doivent être stockés dans un entrepôt régional. Un retard de six semaines pour le remplacement d'un anneau de gant sur une ligne commerciale OEB 5 peut interrompre complètement la production. La question d'évaluation : « Pour les dix principales pièces d'usure de ce modèle d'isolateur, quelle est la disponibilité moyenne en rayon dans ma région ? » Un fournisseur compétent répond avec des données d'inventaire, pas des estimations.
Résumé des critères d'évaluation :
Investir du temps dans la phase de sélection des fournisseurs permet d'éviter le coût beaucoup plus élevé de réparation d'un système sous-spécifié une fois la ligne déjà construite. Choisissez un partenaire, pas seulement un fournisseur.
Choisir une solution de confinement pharmaceutique en 2026 ne consiste pas à acheter un équipement, mais à concevoir une enveloppe de processus qui sera toujours conforme, rentable et opérationnellement pratique lorsque la prochaine molécule entrera dans le pipeline. L’industrie continue d’évoluer vers des API plus puissants, des anticorps monoclonaux dans les formulations orales et des lignes de fabrication continues qui doivent maintenir le confinement sans s’arrêter. Ces tendances vont toutes dans la même direction : des exigences plus élevées envers les infrastructures de confinement.
Une stratégie évolutive commence par cartographier chaque point de contact matériel dans le processus et par l’attribution d’une limite d’exposition requise. Ensuite, adaptez la technologie non seulement au composé actuel, mais aussi à la catégorie OEB la plus large à laquelle votre pipeline s’attend. S’il y a une chance de manipuler un composé OEB 5 au cours des cinq prochaines années, concevez-le dès maintenant. Les cabines à flux descendant sont excellentes pour de nombreuses applications, mais elles ne peuvent pas être facilement mises à niveau vers des performances de niveau isolateur sans une reconstruction quasi totale.
Les décisions en matière de coûts doivent aller au-delà du prix initial. Un modèle de coût total de possession sur 5 ans qui inclut la main d'œuvre de nettoyage, l'énergie, l'élimination des déchets et les audits de conformité révèle presque toujours le véritable gagnant économique. Pour les lignes mono-produit à grand volume, les isolateurs en acier inoxydable offrent le coût de durée de vie le plus bas. Pour les installations flexibles et multi-produits avec des changements fréquents, les systèmes à usage unique ou les unités modulaires à parois rigides avec des cycles de décontamination rapides offrent l'agilité qu'exigent les opérations cGMP.
Enfin, impliquez le fournisseur du système de confinement dans la conversation dès les premiers stades de la conception du processus. Les meilleures performances de confinement sont obtenues lorsque l'enceinte, l'équipement de manutention et l'agencement de l'installation sont conçus comme un seul système intégré, et non lorsqu'un isolateur est déposé dans un espace qui n'a pas été conçu pour gérer ses exigences en matière d'évacuation, de services publics ou d'accès. Une collaboration précoce conduit à des solutions de confinement qui protègent les opérateurs, préservent l'intégrité des produits et évoluent avec l'entreprise.
Voulez-vous rester à jour?
Contactez-nous via l'adresse email ci-dessous.
Ne vous inquiétez pas du spam. Nous aussi, nous détestons ça !
Client mobile
Compte vidéo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Courriel :zy@zy-drying.com
Identifiant WeChat
Copyright2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Tous droits réservés  Fabricant d'équipement de dosage oral solide